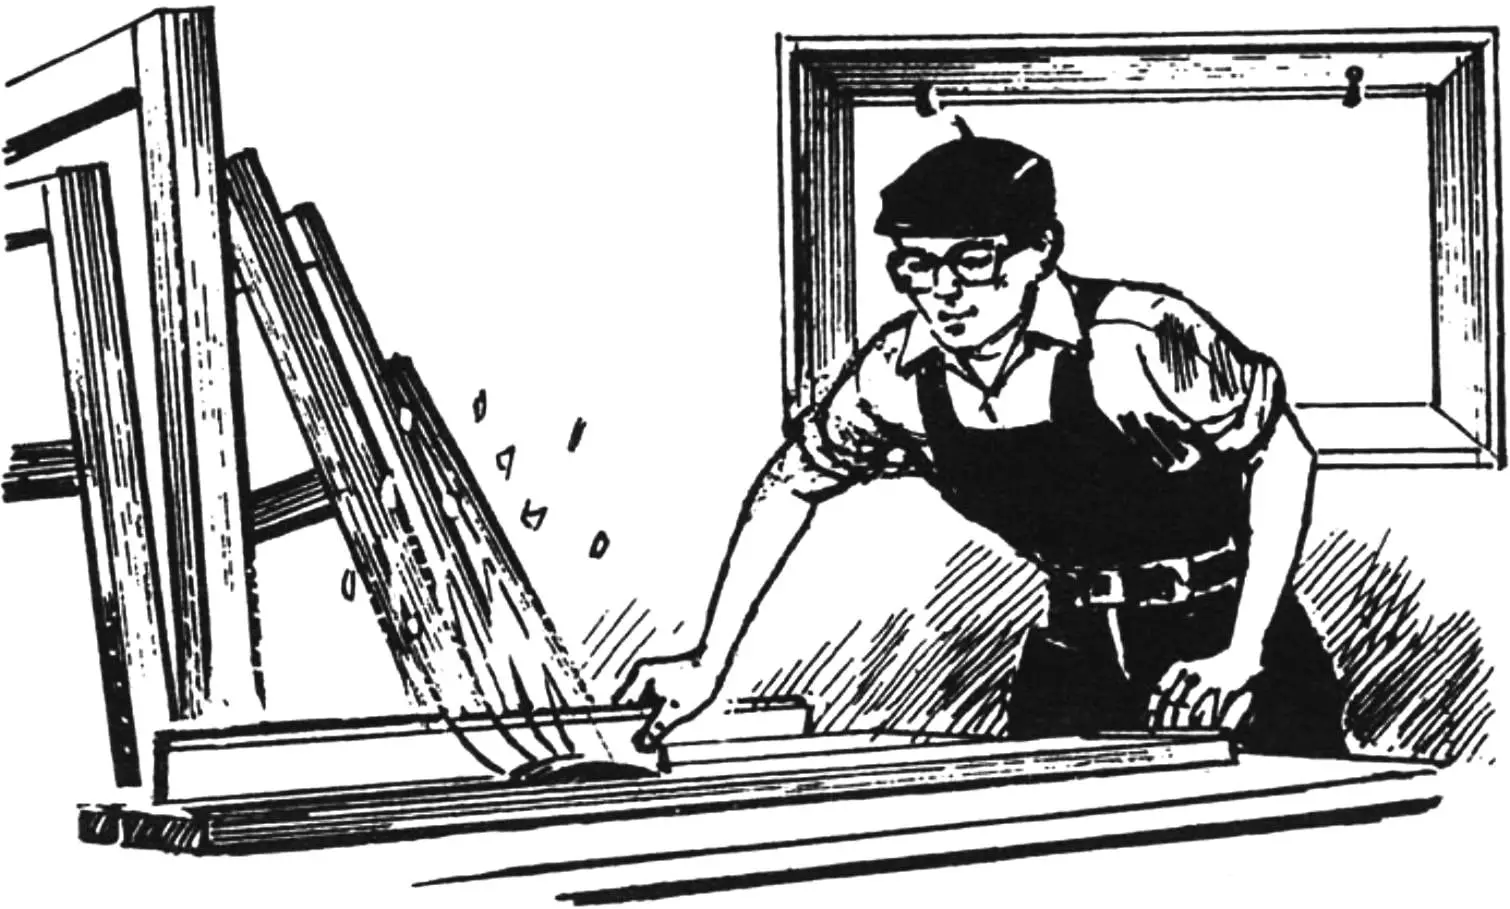
У саморобному фуговальному верстаті передній стіл із регульованою висотою робочої поверхні дає змогу забезпечувати потрібну товщину стружки. А це — якість і продуктивність обробки. У цій конструкції верстата передній стіл піднімається або опускається в похилих напрямних за рахунок його переміщення за допомогою ходового гвинта.
Така особливість верстата закладена в конструкції його станини, яка складається із симетричних половин, зварених зі сталевих кутників і з’єднаних відторцьованими на токарному верстаті чотирма трубами. Висота станини на рисунку відповідає настільному варіанту верстата; при його підлоговому виконанні цей розмір має бути таким, щоб робоча поверхня заднього стола перебувала на висоті близько 800 мм.
У верхніх опорних поверхнях станини виконано пази та отвори для кріплення корпусів підшипників ножового вала.
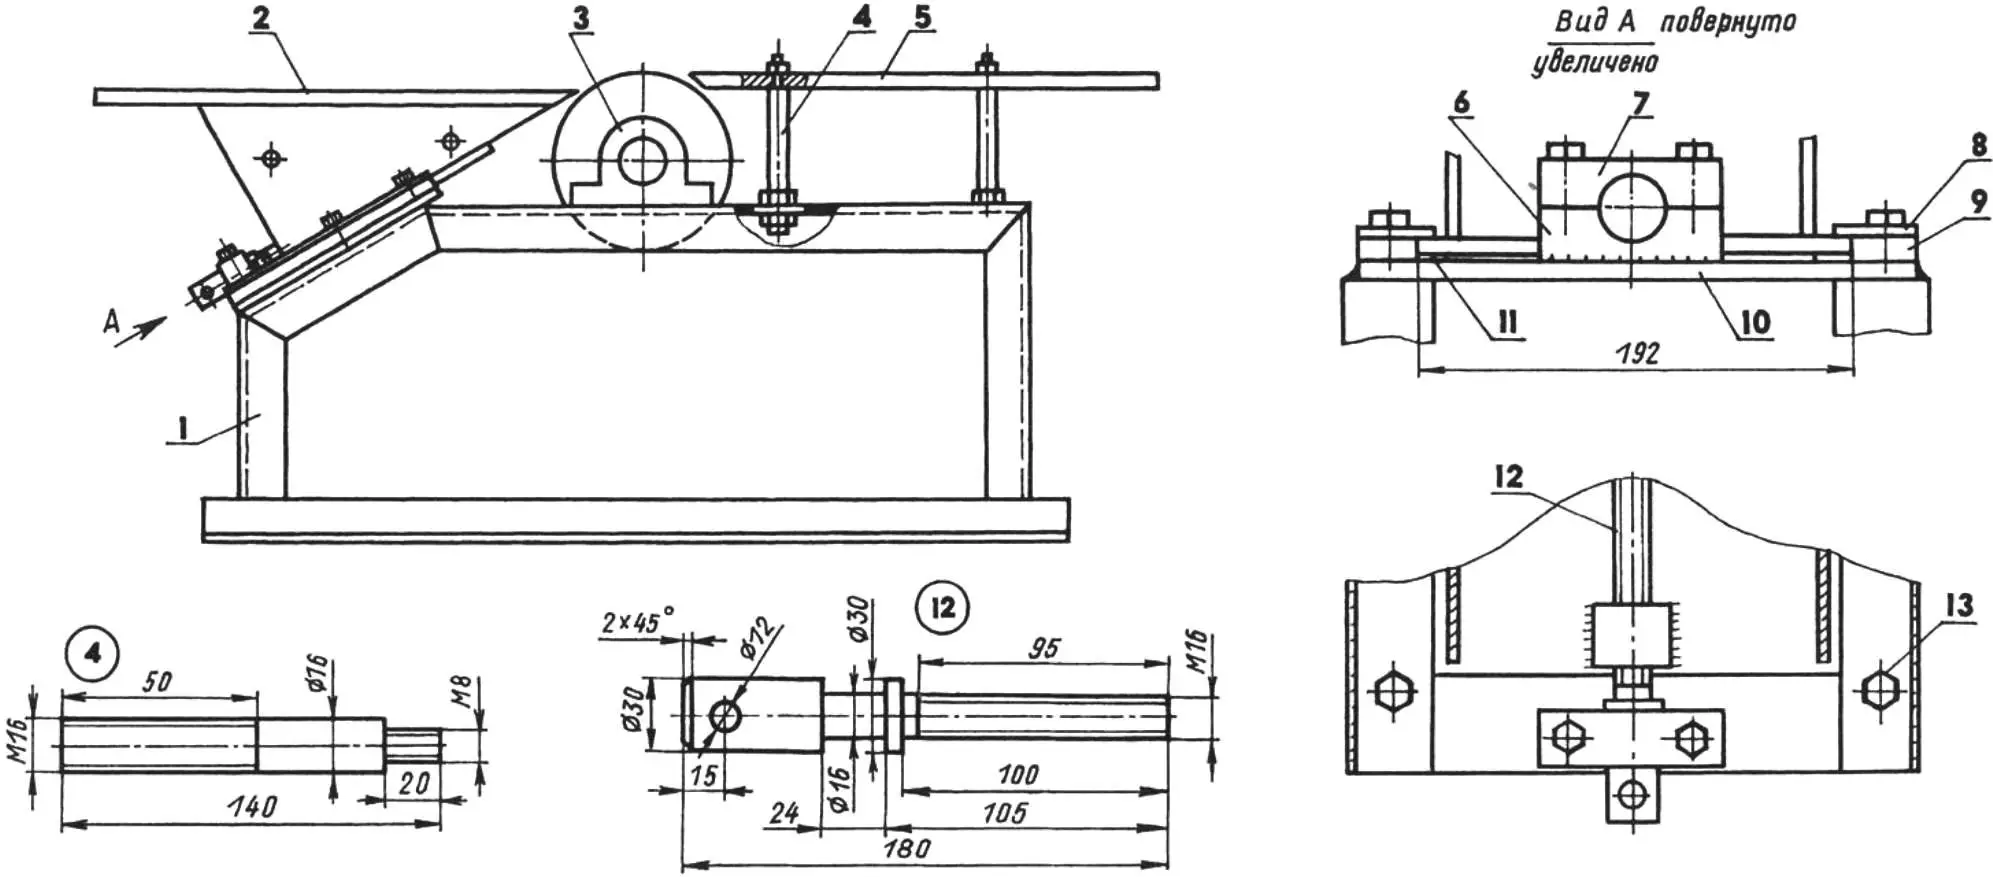
1 — станина; 2 — передній стіл; 3 — корпус підшипника ножового вала; 4 — шпилька М8 (4 шт.); 5 — плита заднього стола (сталь, лист 350x270x9); 6 — основа опори гвинта; 7 — кришка опори гвинта; 8 — накладка (сталь, лист 190x45x3); 9 — бічна планка (сталь, лист 190x34x9); 10 — опорна плита (сталь, лист 260x190x9); 11 — підкладка (сталь, лист 190x30x1); 12 — гвинт переміщення переднього стола; 13 — гвинт М10 (6 шт.)
Монтаж напрямних переднього стола включав приварювання до станини опорної плити та двох бічних планок (усі деталі зі сталевого листа товщиною 9 мм), а також основи опори ходового гвинта і двох підкладок.
Бічні планки приварено в присутності напрямної плити переднього стола з прокладками, щоб гарантувати зазори для її вільного переміщення в майбутньому. Опору ходового гвинта на опорній плиті та гайку на передньому столі приварено в зборі з ходовим гвинтом.
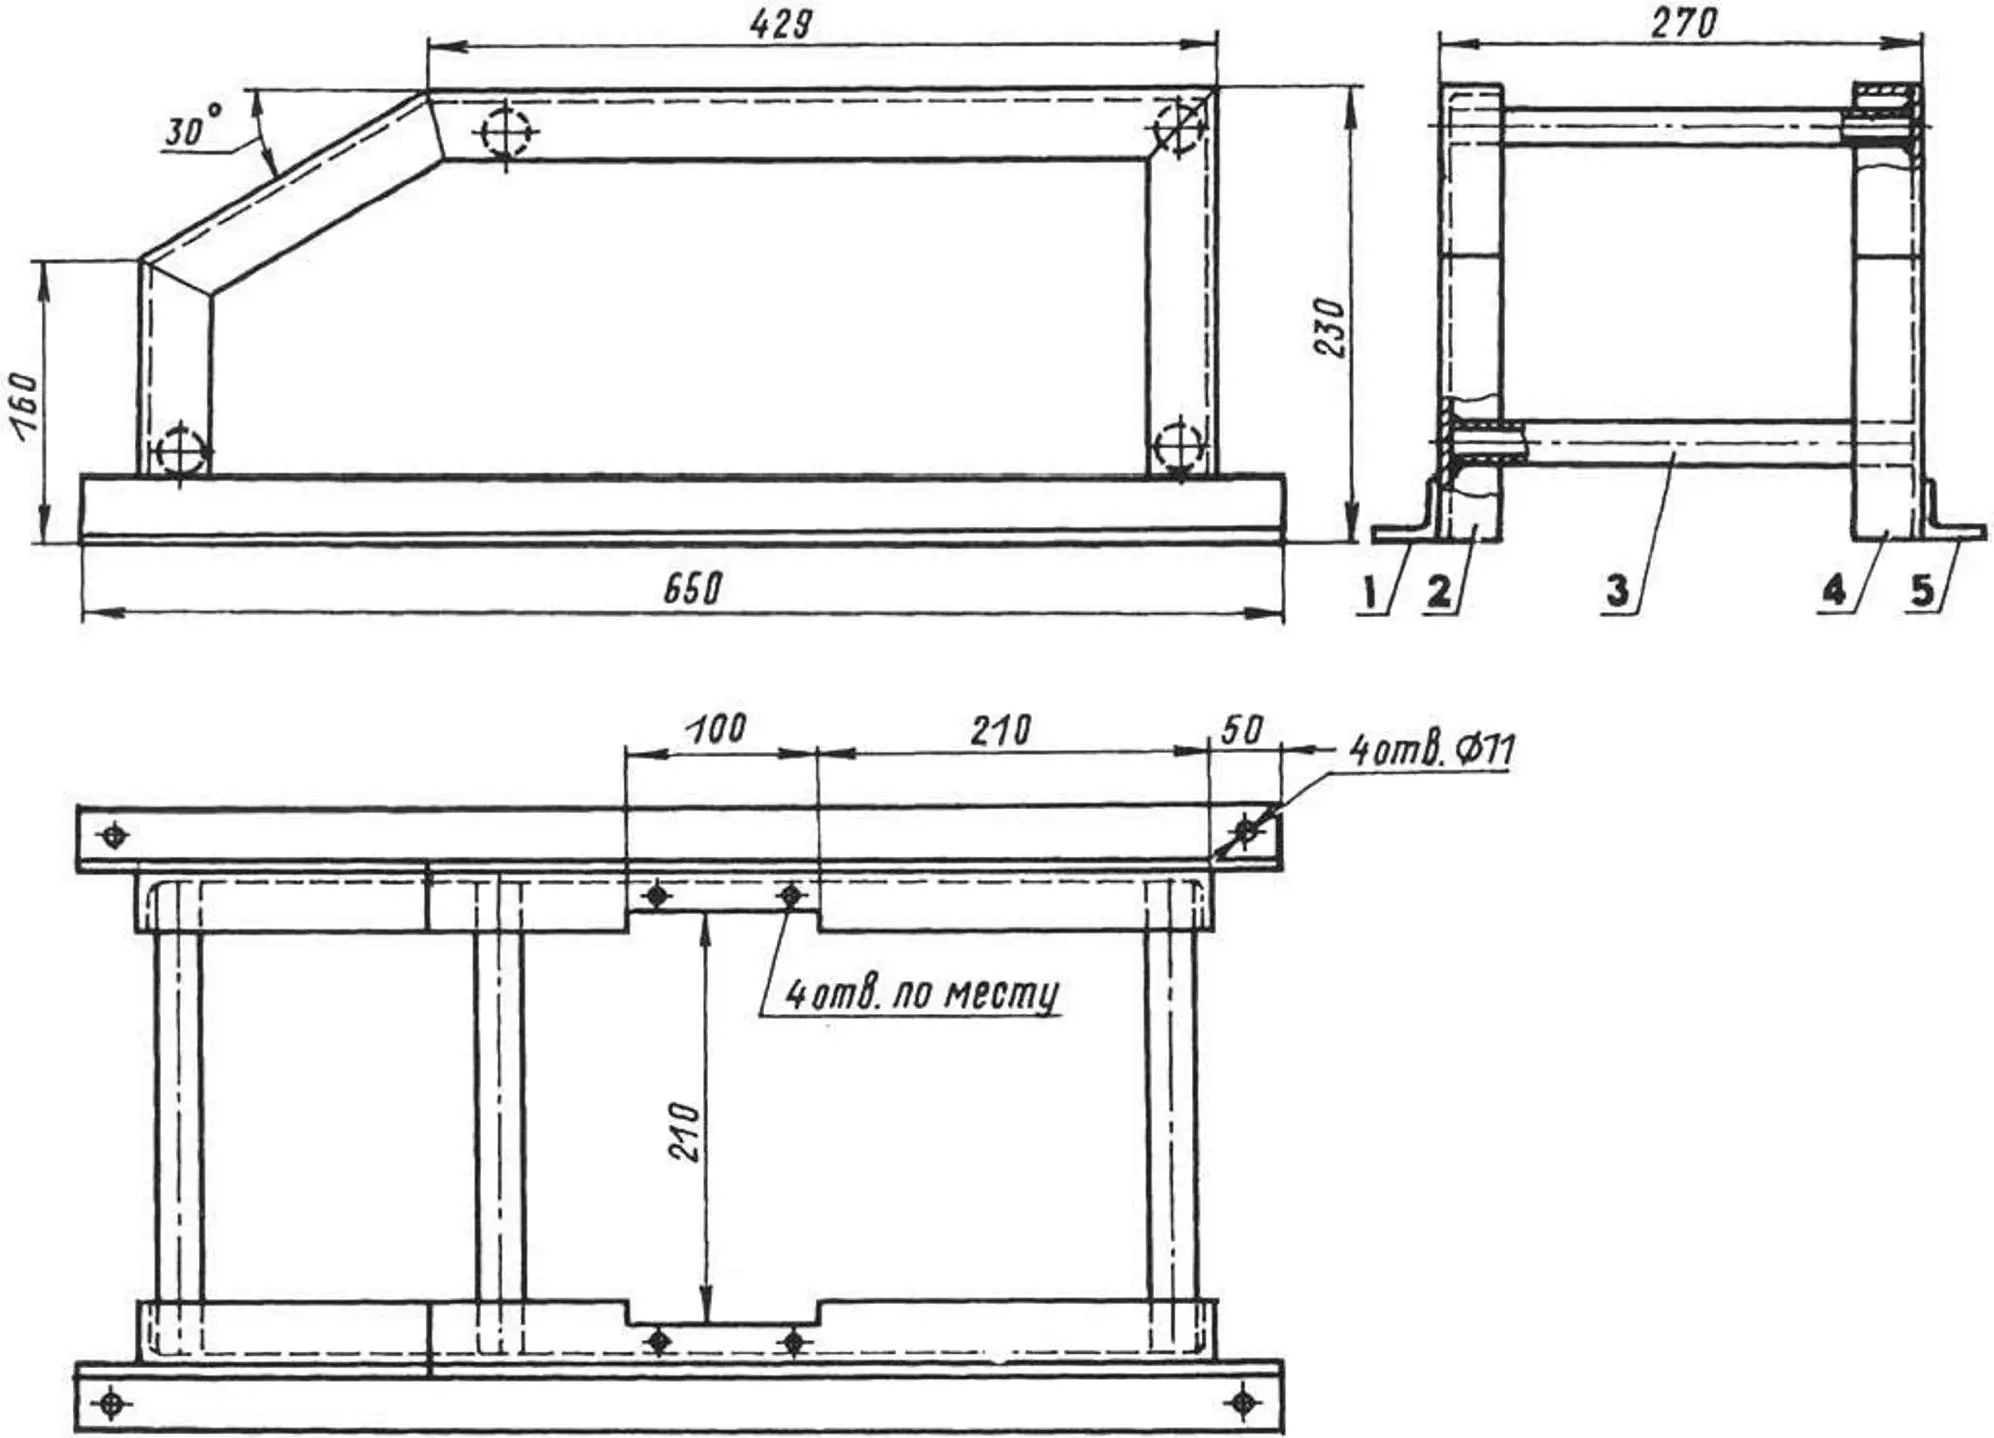
1,5 — опорні кронштейни (кутник 50x50x5); 2,4 — рамки (кутник 50x50x5); 3 — розпірка (труба 25×2, 4 шт.)
Передній стіл складається з верхньої та напрямної плит, зв’язаних двома боковинами. Короткі сторони плити строго паралельні між собою і добре оброблені. Боковини отримано обробкою по контуру двох, складених разом заготовок. У тому ж складеному вигляді в боковинах просвердлено технологічні отвори діаметром 8 мм під тимчасові шпильки, потрібні для складання (зварювання) переднього стола. Після зварювання боковин із верхньою та напрямною плитами монтажні шпильки було видалено.
Кілька слів про встановлення ножового вала. Конструкція верстата дає змогу застосовувати ножовий вал із шириною стругання 200 і діаметром різальної частини 80-110 мм.
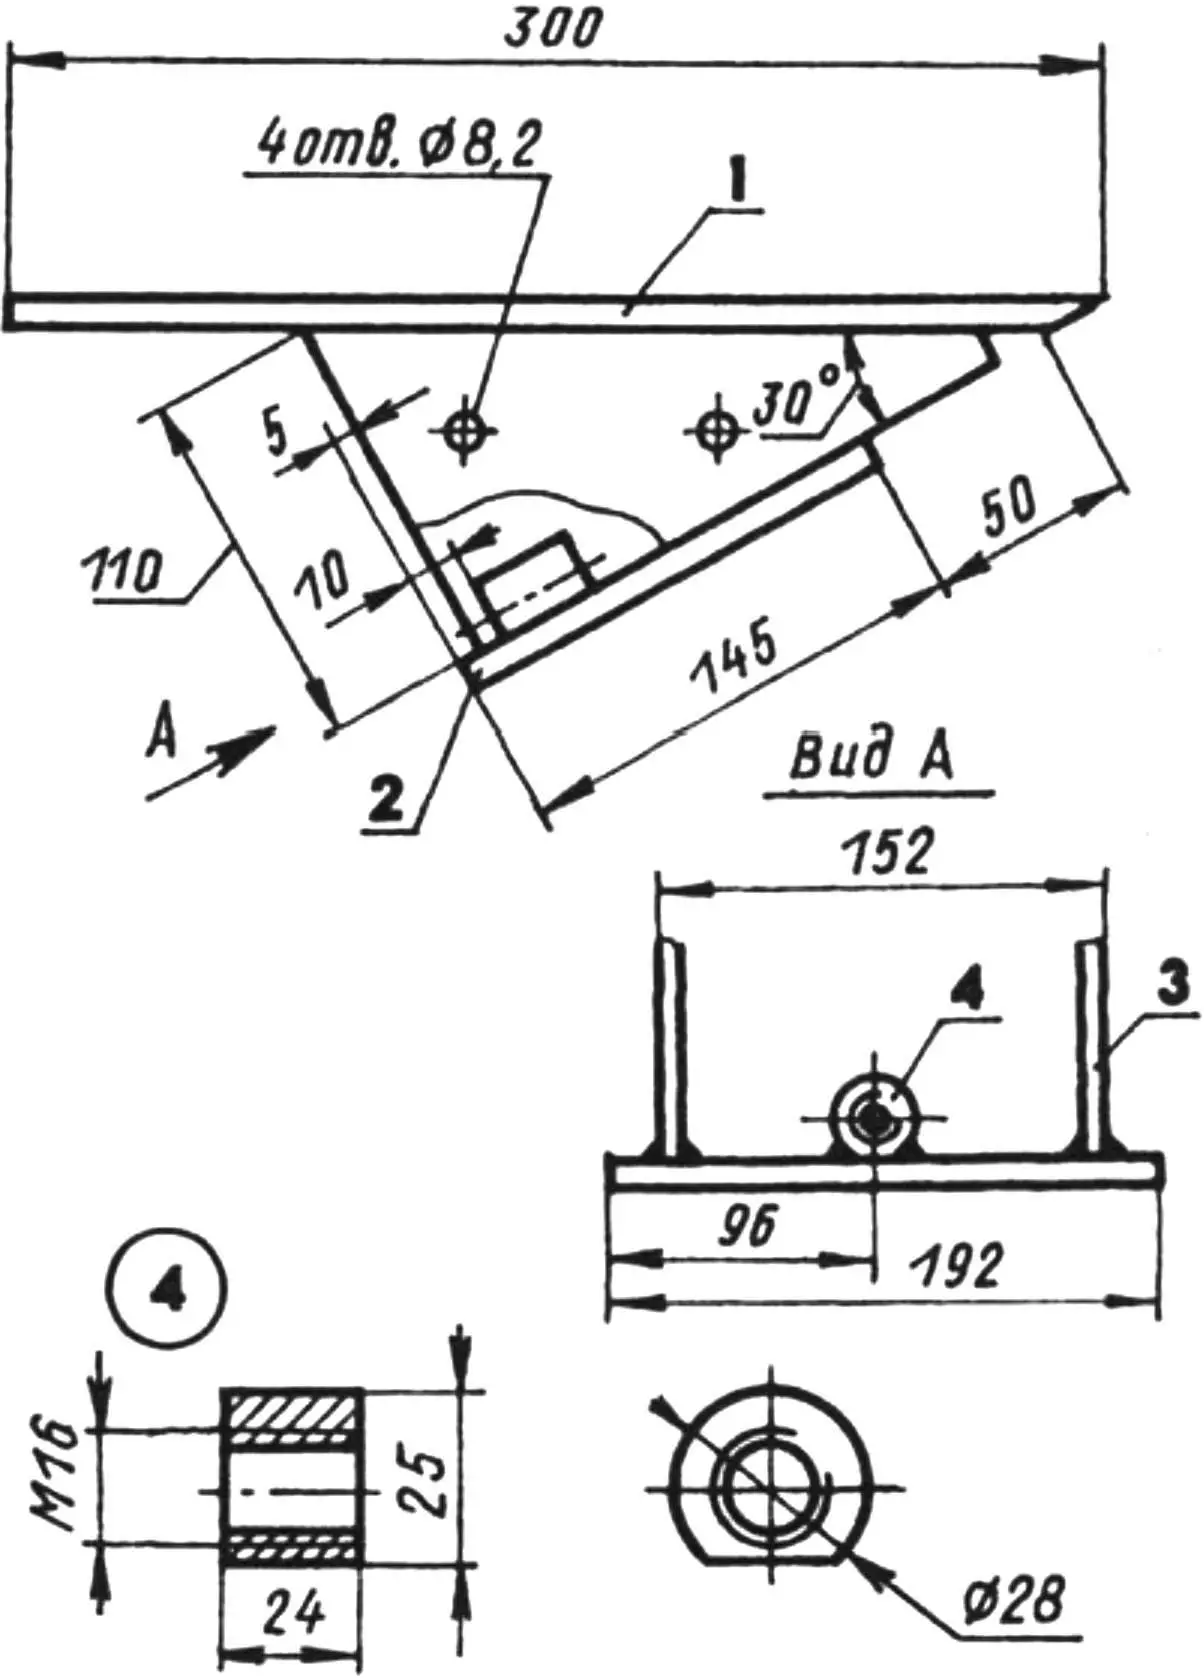
1 — верхня плита (сталь, лист 300x270x9); 2 — напрямна плита (сталь, лист 192x45x9); 3 — боковина (сталь, лист 190х110×9, 2 шт.); 4 — фасонна гайка М16
Вал у зборі з корпусами підшипників установлено на місце з деякими попередніми діями. Передній стіл піднято на рівень ножового вала і за допомогою прокладок вирівняно так, щоб скошена кромка стола і вісь вала були паралельні. Після цього в станині розмічено й просвердлено отвори для кріплення опор ножового вала.
Нерухомий задній стіл верстата підігнано по висоті й виставлено паралельно ножовому валу за допомогою чотирьох шпильок М16. Для цього в станині прорізано чотири пази, а в плиті заднього стола просвердлено чотири отвори під різьбові головки шпильок. Обертаючи відповідні гайки й пересуваючи шпильки в пазах, можна забезпечити потрібний зазор між кромкою заднього стола і ножовим валом.
Від редакції
Оскільки в з’єднанні переднього стола зі станиною є зазори, можлива поява вібрації. Тому не зайве передбачити фіксацію стола відносно станини. Наприклад, болтом, що проходить через різьбовий отвір у напрямній плиті стола й упирається в опорну плиту станини.
«Моделист-конструктор» № 2’2001, С.ТЮЛЮМДЖИЄВ