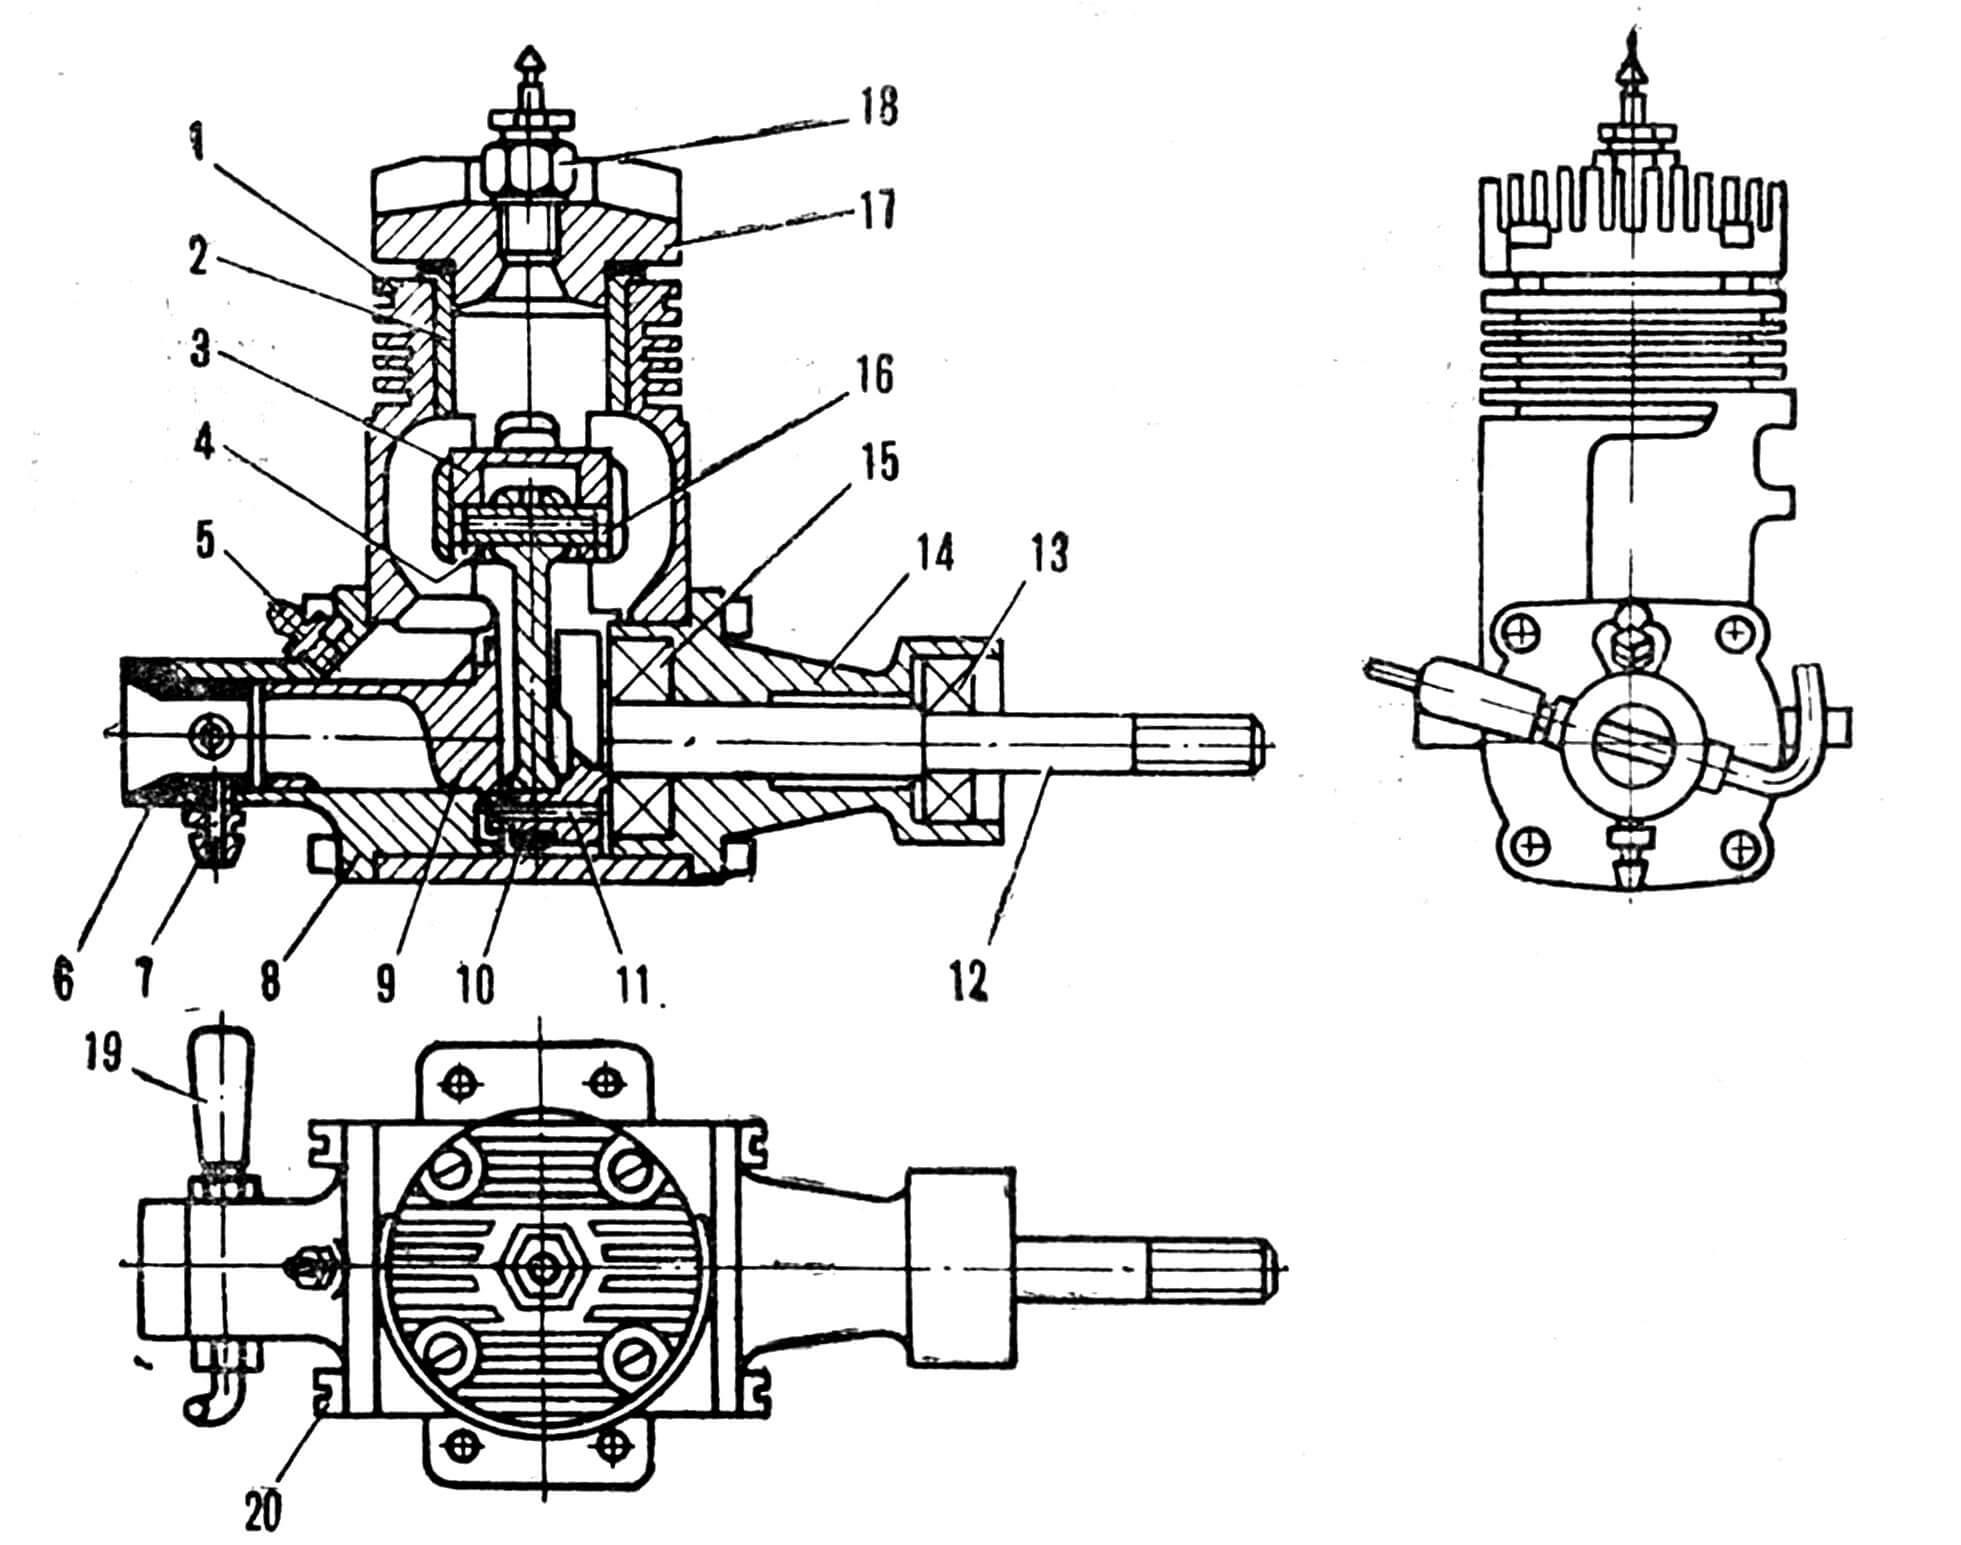
На испытаниях двигатель показал хорошие результаты: его мощность равна 0,52 л. с. при 23 тыс. об/мин, что приблизительно на 10% больше мощности серийного двигателя «Супер-тигр».
Отличительной особенностью двигателя для таймерных моделей (по сравнению с двигателем для скоростных моделей) является расположение выхлопа вбок и наличие двух штуцеров — для наддува бака и остановки двигателя перезаливом.
ТЕХНОЛОГИЯ ИЗГОТОВЛЕНИЯ ОСНОВНЫХ ДЕТАЛЕЙ ДВИГАТЕЛЯ
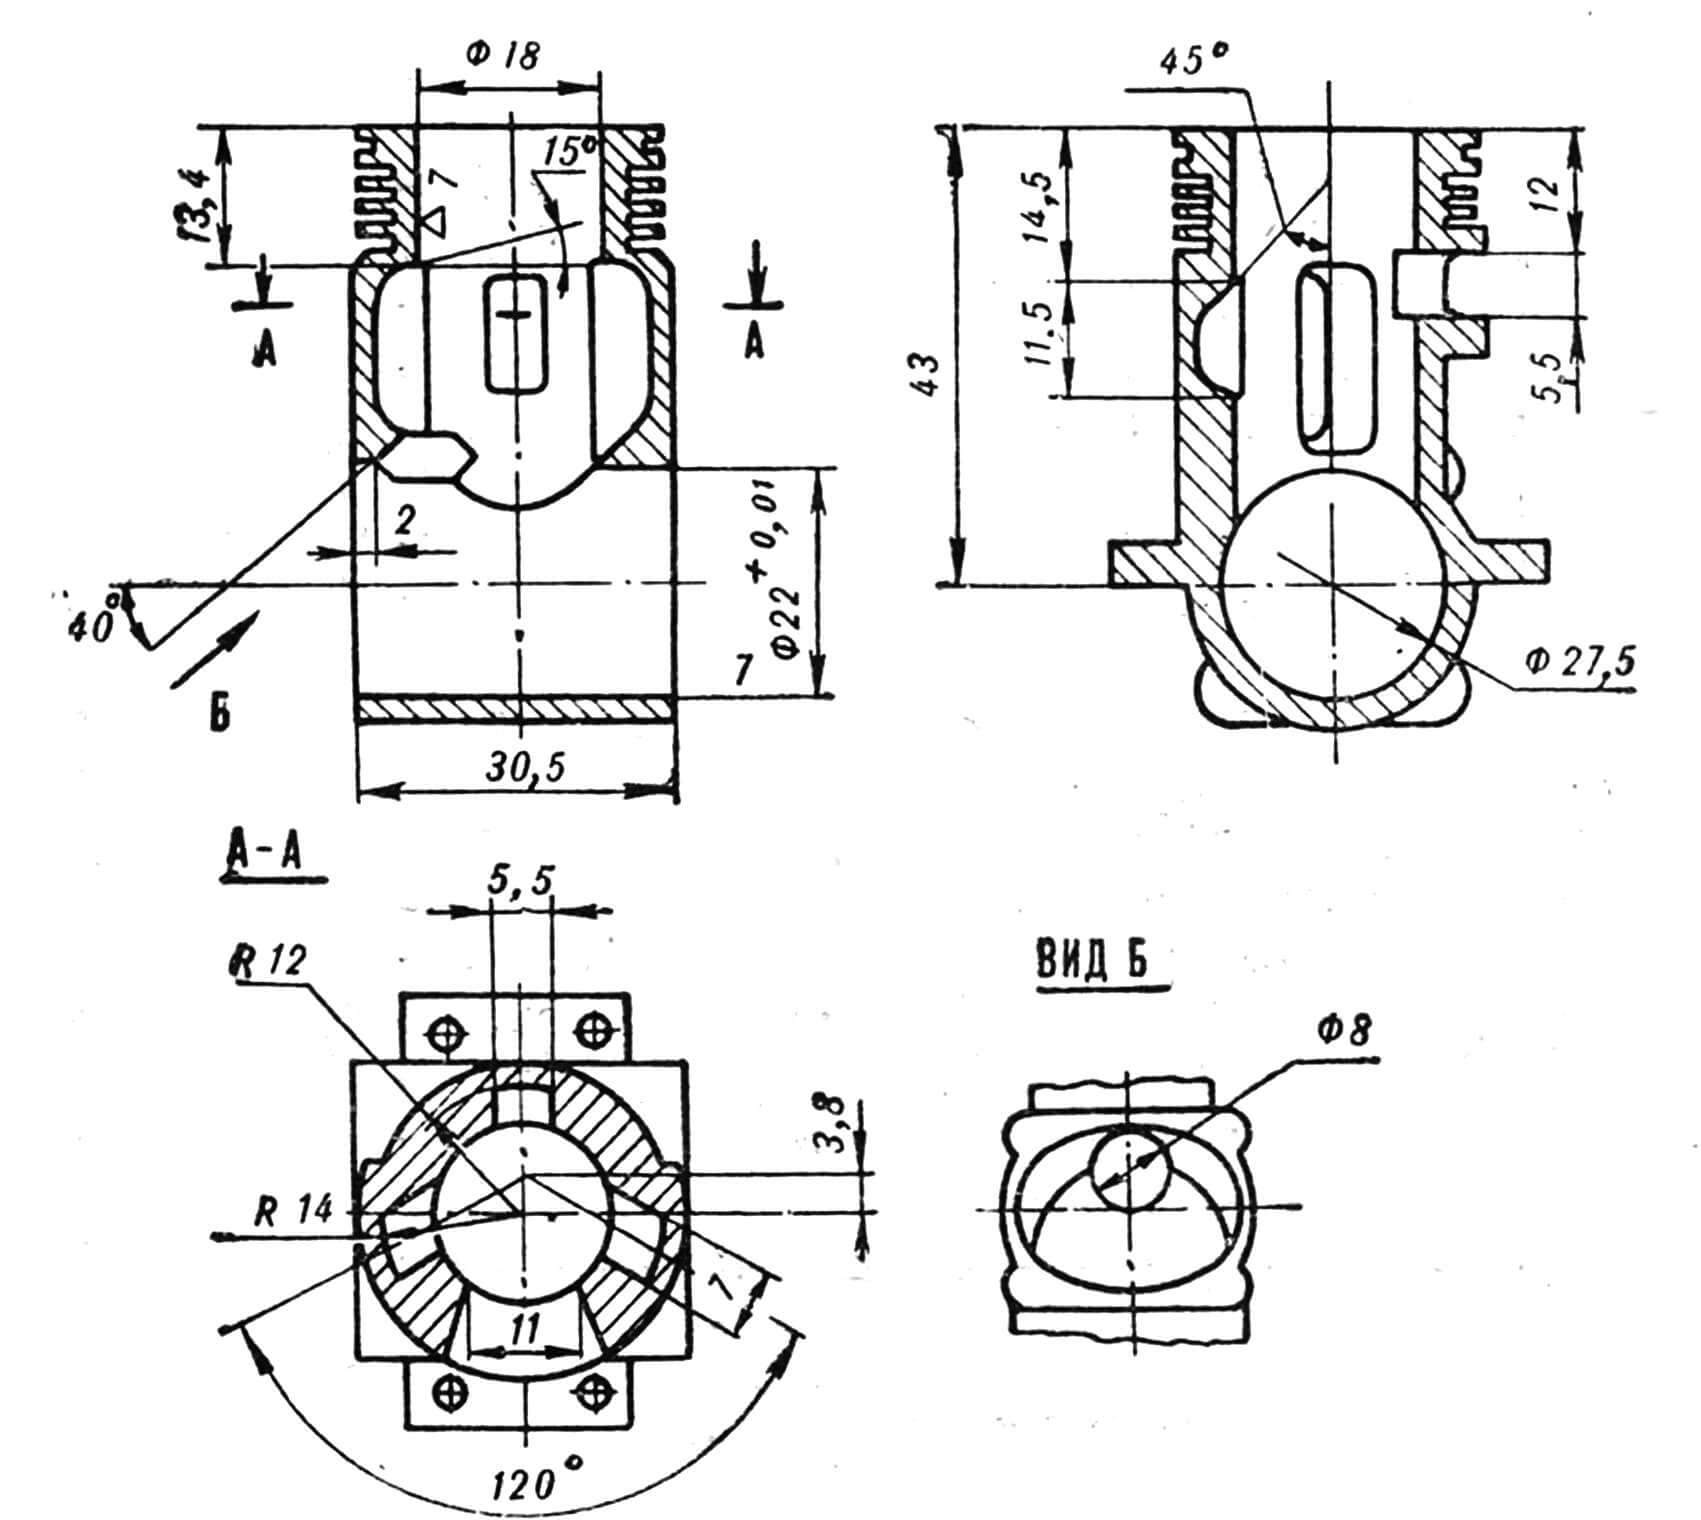
КАРТЕР отливается в кокиль. Готовые отливки проходят термообработку: в течение 4 часов их закаляют при температуре 525—545° С, затем «отпускают» в воде с температурой 50—80° и «старят» 12—14 часов при 165—185°.
На термообработанной отливке нарезают ребра охлаждения, растачивают отверстие под гильзу и на электроэрозионном станке выполняют каналы перепуска, которые затем зачищают шарошками.
Выхлопной канал получают при литье.
При обработке картера особое внимание следует уделить перпендикулярности отверстий под гильзу (ø 18 мм) и под вал (ø 22 мм).
В лаборатории Куйбышевского авиационного института испытан экспериментальный трехканальный двигатель для таймерных моделей.
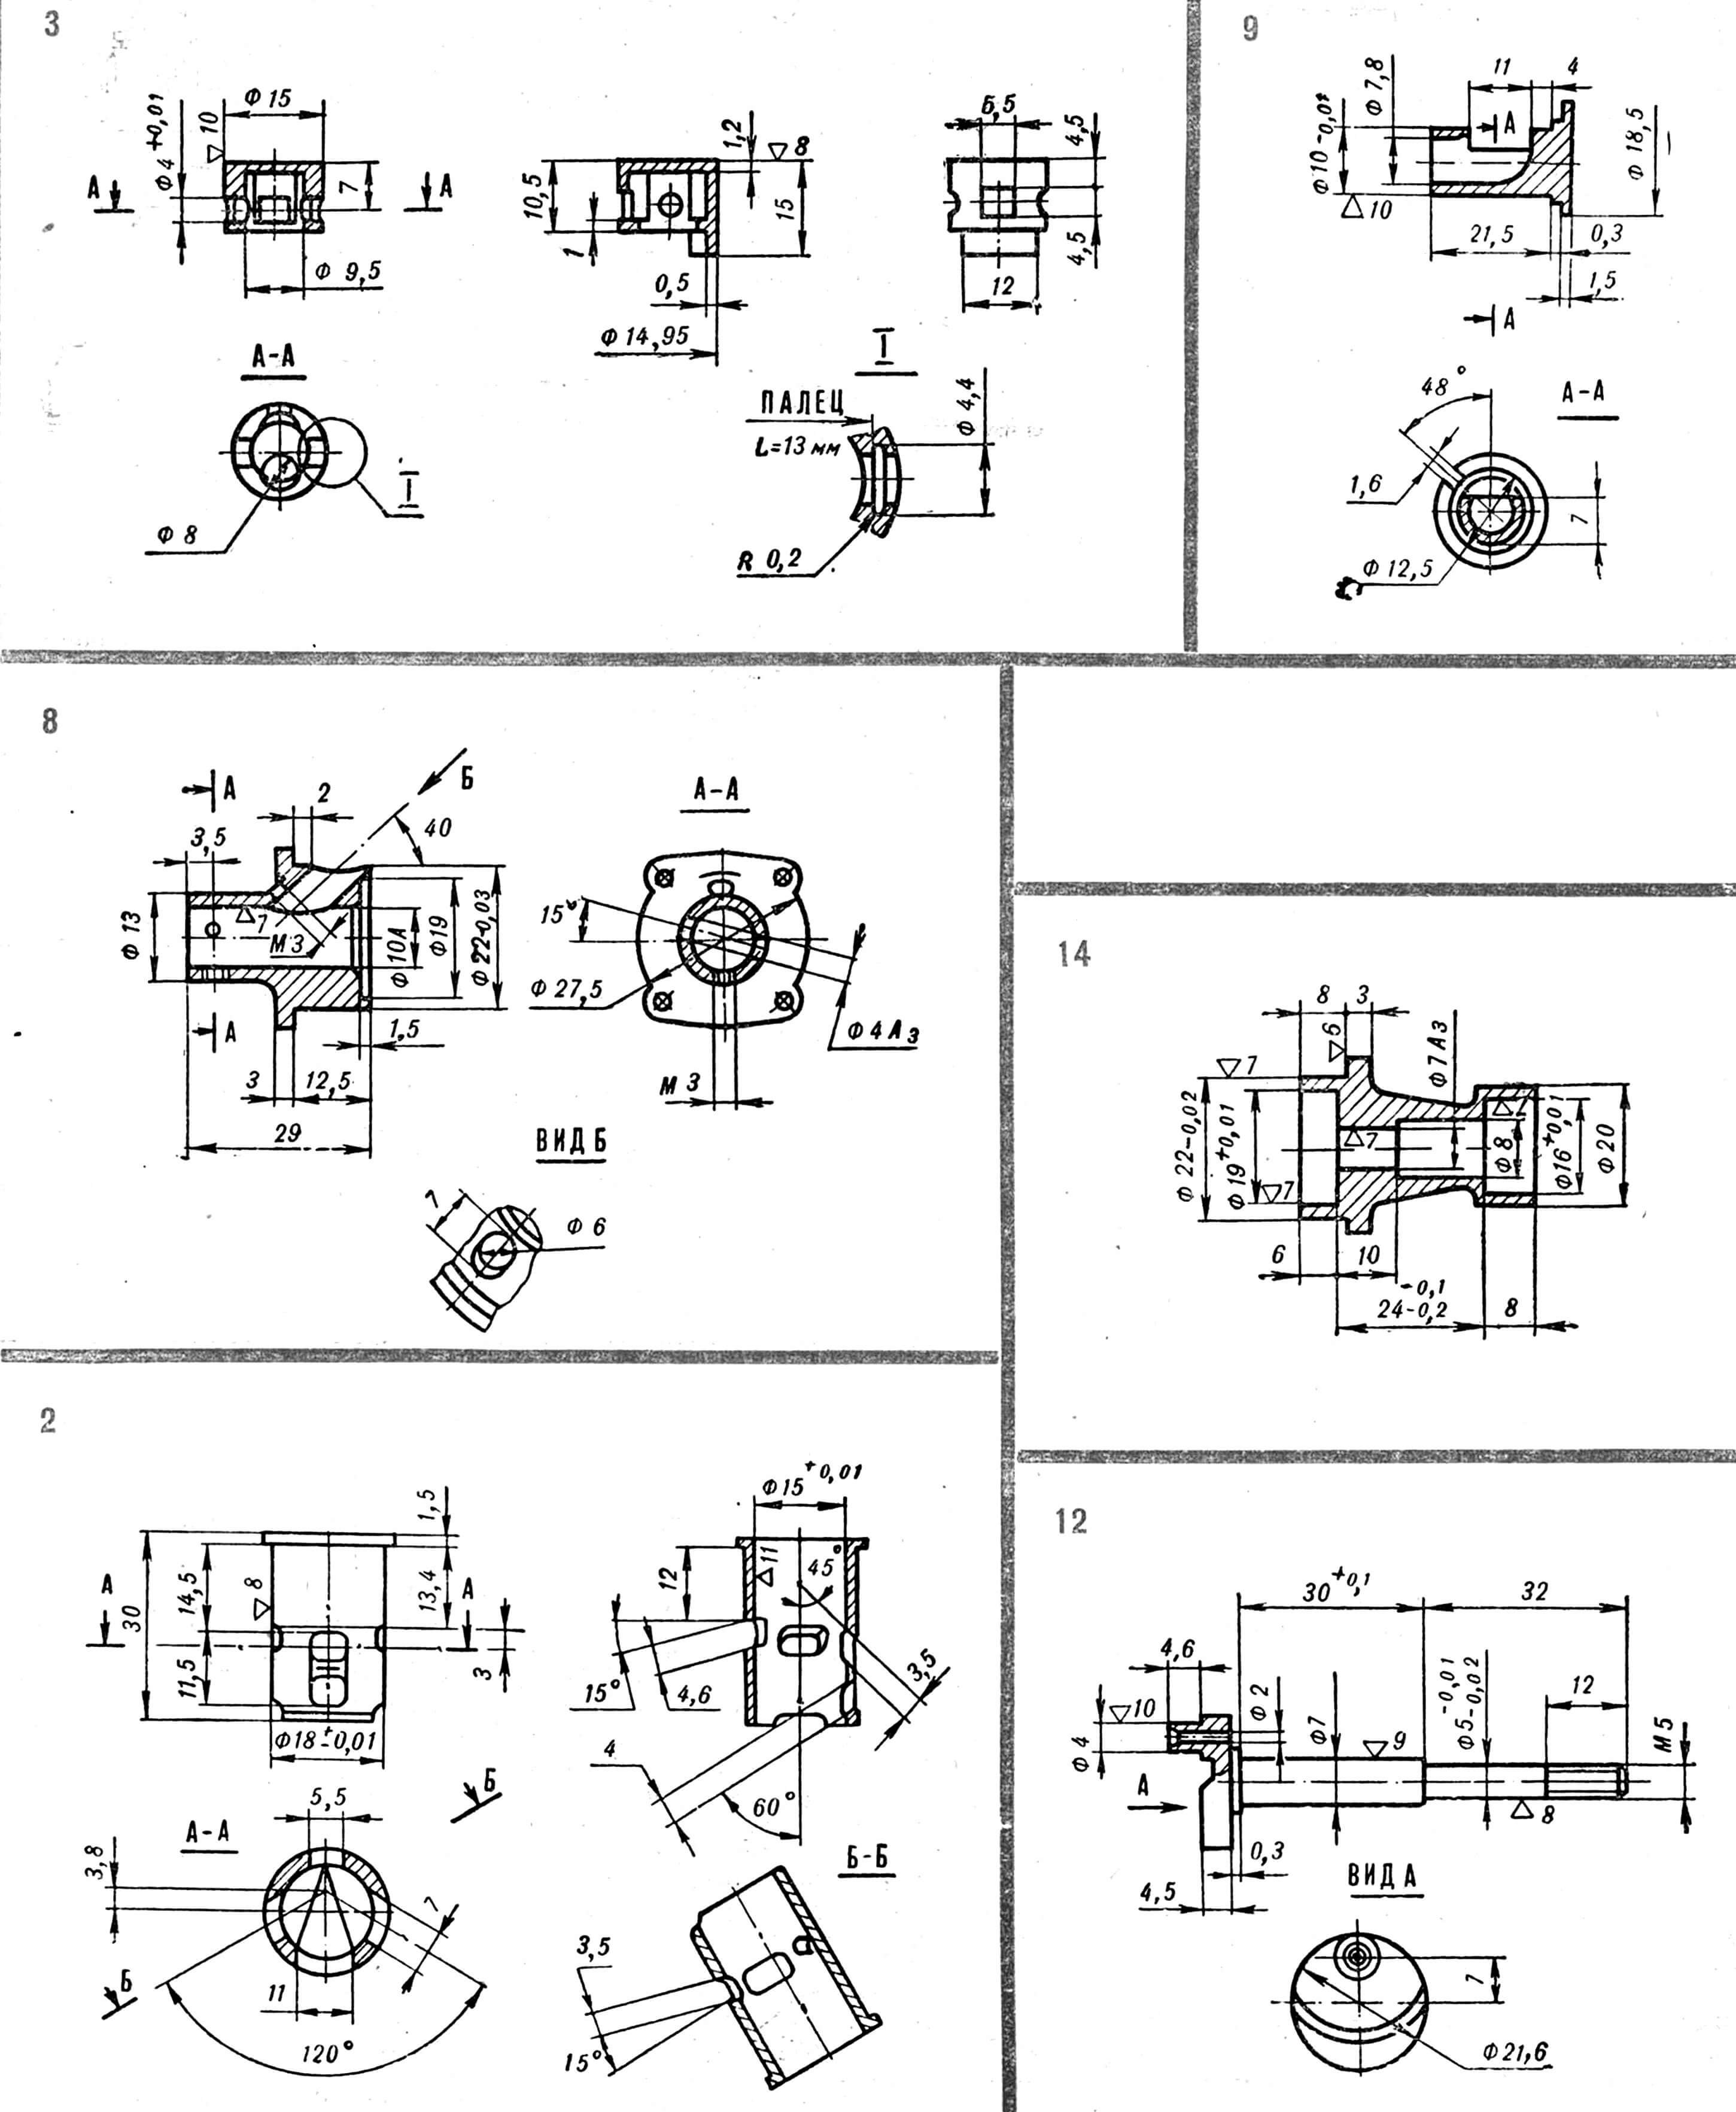
ОКНА ГИЛЬЗЫ фрезеруют концевой фрезой ø 3 мм. Верхние углы перепускных окон спрямляют надфилем. После фрезеровки гильза калится в веретенном масле при температуре 860° С, отпускается при 170—180° С и шлифуется. Последняя операция при изготовлении гильзы — притирка. Производят ее пастой ГОИ. Нижняя часть гильзы должна быть больше по диаметру на 0,01 — 0,02 мм.
ПОРШЕНЬ двигателя можно изготовить из мелкозернистого чугуна с присадками хрома, никеля, марганца или молибдена. Притирка поршня также производится пастой ГОИ. Особенность этого поршня заключается в том, что в стенке, противоположной выхлопу, имеется окно, через которое производится продувка смеси по среднему перепускному каналу.
ВАЛ. Обточку и шлифовку коренной шейки вала производят в спецоправке, а шлифовку диаметров под подшипники — в центрах. В отверстие ø 2 мм запрессовывают поводок.
НОСОК. При расточке гнезд под подшипники особое внимание уделяется соосности гнезл и центрального отверстия ø 7 мм под вал.
Носок в сборе с валом и подшипниками должен легко вращаться от руки.
Для этого между наружной обоймой носового подшипника и дном расточки ø 16 мм должен оставаться зазор 0,1—0,2 мм. Если же легкость вращения при затяжке винта нарушается, необходимо углубить расточку ø 16 мм.
Остальные детали двигателя — обычной конструкции. Игла карбюратора выполнена из швейной иглы ø 1,5 мм.
Свеча двигателя разборная.
В. ТУРЕЦКИЙ, инженер,
г. Куйбышев
Рекомендуем почитать
 Создание мастерской моей мечты!
Вы всегда хотели создать себе место, где можно было бы работать своими руками, ремонтировать сантехнику, электрику?... Бесспорно, для решения бытовых вопросов лучше обратиться в... МОДЕЛИСТ-КОНСТРУКТОР 2017-07
МОДЕЛИСТ-КОНСТРУКТОР №7 2017г. В НОМЕРЕ: От окучника до трактора, или один день в Нагорье Слайдер для друга Улучшаем хорошее Система радиуправления "Каната"...
