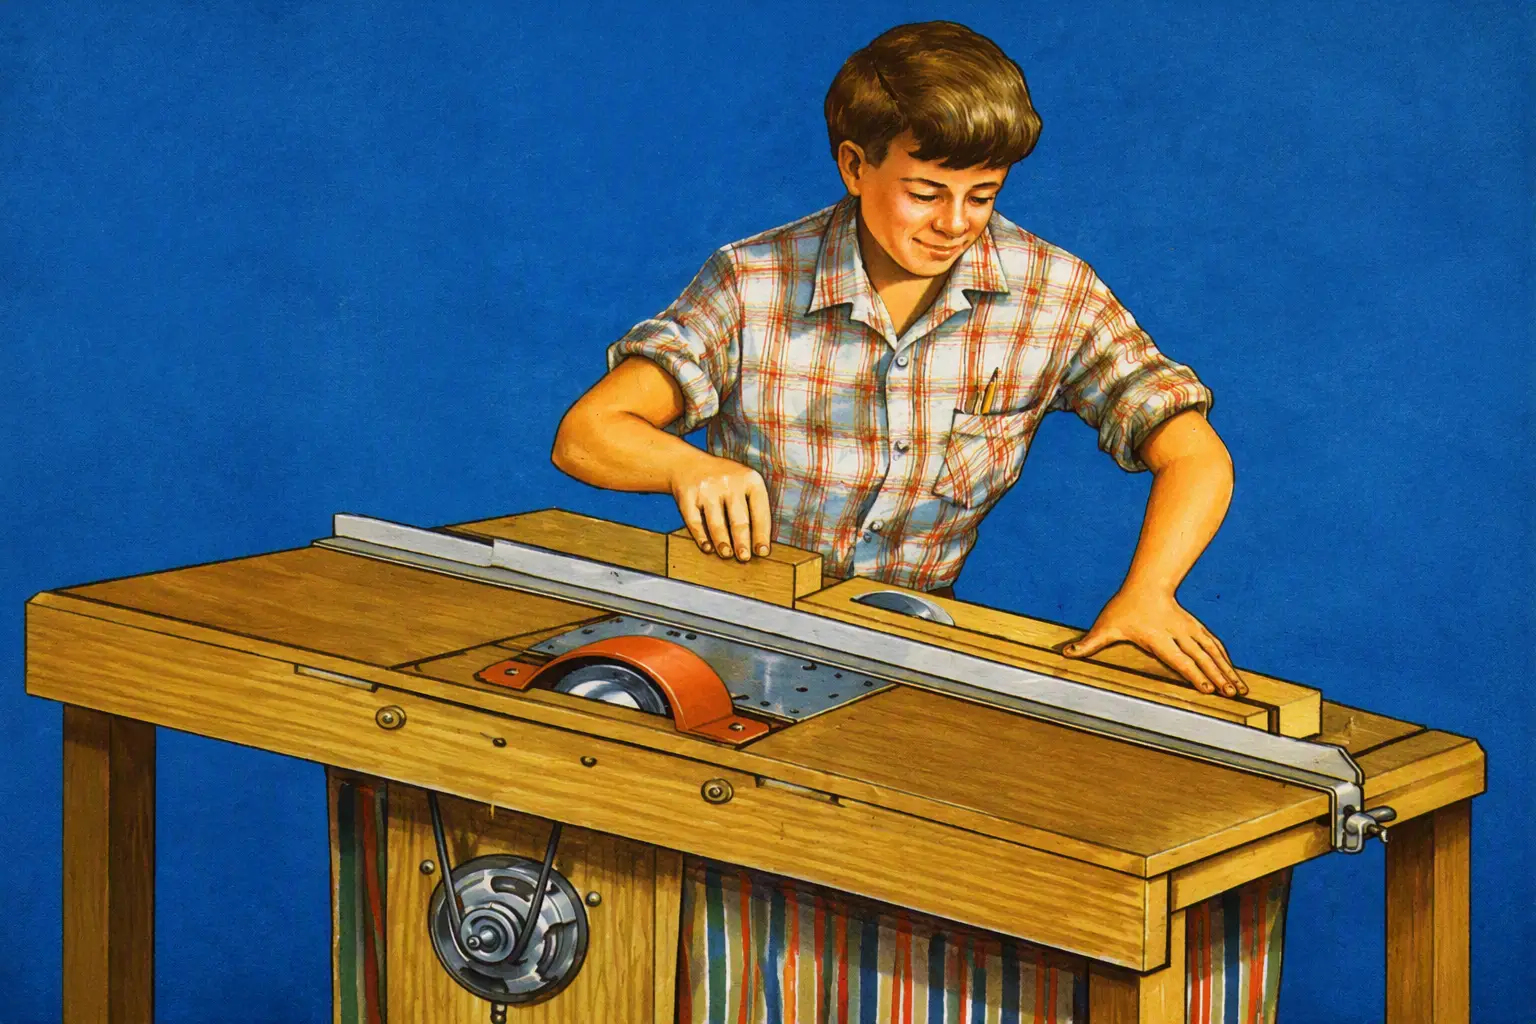
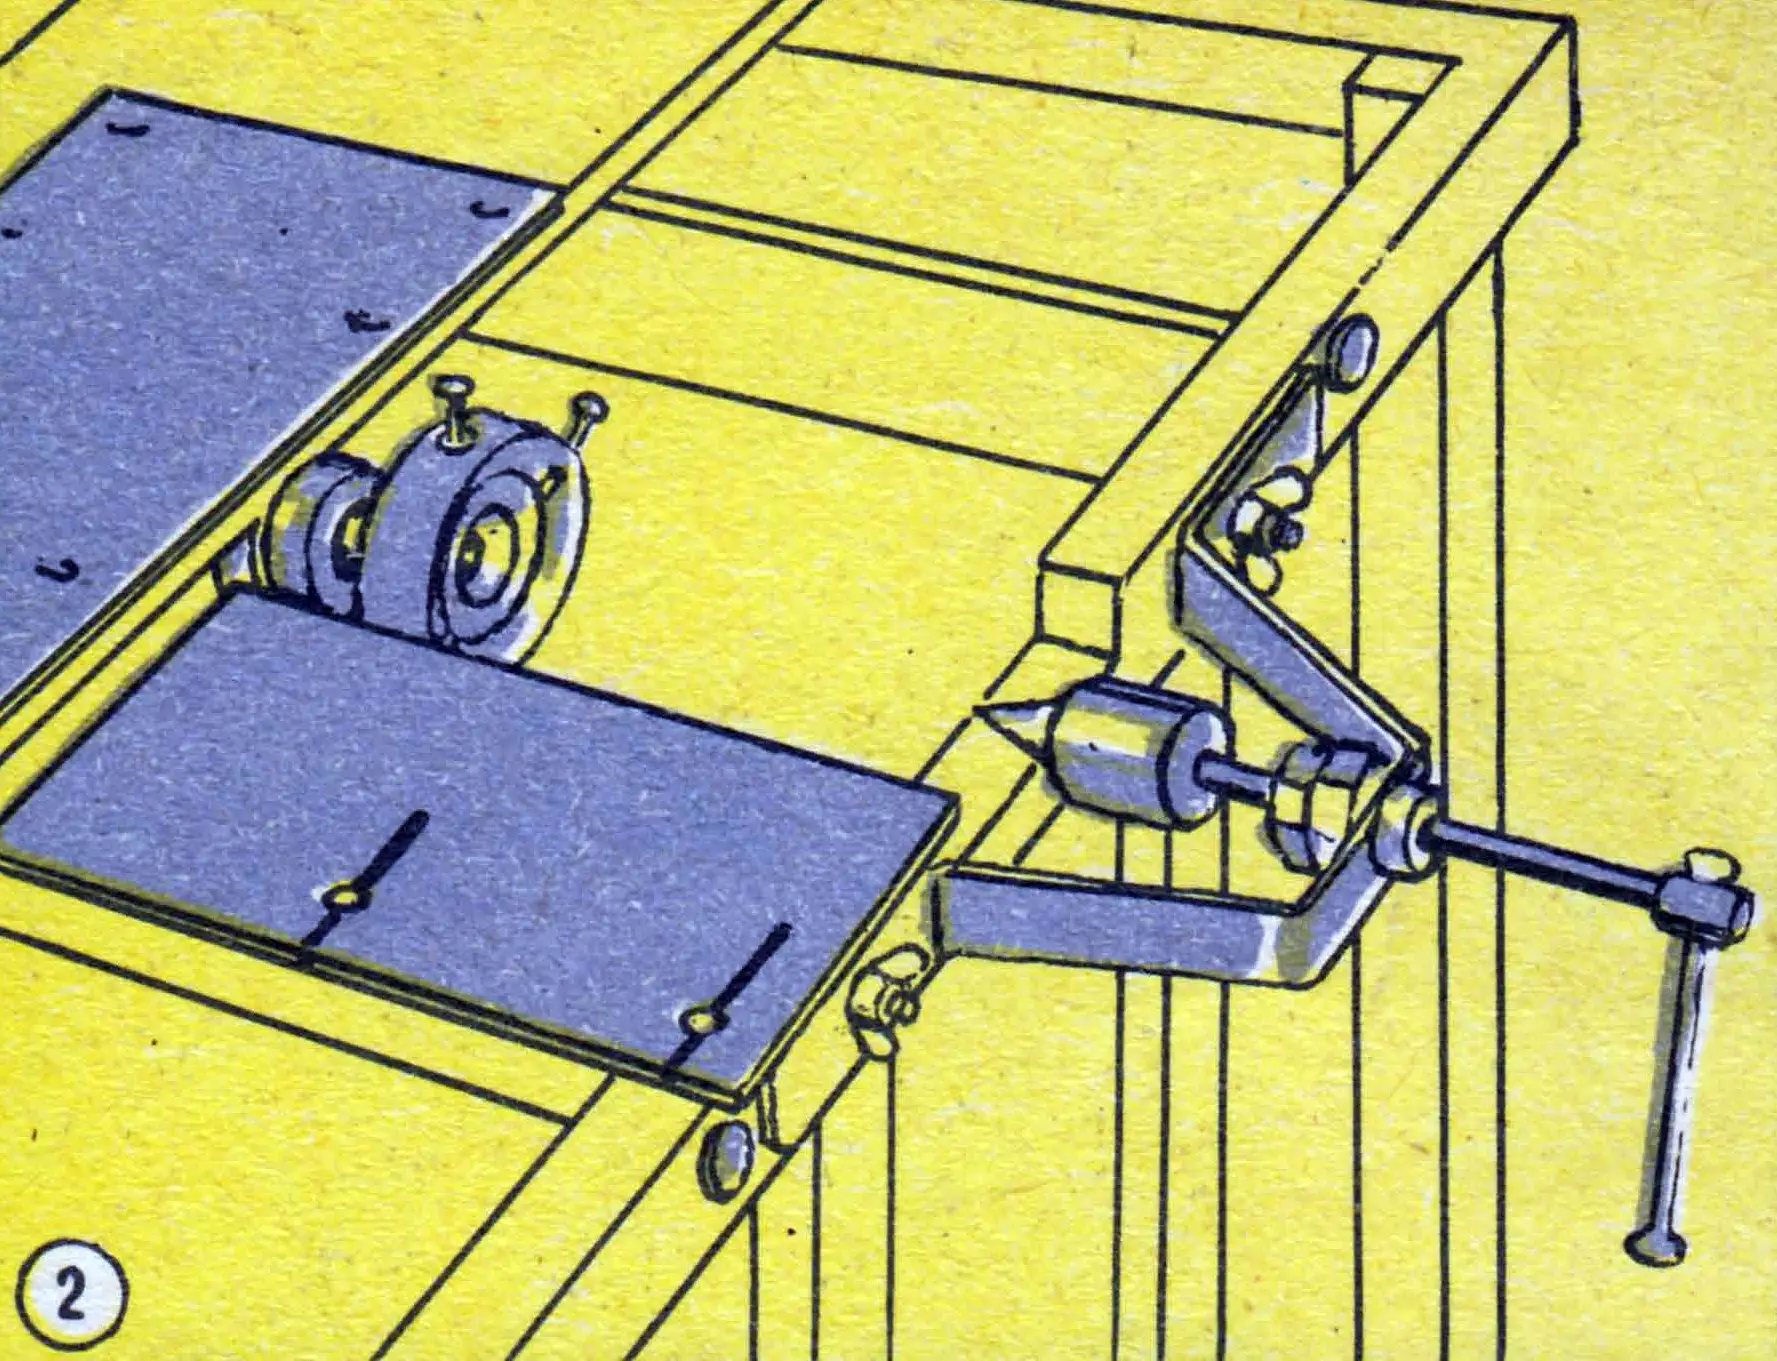
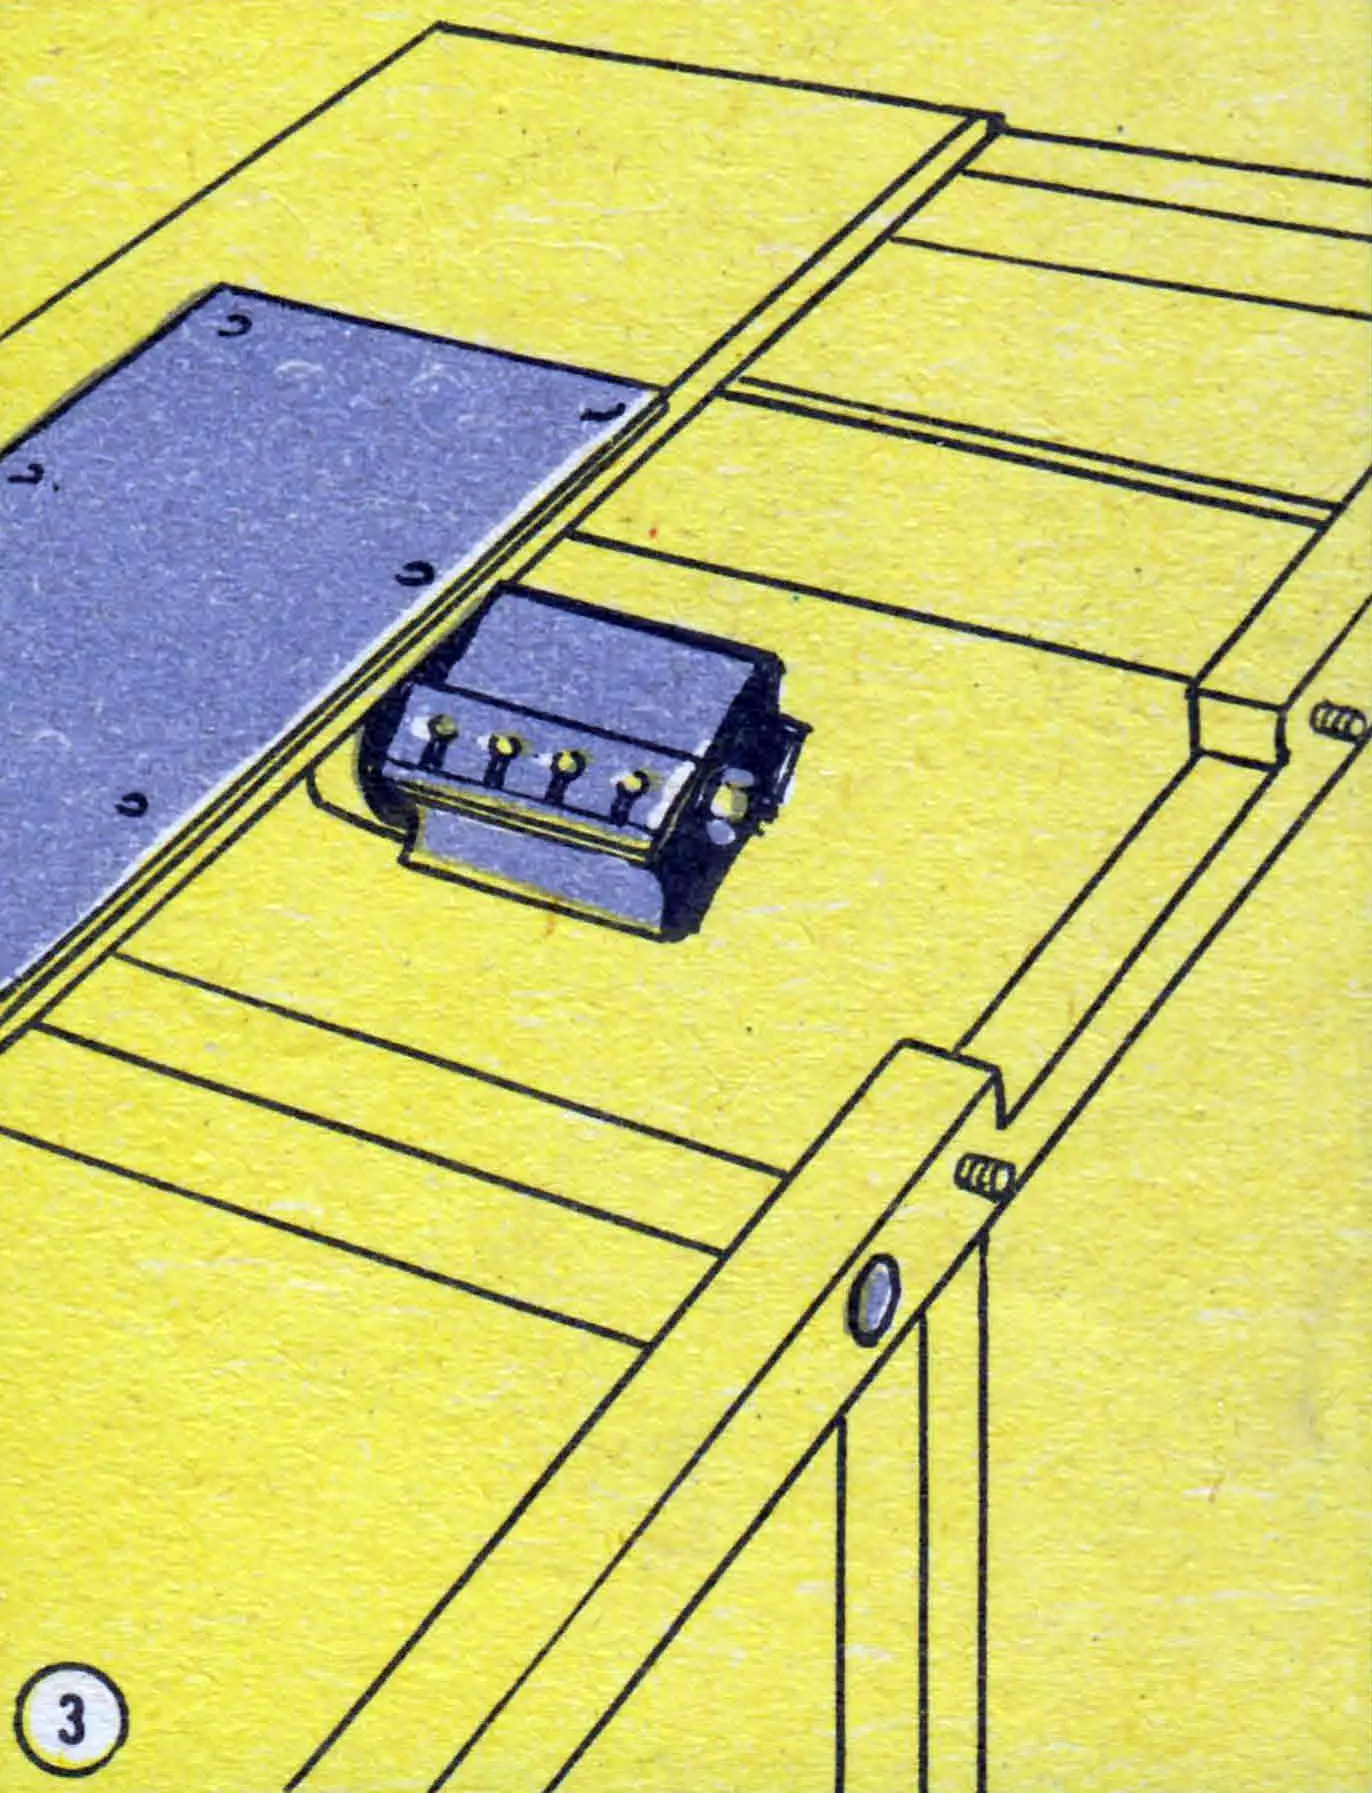
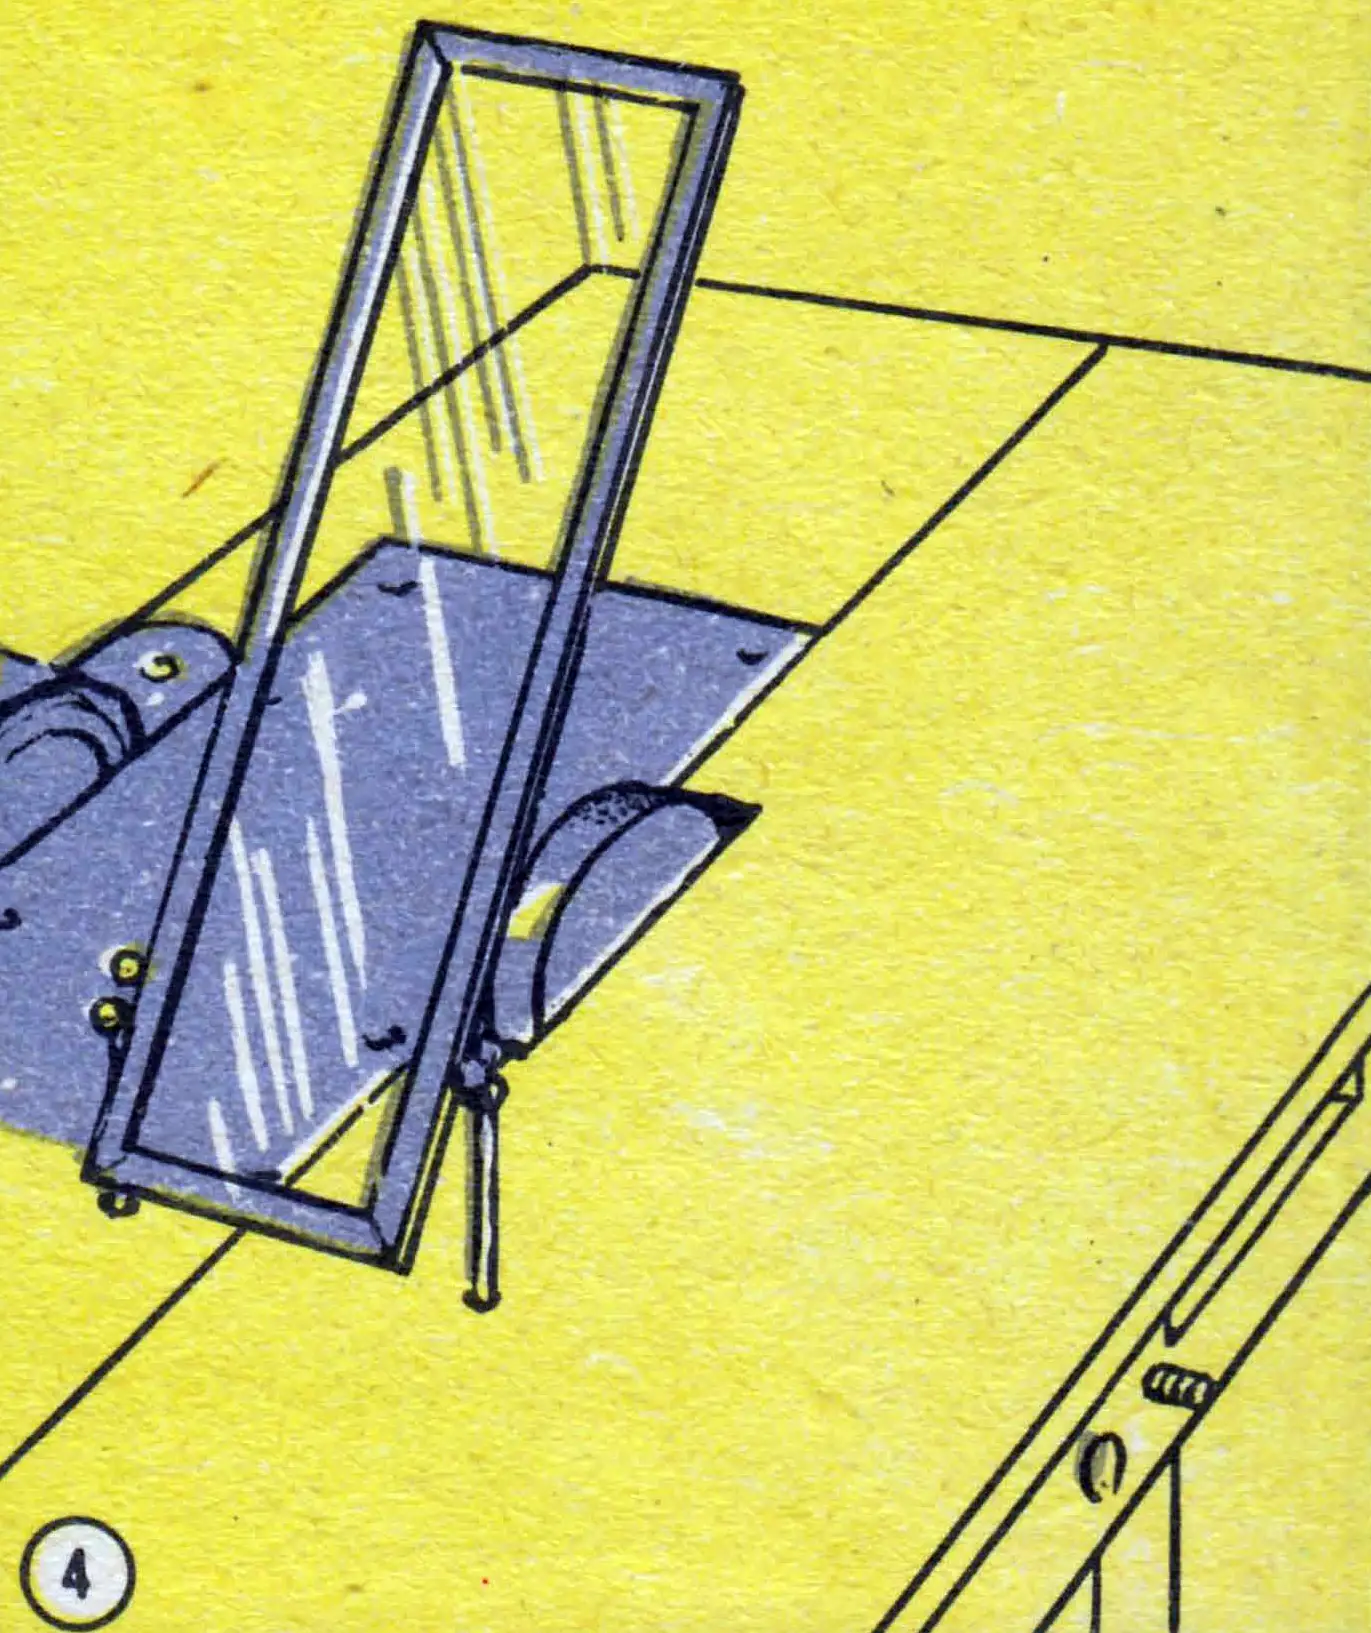
Цей верстат справді можна виготовити зі старого стола, і він справді є цілою майстернею: інженер Б. Попов, наш читач, який його побудував, передбачив у ньому змінність робочого інструмента — тут і циркулярна пила (1), і точильний камінь (4), і ротор-рубанок (3), і навіть токарний варіант (2).
Заміна ручних інструментів механічними має велике значення не лише на виробництві, а й у домашній роботі конструктора-аматора, який втілює в дереві та металі свої задуми. Інколи навіть найпростіші пристосування, примітивні верстатки дають змогу значно прискорити роботу, полегшити її та різко підвищити якість виробу. Саме тому останнім часом з’являється дедалі більше мініатюрних верстатів для обробки дерева та металу, розрахованих на любителів майструвати.
Багато оригінальних зразків створено ентузіастами технічної творчості. Один із них — універсальний верстат, сконструйований інженером В. Н. Поповим, ми пропонуємо сьогодні увазі читачів.
Верстат дуже простий, а основні комплектуючі деталі продаються в магазинах як запчастини до побутових приладів. Побудувавши такий верстат, ви зможете з його допомогою виконувати поздовжнє та поперечне розпилювання деревини, пластмас і листового металу; стругання та точіння деревини; фрезерування, шліфування та полірування різних матеріалів; заточку різальних інструментів.
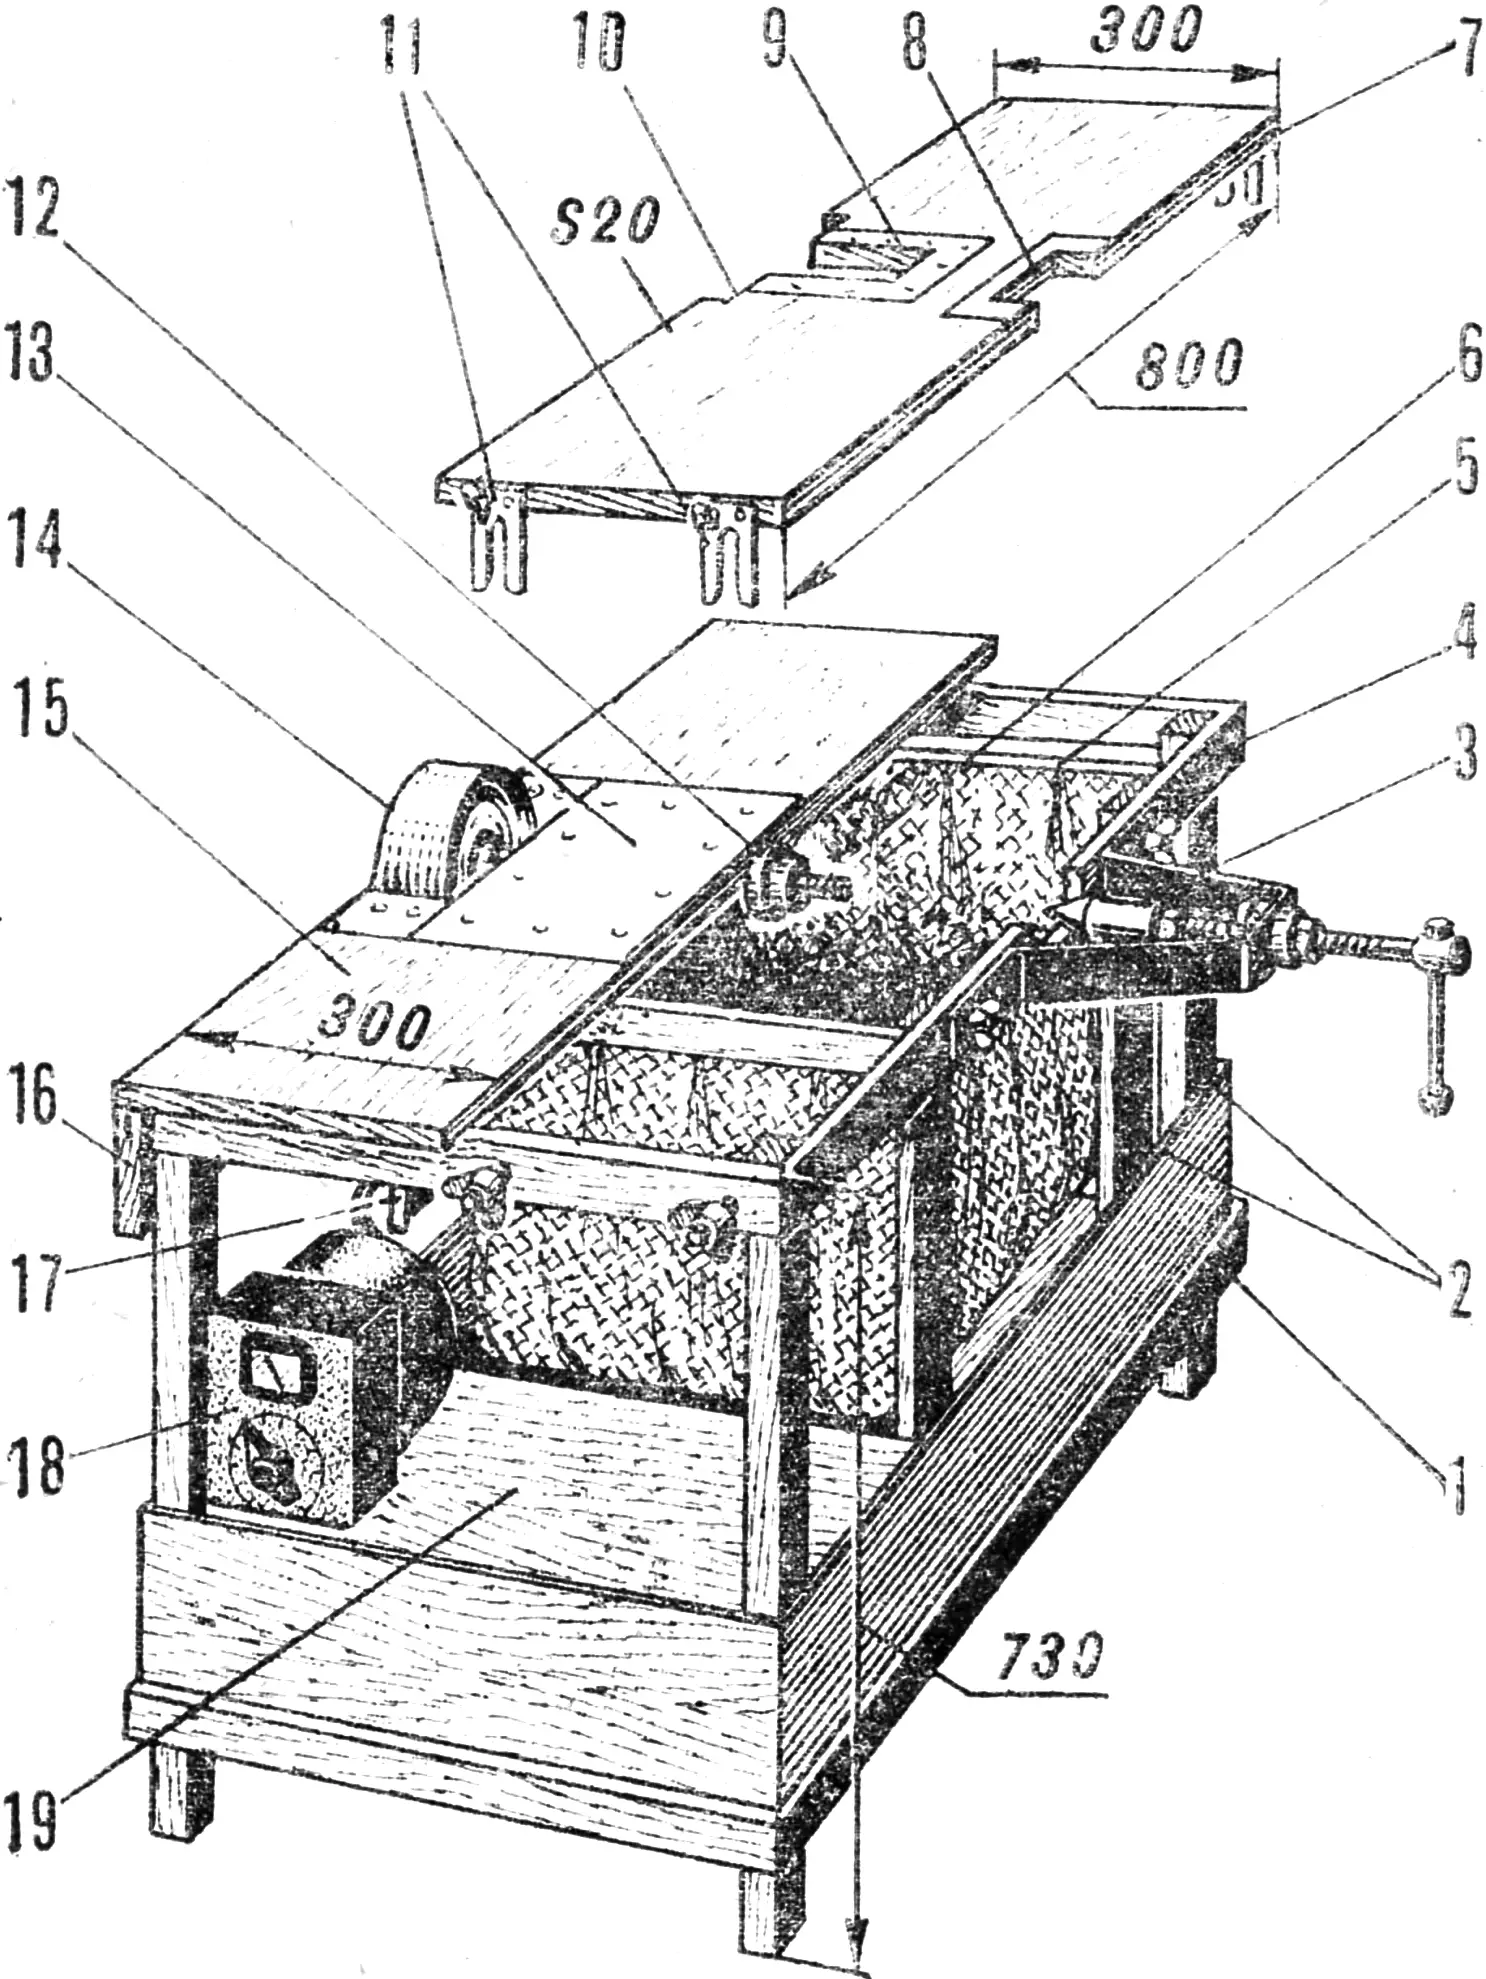
1,4 — нижня та верхня рами, 2 — стійки, 3 — задня бабка, 5 — поперечний брус, 6 — мішок, 7 — панель стола, що перевертається, 8 — малий виріз панелі, 9 — металева накладка (зі щілиною для стругальної головки), 10 — великий виріз панелі, 11 — кронштейни підйому панелі, 12 — шпиндель, 13 — металева накладка, 14 — кожух шківа, 15 — панель на петлях, 16 — дошка огородження привода, 17 — панель підвіски двигуна, 18 — автотрансформатор, 19 — ящик.
Для виготовлення верстата необхідно придбати: електродвигун змінного струму (подібні встановлюються на вітчизняних пилососах) потужністю 500 Вт, 12—1400 об/хв, на напругу 220 В; два радіально-упорні підшипники № 36203 і 36204 або відповідно 46203 і 46200; два шківи Ø 135 і 60 мм під текстропний ремінь профілю 0. (Вони продаються як запасні частини до пральних машин.)
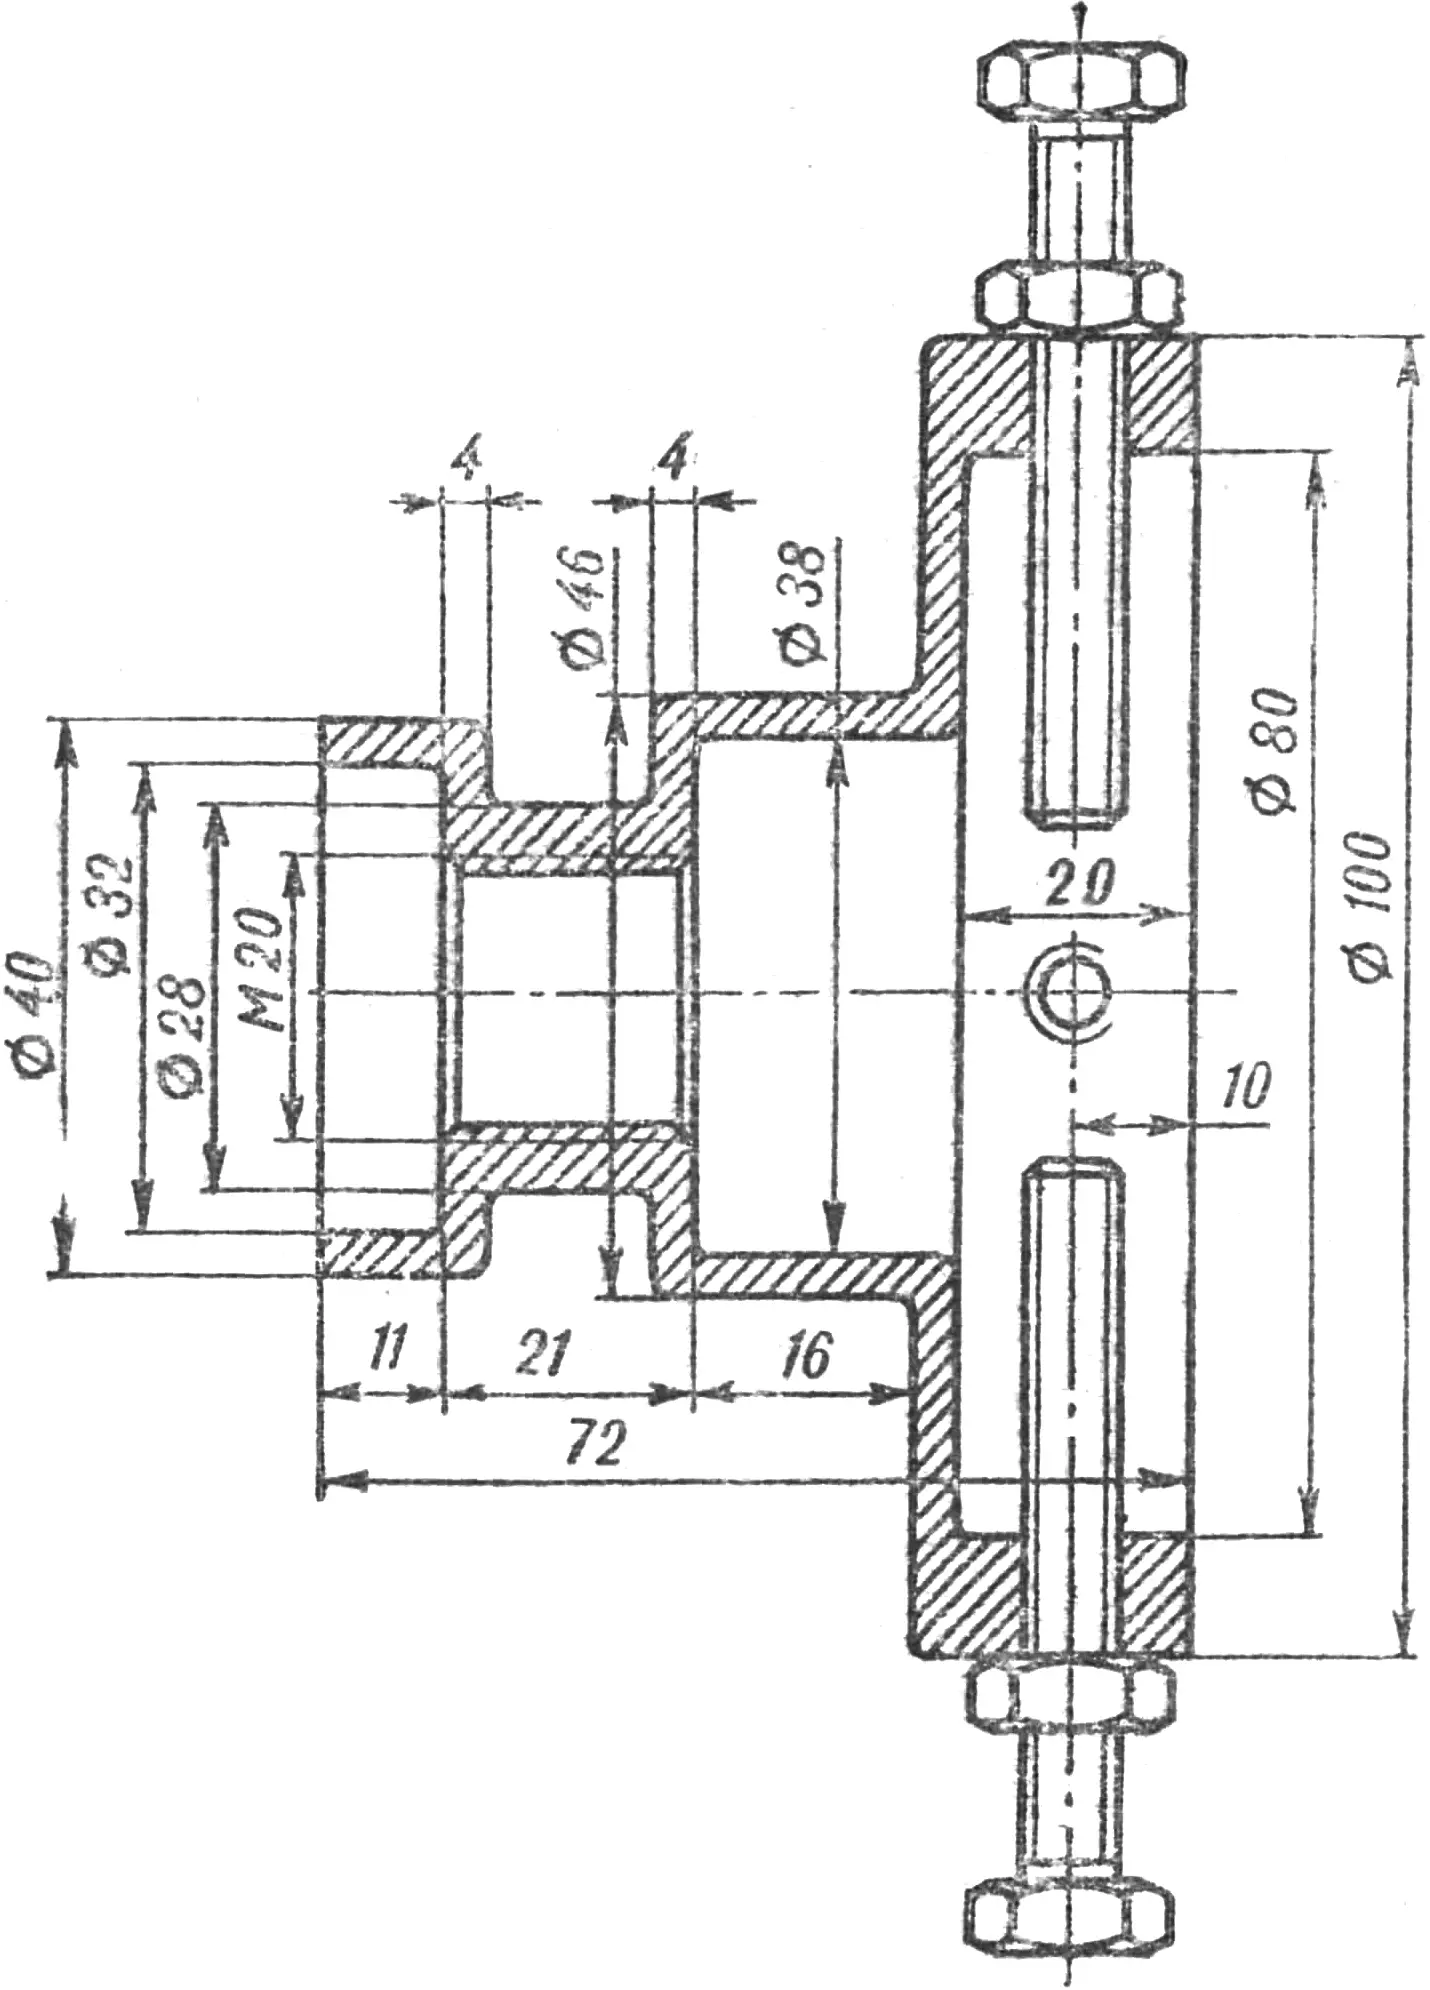
Загальний вигляд верстата показано на рисунку 1. Основною його частиною є шпиндель. Посадковим місцем для встановлення на нього потрібного інструмента служить шийка Ø 32 мм. Інструмент кріпиться на шпинделі за допомогою фасонного притиску та двох гайок.
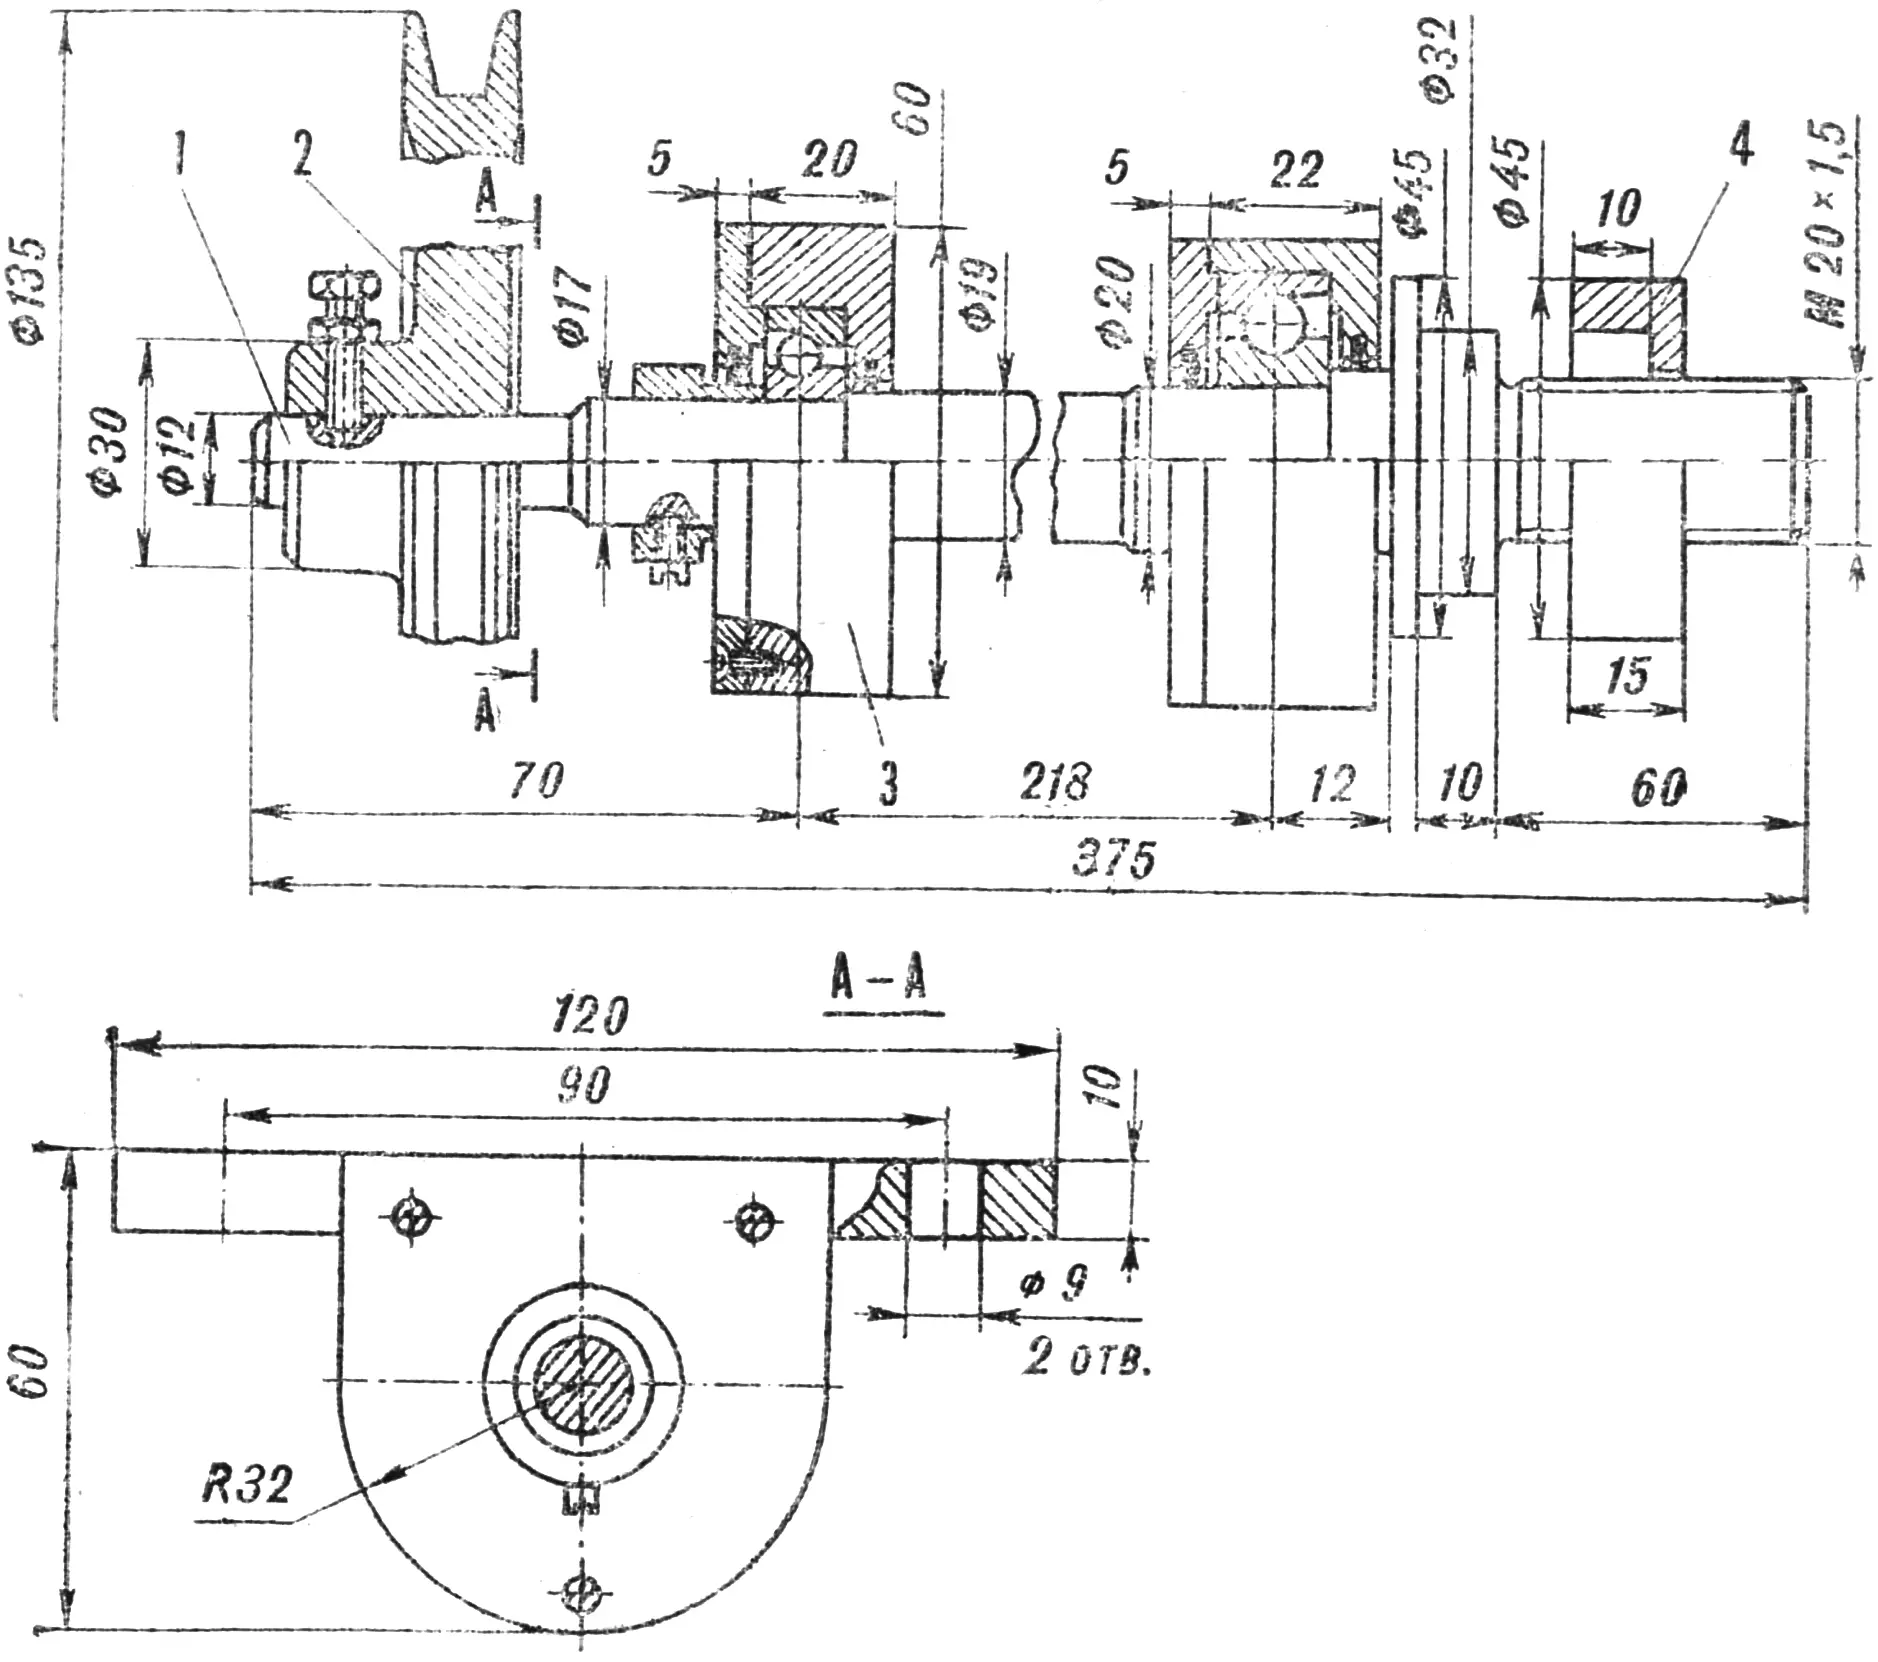
1 — вал шпинделя, 2 — шків, 3 — корпус підшипника, 4 — притискна шайба.
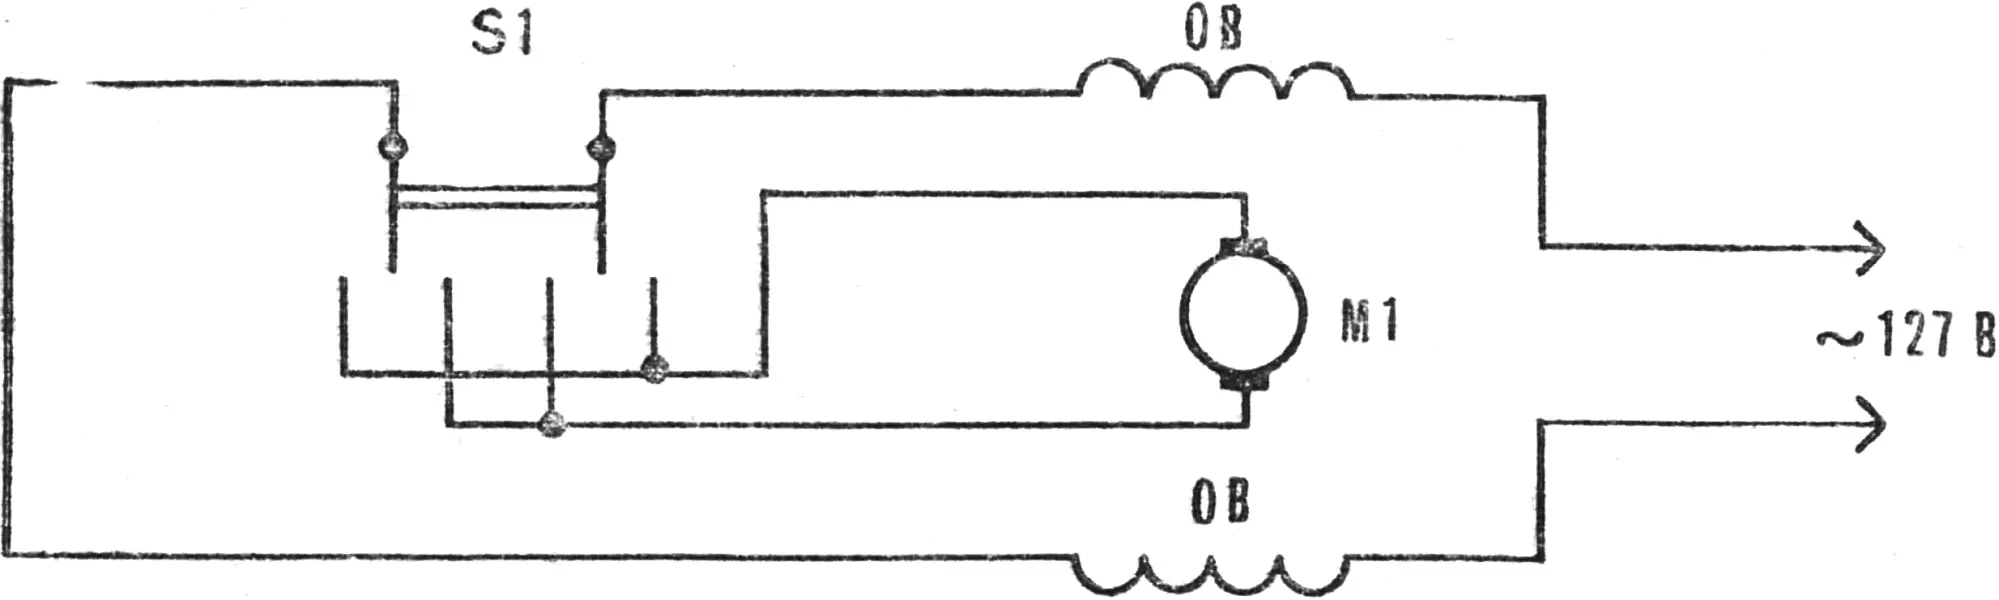
Якщо привод верстата передбачається встановити праворуч від працюючого, то на шпинделі повинна бути нарізана ліва різьба; при лівому розміщенні на шпинделі нарізається права різьба. У цьому разі доведеться змінити напрямок обертання ротора електродвигуна, переключивши обмотки та щітки. Таке перемикання може бути виконане постійним або для отримання реверсу в схему вводиться перемикач типу П2Т-1Т.
Стіл верстата — з товстої фанери або меблевої плити. Він складається з лівої та правої половин розміром 300×800 мм кожна. Посередині лівої половини стола на болтах М8 із потайною головкою встановлюється шпиндель, а сама панель кріпиться до верхнього поздовжнього бруса станини на дверних навісах. Інший бік цієї панелі фіксується на гачках, які встановлюють на передній і задній поперечинах станини. Це забезпечує легкий доступ до механізмів верстата під час оглядів і ремонту.
Станина залежно від можливостей робиться з дерева або сталевого кутника (зварна, на болтах). Для цієї мети можна використати каркас непридатного стола чи верстака тощо. Висота станини зі столом — 750 мм від підлоги. У нижній її частині бажано передбачити ящик для зберігання інструмента та заготовок.
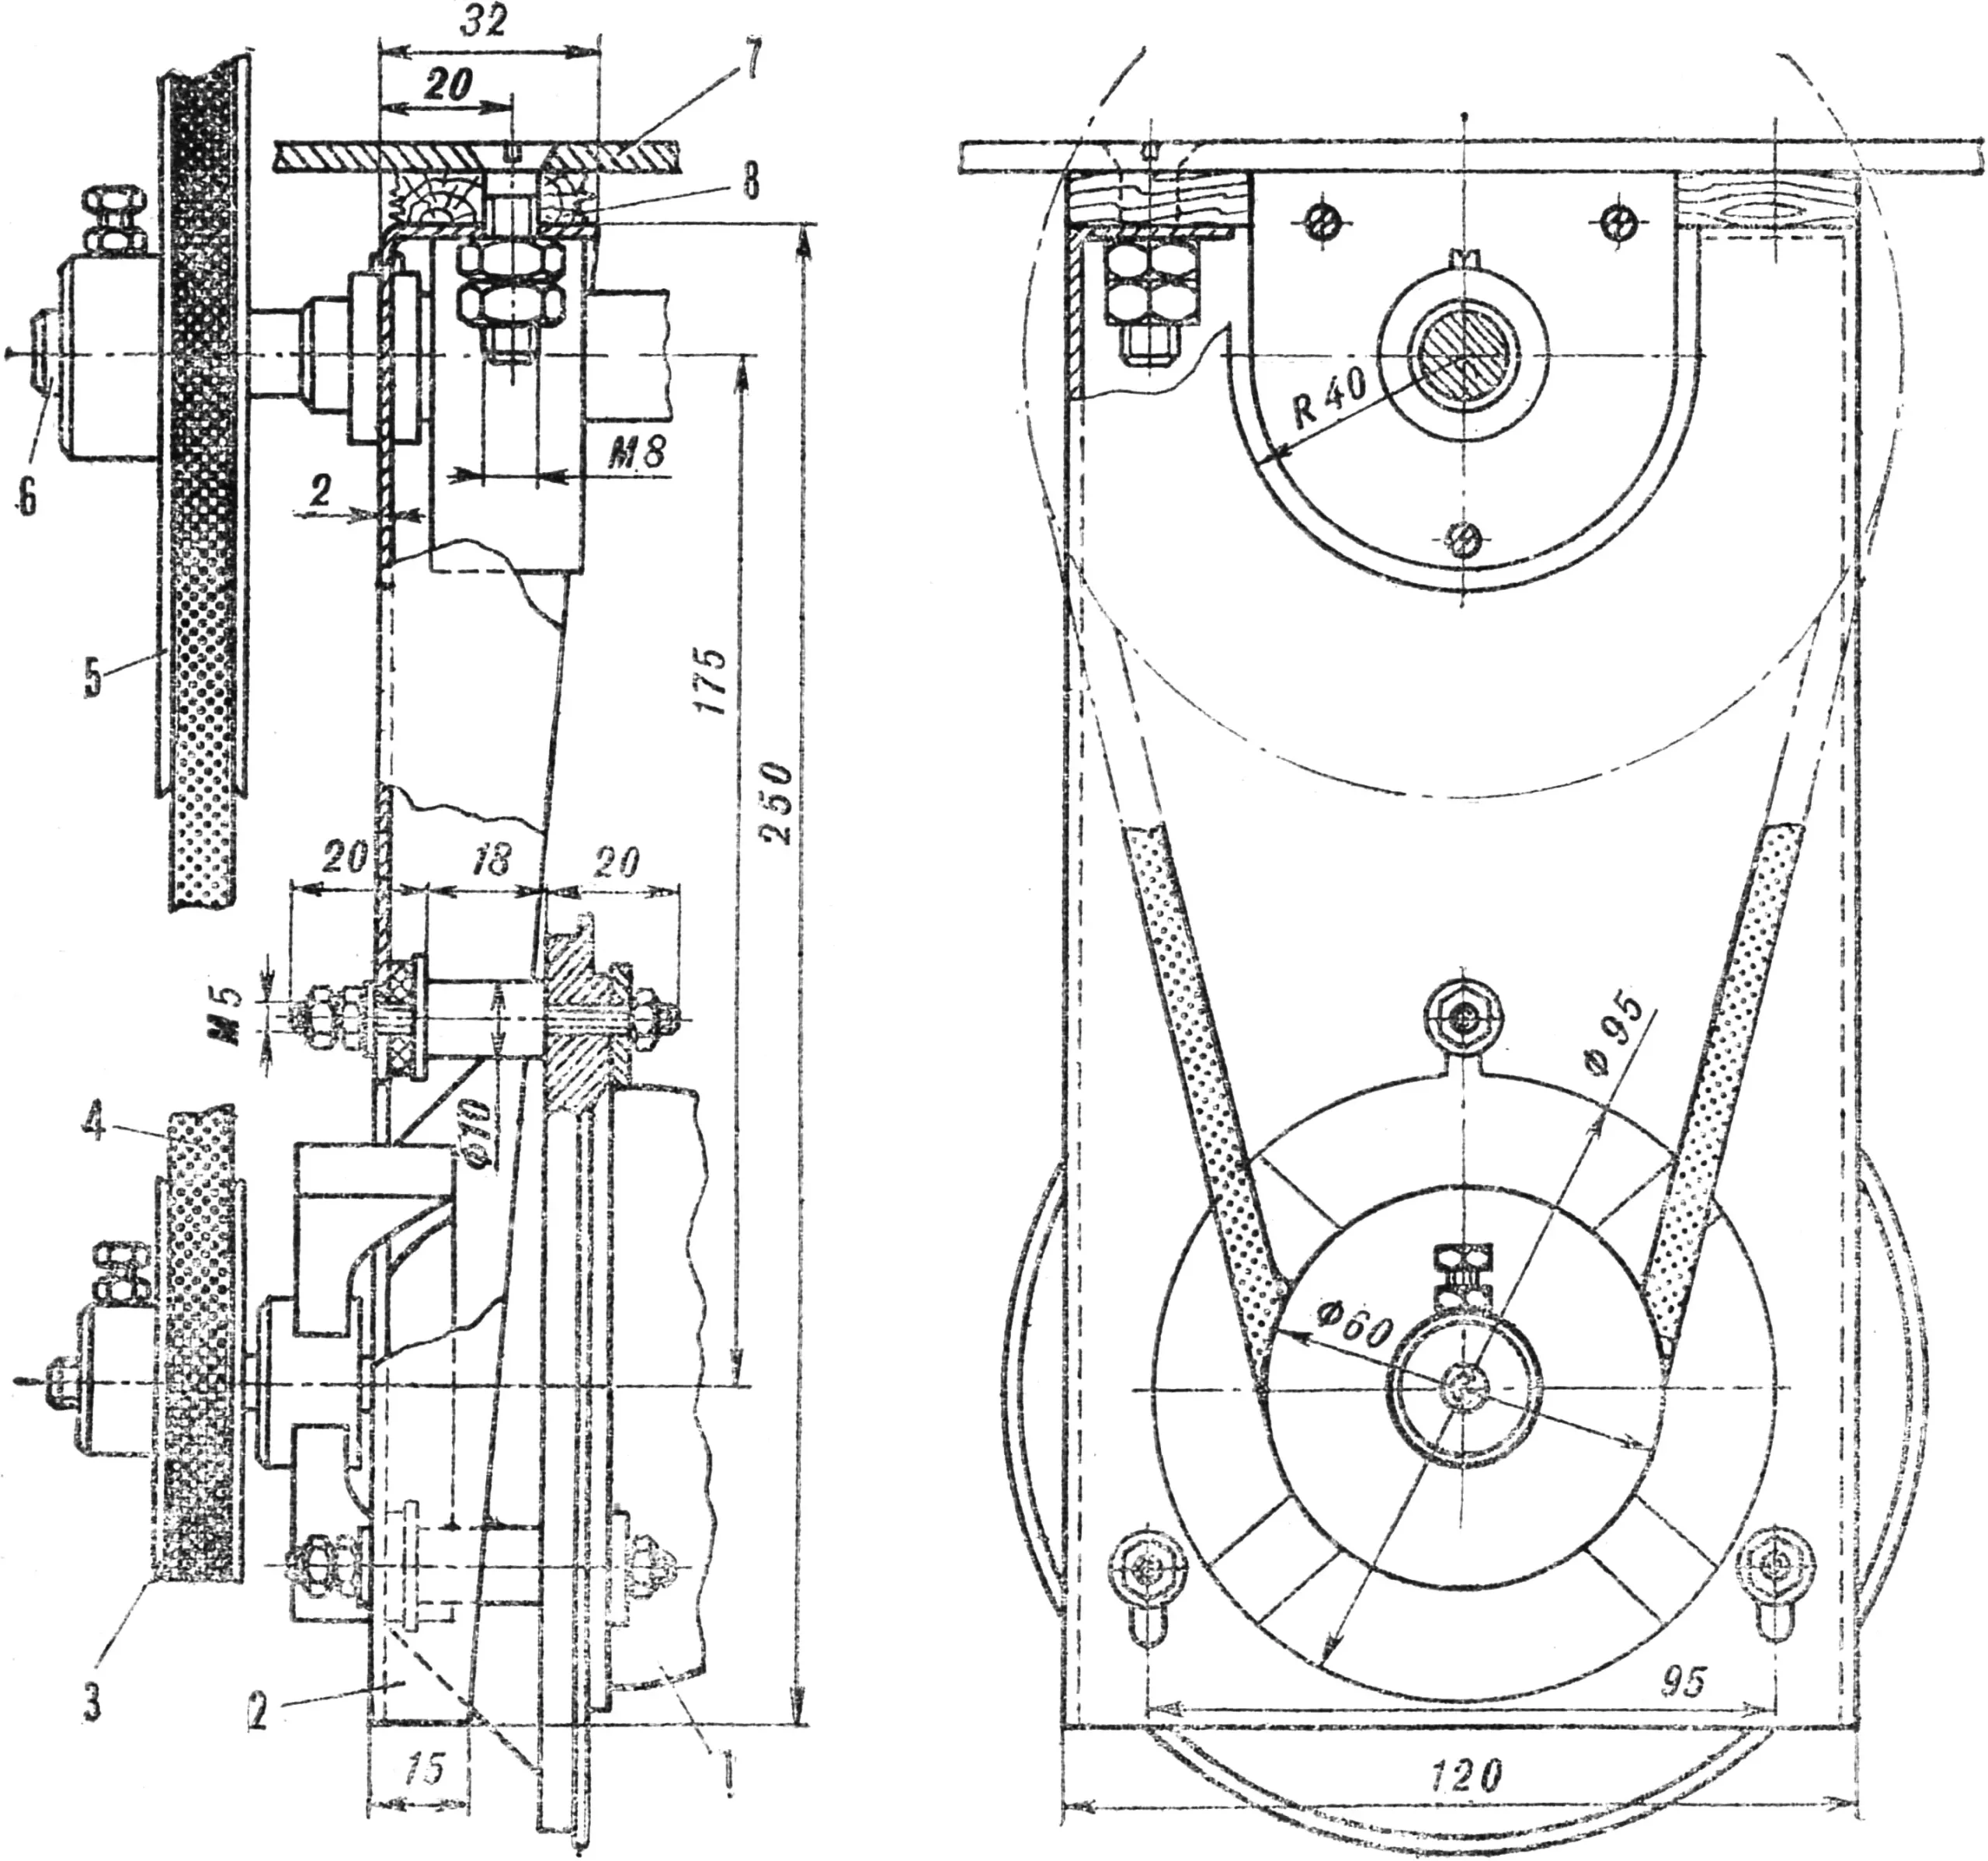
1 — двигун, 2 — панель підвіски двигуна, 3 — шків вала двигуна, 4 — приводний ремінь, 5 — шків шпинделя, 6 — шпиндель, 7 — металева накладка, 8 — панель стола.
Електродвигун встановлюється на плиті з листової сталі товщиною 2 мм. Вона має совкоподібну форму і споряджена прорізом для проходу корпуса заднього підшипника шпинделя, отвором для проходу передньої частини електродвигуна зі шківом і трьома прорізами для кріплення статора двигуна та натягу ременя. Замість заводських болтів, що кріплять кришку двигуна до статора, треба виготовити три шпильки. Правим боком шпильки фіксують кришку до статора, лівим — двигун до плити. Для амортизації між плитою і шайбою ставиться гумова прокладка. Усі розміри деталей на кресленні дані для електродвигуна від пилососа «Буран». При встановленні інших їх, природно, доведеться змінити. Сама плита з двигуном встановлюється під ті самі болти, що кріплять корпус підшипника до кришки.
Встановлення правої половини кришки стола на станину не становить особливої труднощі. Важливо лише, щоб її можна було перевертати, бо з одного боку вона повинна мати проріз для проходу вузького різального інструмента (дискової пили, шліфувального круга з наклеєною шкуркою тощо), а з іншого — широкого інструмента (наприклад, заточного каменя, полірувальної головки).
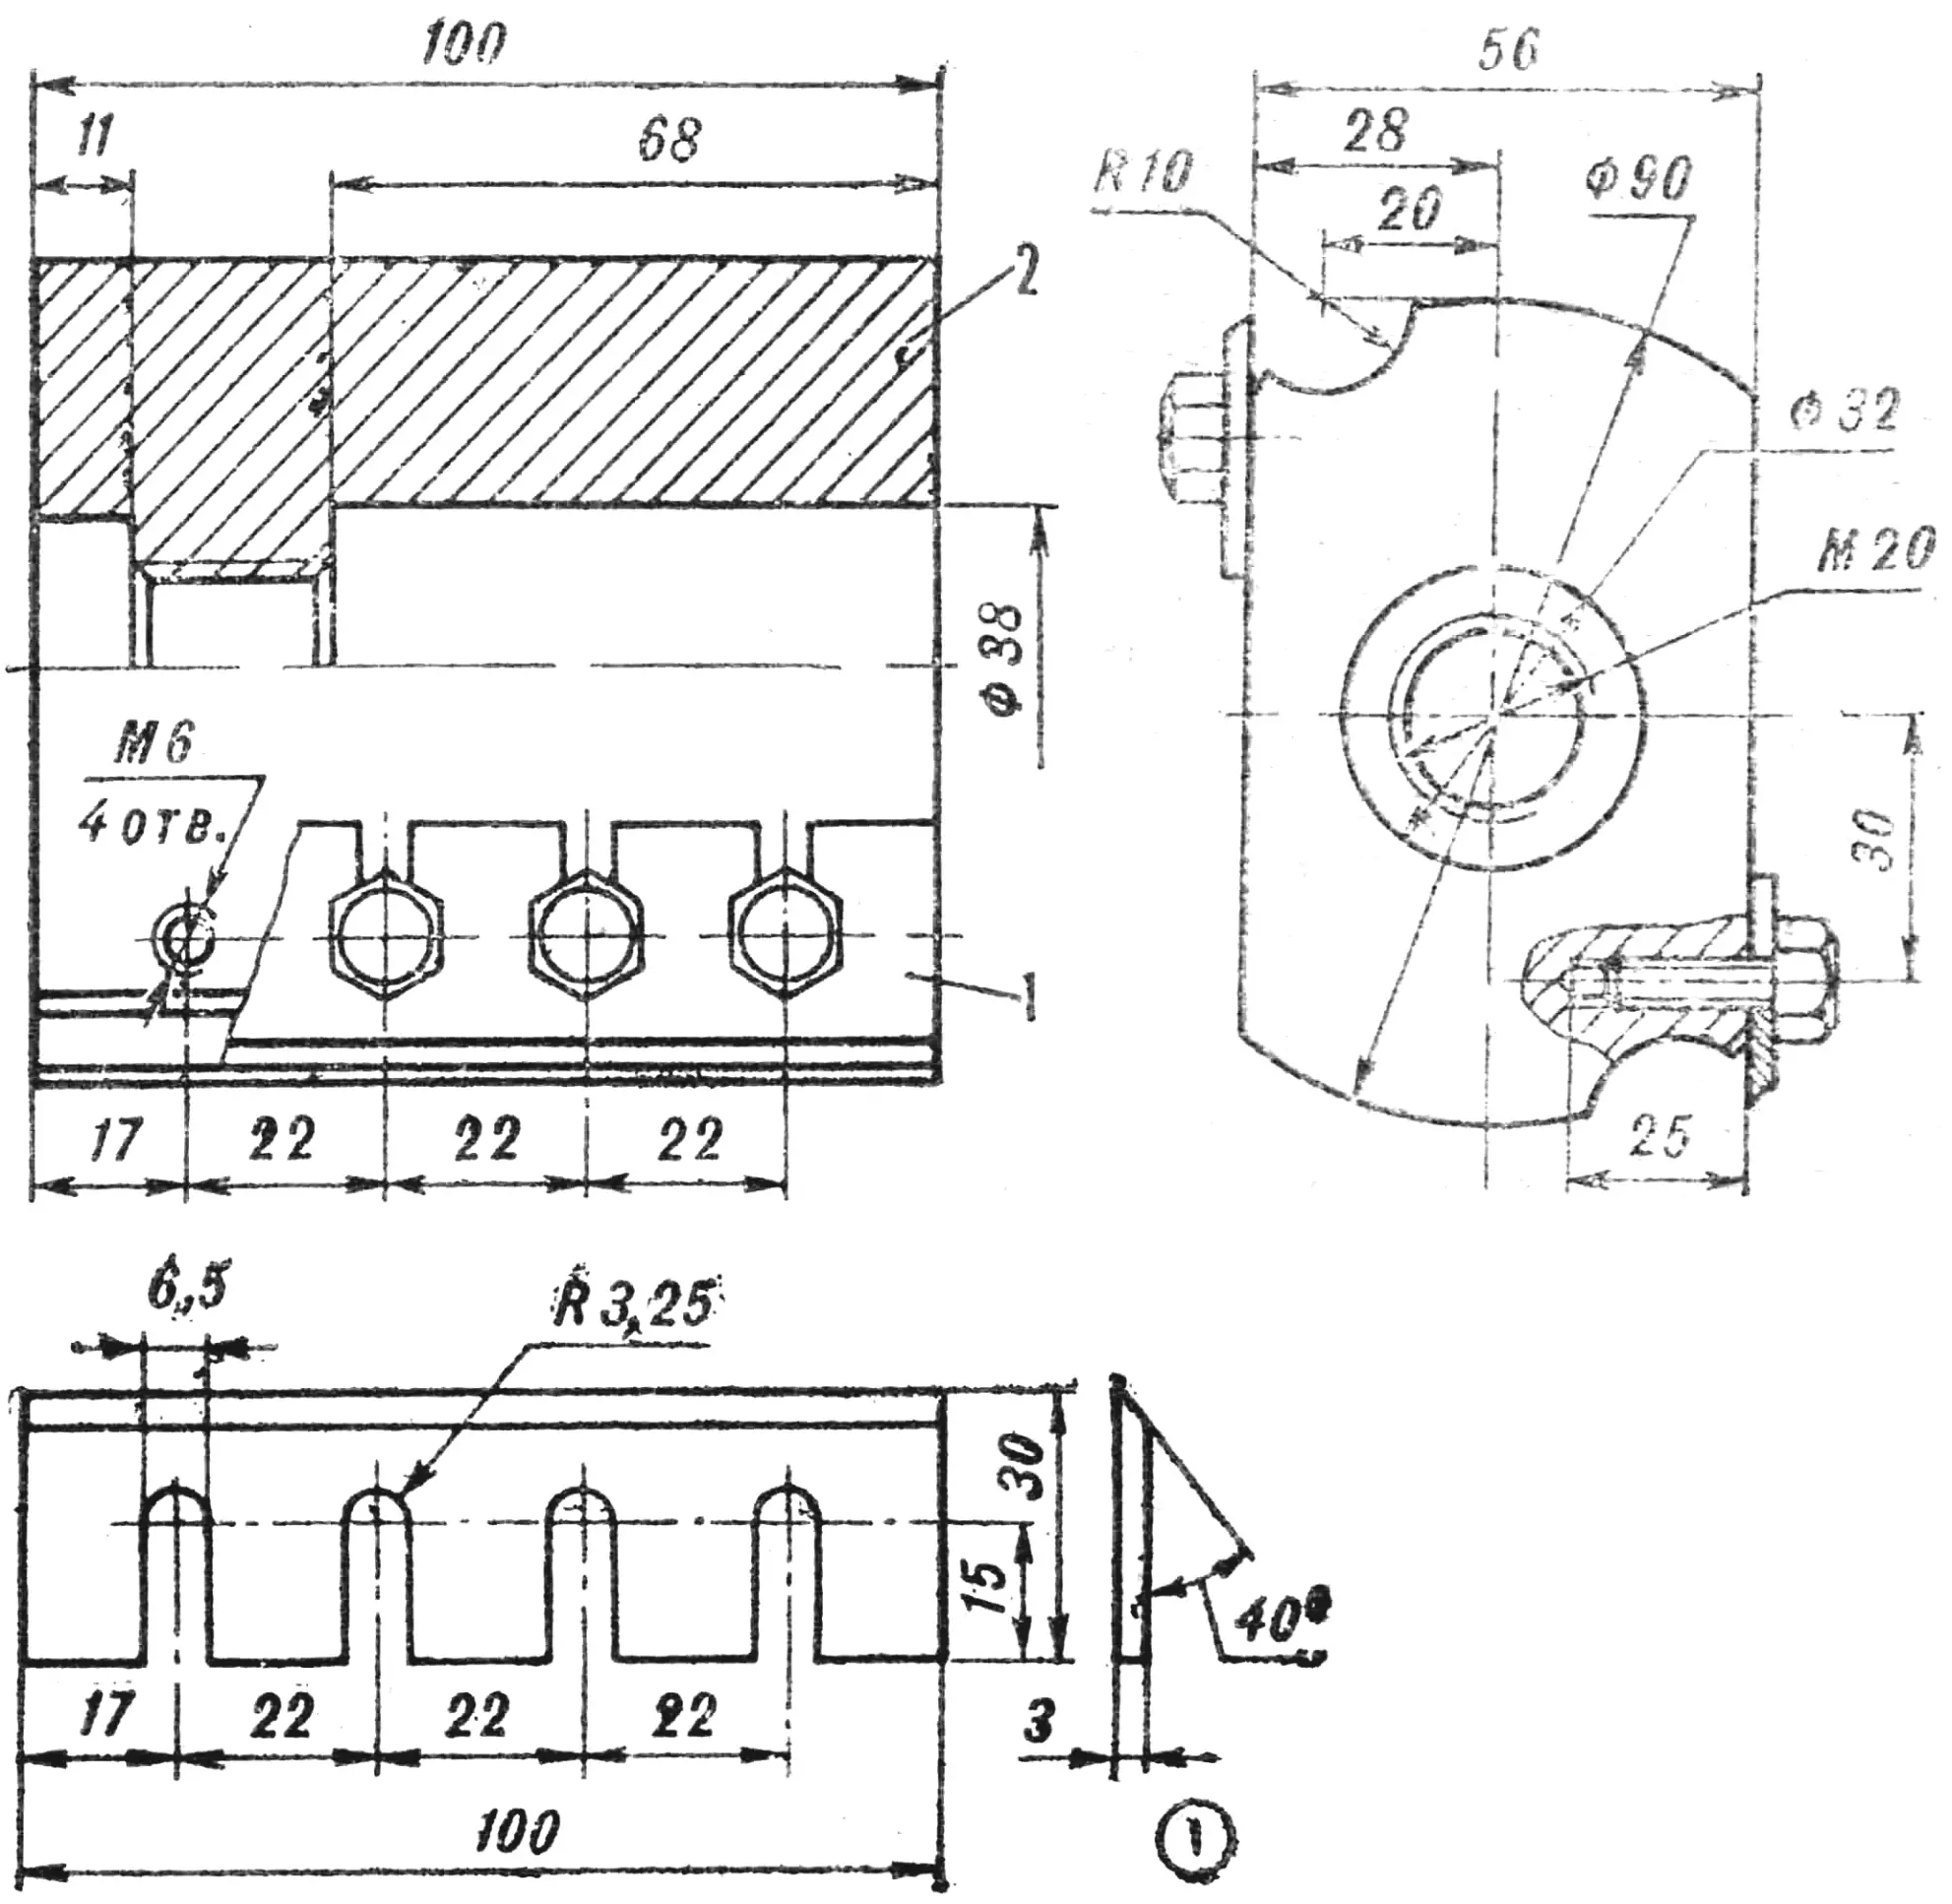
1 — ніж, 2 — корпус барабана.
Для токарних робіт по дереву на шпиндель встановлюється чотирикулачковий патрон, а на станину — знімна задня бабка. Патрон нагвинчується на шпиндель і контриться гайкою. Як кулачки служать болти М8. Задня бабка складається зі скоби, у центрі якої (у привареній гайці) переміщується гвинт із ручкою. На його вільний кінець надягається обертовий центр або патрон для затискання свердла. Розміри патрона на шпинделі та задньої бабки мають узгоджуватися з величиною виробів, які передбачають обробляти на токарному верстаті, а також із розмірами та посадковими місцями наявних або придбаних деталей — обертового центра і патрона для свердел. Потрібно мати на увазі, що для деяких токарних робіт по дереву патрон на шпинделі не потрібен, можна обмежитися простою «вилкою».
У продажу зараз є майже весь потрібний аматору різальний і заточний інструмент, дискові пили діаметром від 200 мм, такі самі абразивні круги різної зернистості. Але при виготовленні станини потрібно передбачити можливість встановлення на шпиндель кругів Ø 300 мм із наклеєною на них наждачною шкуркою — для виконання шліфувальних робіт.
Конструкція пропонованого верстата дає змогу легко перетворити його на електричний рубанок. Для цього виготовте зі сталі ножовий барабан і ножі. Для барабана підійде сталь 20, ножі слід виготовити зі сталей марок ХВГ, Р-9, 9Х5ВФ або Р-5 (85Х4В4Ф) з термообробкою HRC 55—59. Для спрощення виготовлення ножів можна вирізати їх із полотна широкої стамески за допомогою відрізних каменів на цьому ж верстаті.
Зазвичай ножові барабани встановлюють на двох опорах, і може здатися, що надійність пропонованої конструкції барабана — на консолі — знижується. Однак, якщо порівняти окружне зусилля електродвигуна, яке дорівнює 2,4 кг, із зусиллям руки працюючого, яке приймається рівним 15—16 кг, то за найменшого прискорення подачі двигун зупиниться. Невеликий крутний момент двигуна надійно захищає верстат від будь-якого перевантаження, здатного спричинити якісь пошкодження.
Для високоякісного стругання деревини велике значення має правильна заточка ножів. При великому куті загострення зростає опір, що веде до перевантаження та перегріву електродвигуна, а при малих кутах різко знижується стійкість ножів, і вони швидко тупляться. Дуже важливо, щоб інструмент був однаково заточений по всій довжині. Утримуючи ніж у руках, правильно заточити його практично неможливо. Тому необхідно виготовити найпростіше пристосування. Воно монтується на двох дерев’яних панельках, і будова його пояснень не потребує. Для правильного встановлення кута заточки до нижньої панельки кріпиться транспортир. Таке пристосування може бути використане і для заточки іншого інструмента.
Для виконання таких операцій, як вибірка шпунта, чверті та всіляких прорізів, встановлюється підйомний стіл, конструкція якого може бути виконана по-різному, залежно від наявних матеріалів. Слід зазначити, що прорізи на кронштейнах підйому стола виконані на тому ж верстаті за допомогою абразивних відрізних кругів. Для стругальних робіт доцільно мати окремий стіл із більш фундаментальним кріпленням до станини, бо можливе виникнення вібрації під час роботи, що призводить до утворення брижів на струганій поверхні.
Збір стружки та тирси під час роботи верстата забезпечується сміттєзбірником, підвішеним під кришкою стола. Його виготовляють із щільної тканини або шкірозамінника. Рівень шуму під час роботи можна значно знизити, якщо включити в електричне коло автотрансформаторний регулятор напруги потужністю не менше 250 Вт. Такі роботи, як заточка інструмента, шліфування, полірування, вибірка чвертей і шпунтів можуть виконуватися при живленні двигуна напругою 70—90 В, шпиндель розвиває при цьому 1300—1800 об/хв. Для поздовжнього та поперечного розпилювання, різання металу та токарних робіт достатньо 100—120 В (відповідно 1700—2000 об/хв). Для стругальних робіт — 115—127 В (2500—3000 об/хв). Зрозуміло, що залежно від режиму роботи двигуна підбирається і відповідна швидкість подачі.
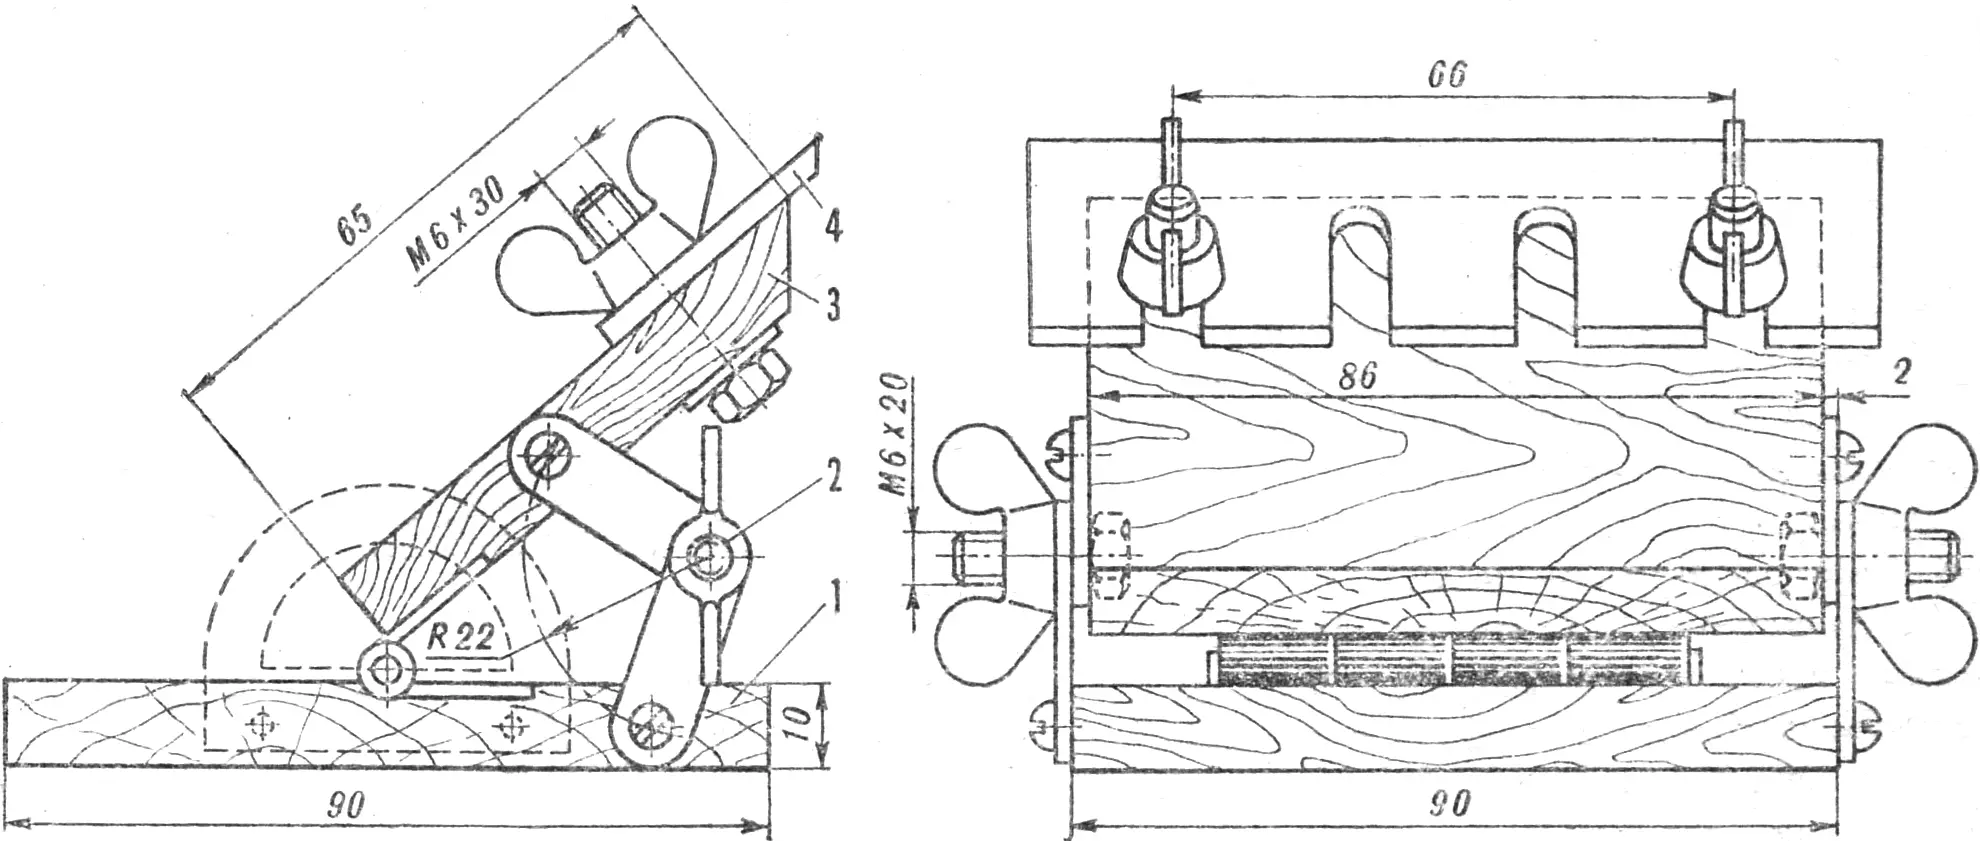
1 — основа, 2 — шарнірний кронштейн, 3 — планка кріплення ножа, 4 — ніж.
Якщо за умовами роботи шум верстата істотного значення не має, то до електродвигуна подають напругу 127 В. Вмикати його в мережу напругою 220 В не можна, бо він швидко перегрівається і починає працювати «врозгін».
Само собою зрозуміло, що робота на пропонованому верстаті вимагає найсуворішого дотримання правил техніки безпеки. Так, на дискову пилу та стругальну головку повинні бути встановлені огородження загальноприйнятого типу; заточні, шліфувальні та відрізні круги закриваються рамкою з оргскла. Особливої уваги потребує стругальна головка. Перед початком роботи необхідно перевірити кріплення окремих деталей, затяжку різьбових з’єднань і заточку ножів. Заточку — якщо в цьому з’явиться потреба — треба виконувати лише по задній грані ножа, на спеціальному пристосуванні, і в жодному разі не допускати перегріву. Щоб уникнути порушення балансування та появи вібрації барабана, ножі з деталями їх кріплення підбираються так, щоб вага одного комплекту не відрізнялася від ваги другого більш ніж на 5%. Правильність встановлення перевіряється за допомогою лінійки, притиснутої робочим ребром до стола. При цьому різальні кромки повинні бути встановлені на глибину стругання не більше 2 мм. Після вивірки ножів, попередньо слабко притягнутих гвинтами до своїх посадкових місць, кріпильні гвинти затягуються «втугу», починаючи із середніх.
В усьому іншому слід керуватися загальними правилами з експлуатації верстатного обладнання.
«М-К» 6’83, Б. ПОПОВ, інженер