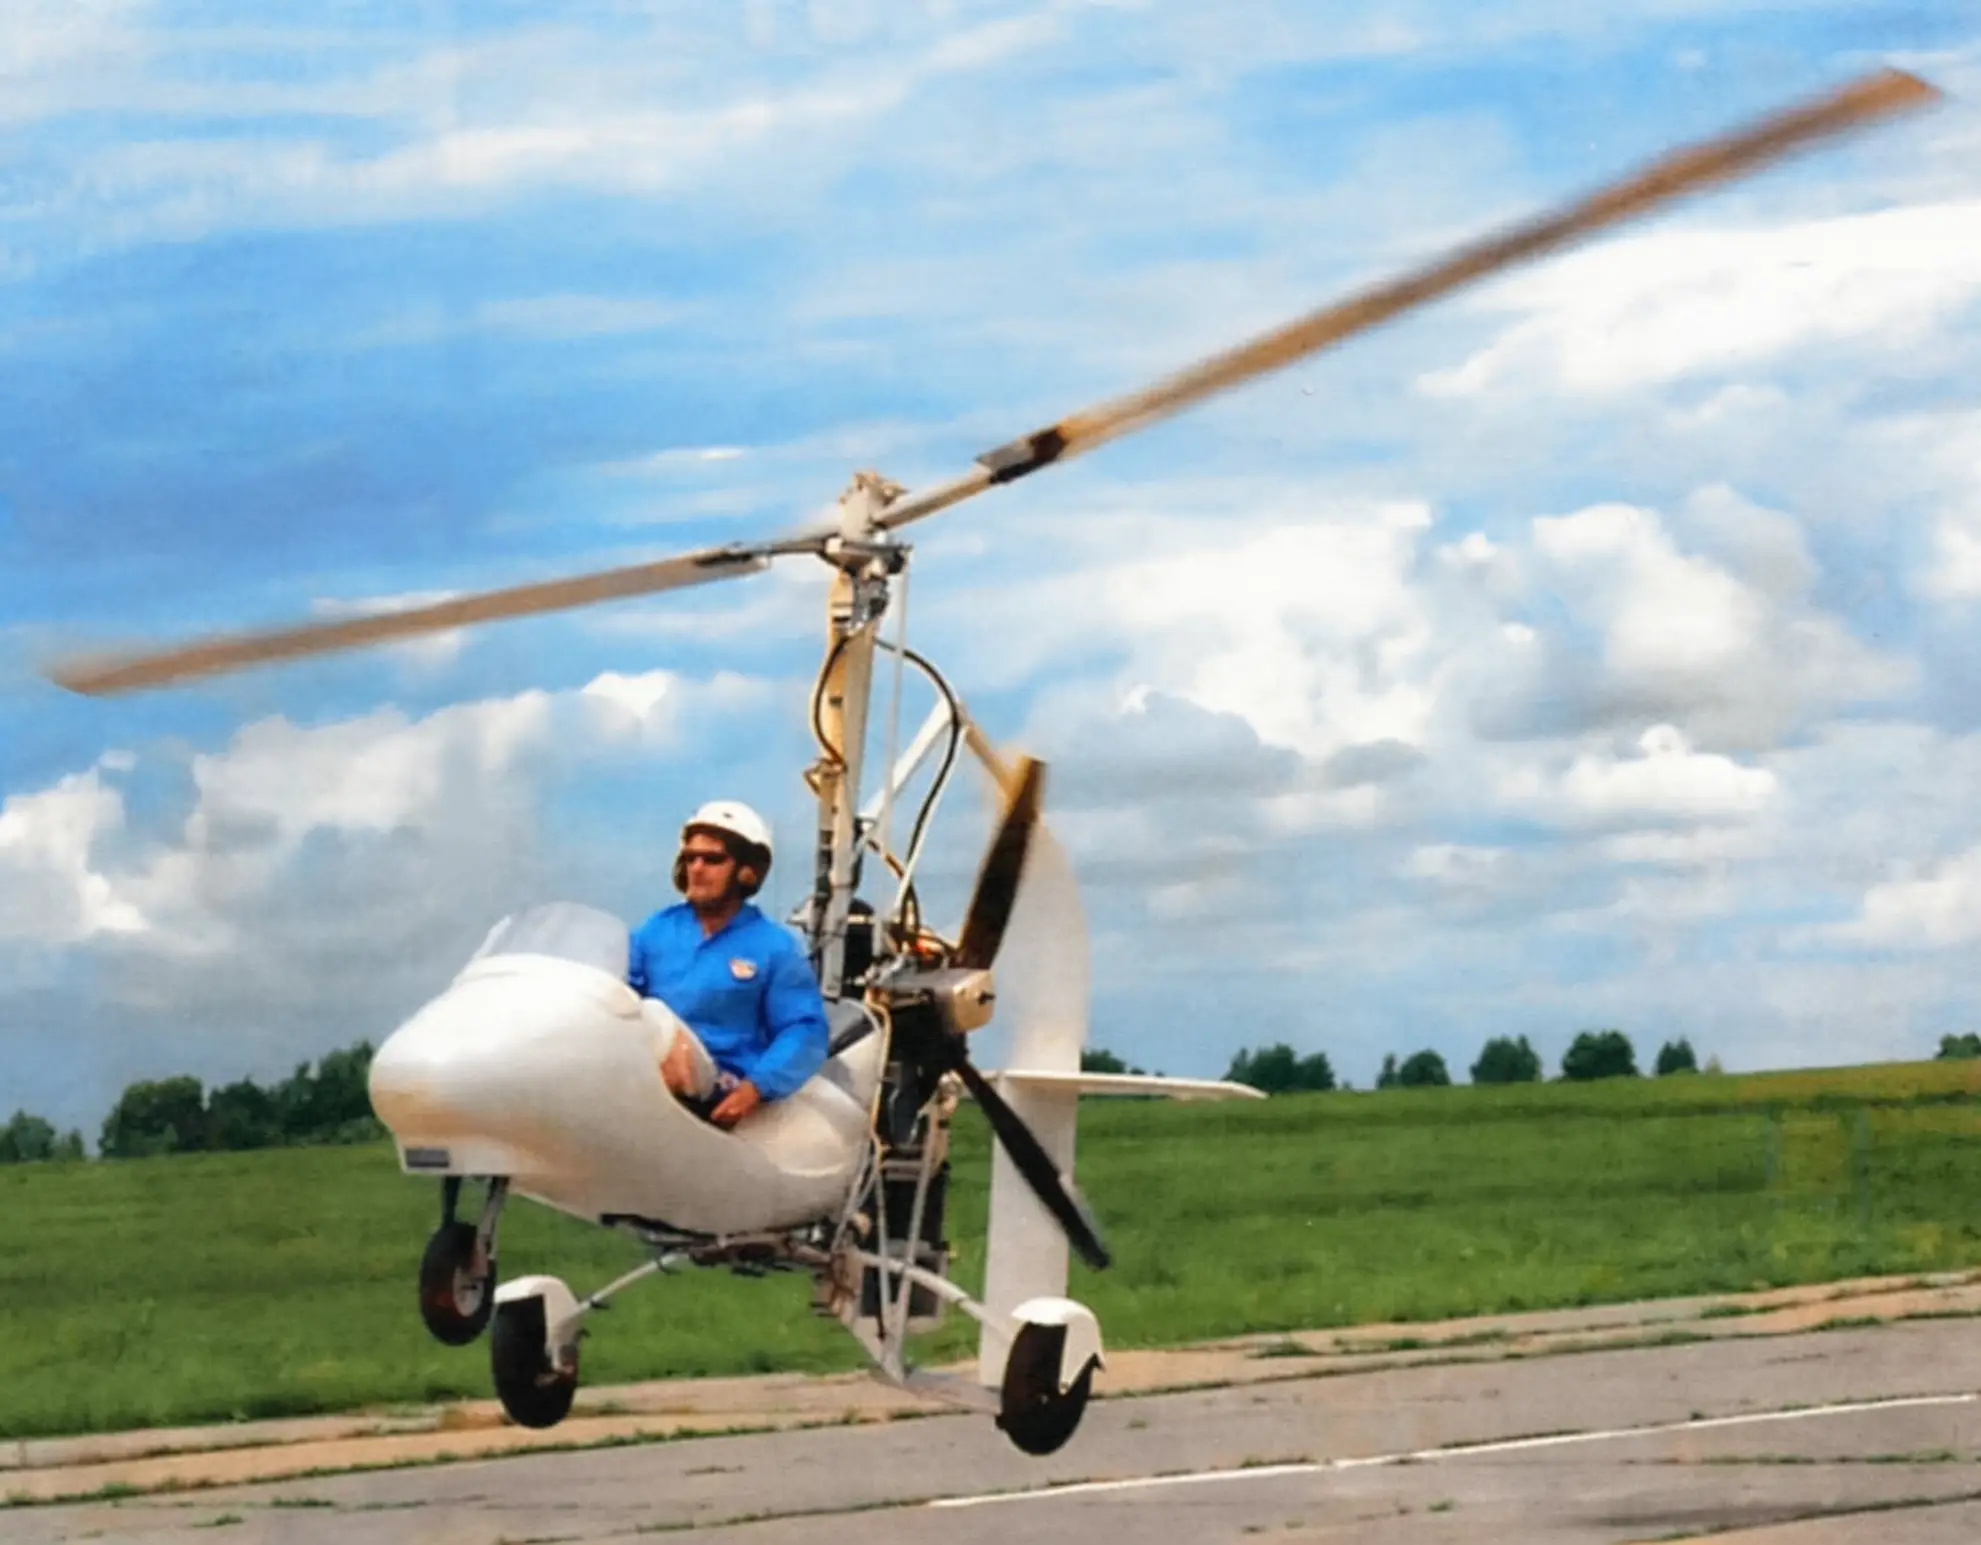
Можна без перебільшення сказати, що головне в планері-автожирі — це несучий гвинт. Від правильності його профілю, від маси, точності центрування і міцності залежать льотні якості автожира. Щоправда, безмоторний апарат на буксирі за автомобілем піднімається лише на 20–30 м. Але й політ на такій висоті вимагає обов’язкового дотримання всіх раніше висловлених умов.
Лопать (рис. 1) складається з головного, що сприймає всі навантаження, елемента — лонжерона, нервюр (рис. 2), проміжки між якими заповнені пластинами з пінопласту, і задньої кромки, що виготовляється з прямошарової соснової рейки. Усі ці частини лопаті склеюються синтетичною смолою і після належного профілювання обклеюються склотканиною для надання додаткової міцності та герметичності.
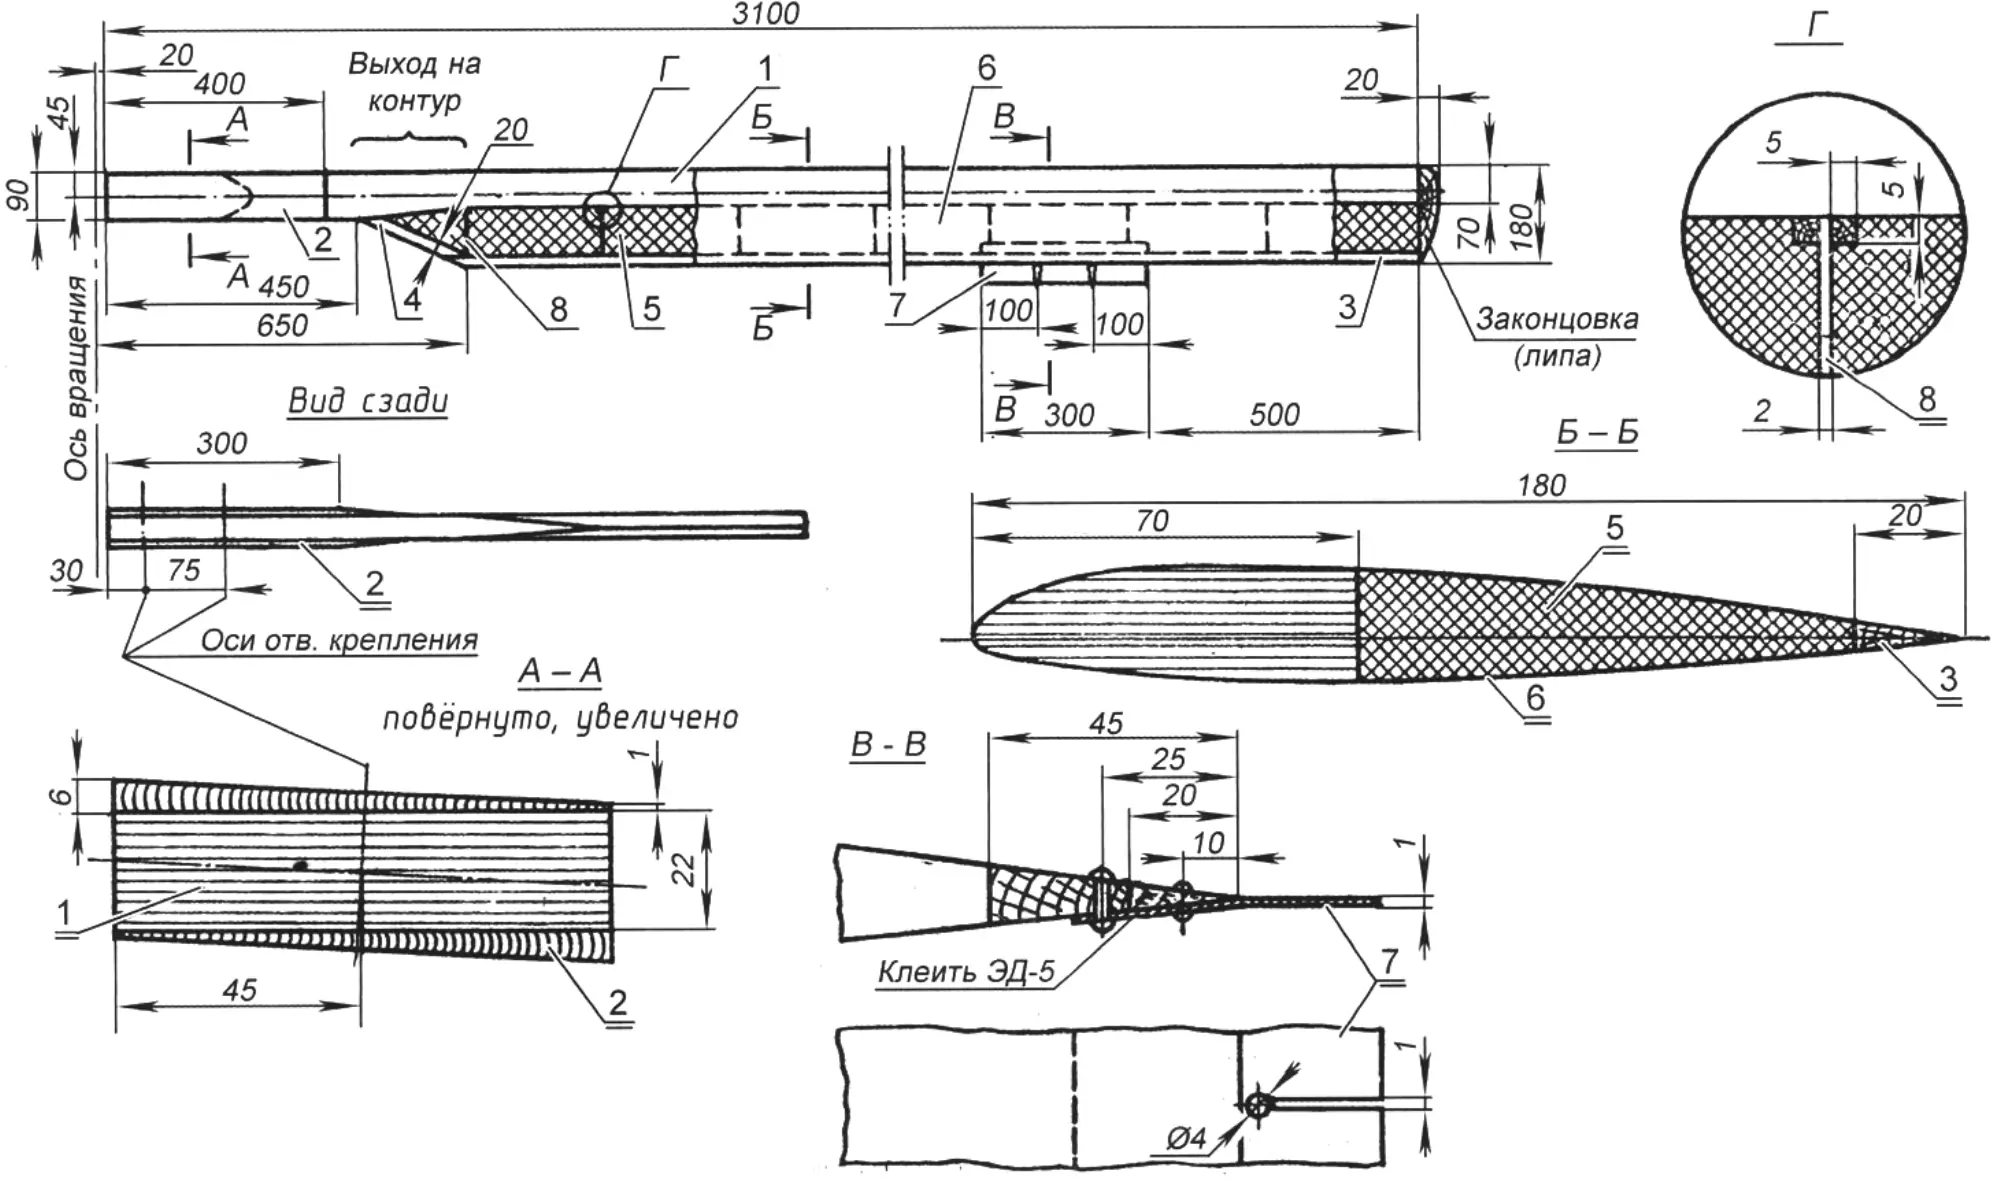
1 — лонжерон (фанера, склеєна зі склотканиною); 2 — накладка (дуб або ясен); 3 — задня кромка (сосна або липа); 4 — планка (сосна або липа); 5 — заповнювач (пінопласт); 6 — обшивка (2 шари склотканини s0,1); 7 — тример (дюралюміній марки Д-16М s, 2 шт.); 8 — нервюра (фанера s2, шар уздовж)
Матеріали для лопаті: авіаційна фанера товщиною 1 мм, склотканина товщиною 0,3 і 0,1 мм, епоксидна смола ЕД-5 і пінопласт ПС-1. Смола пластифікується дибутилфталатом у кількості 10–15%. Як отверджувач слугує поліетиленполіамін (10%).
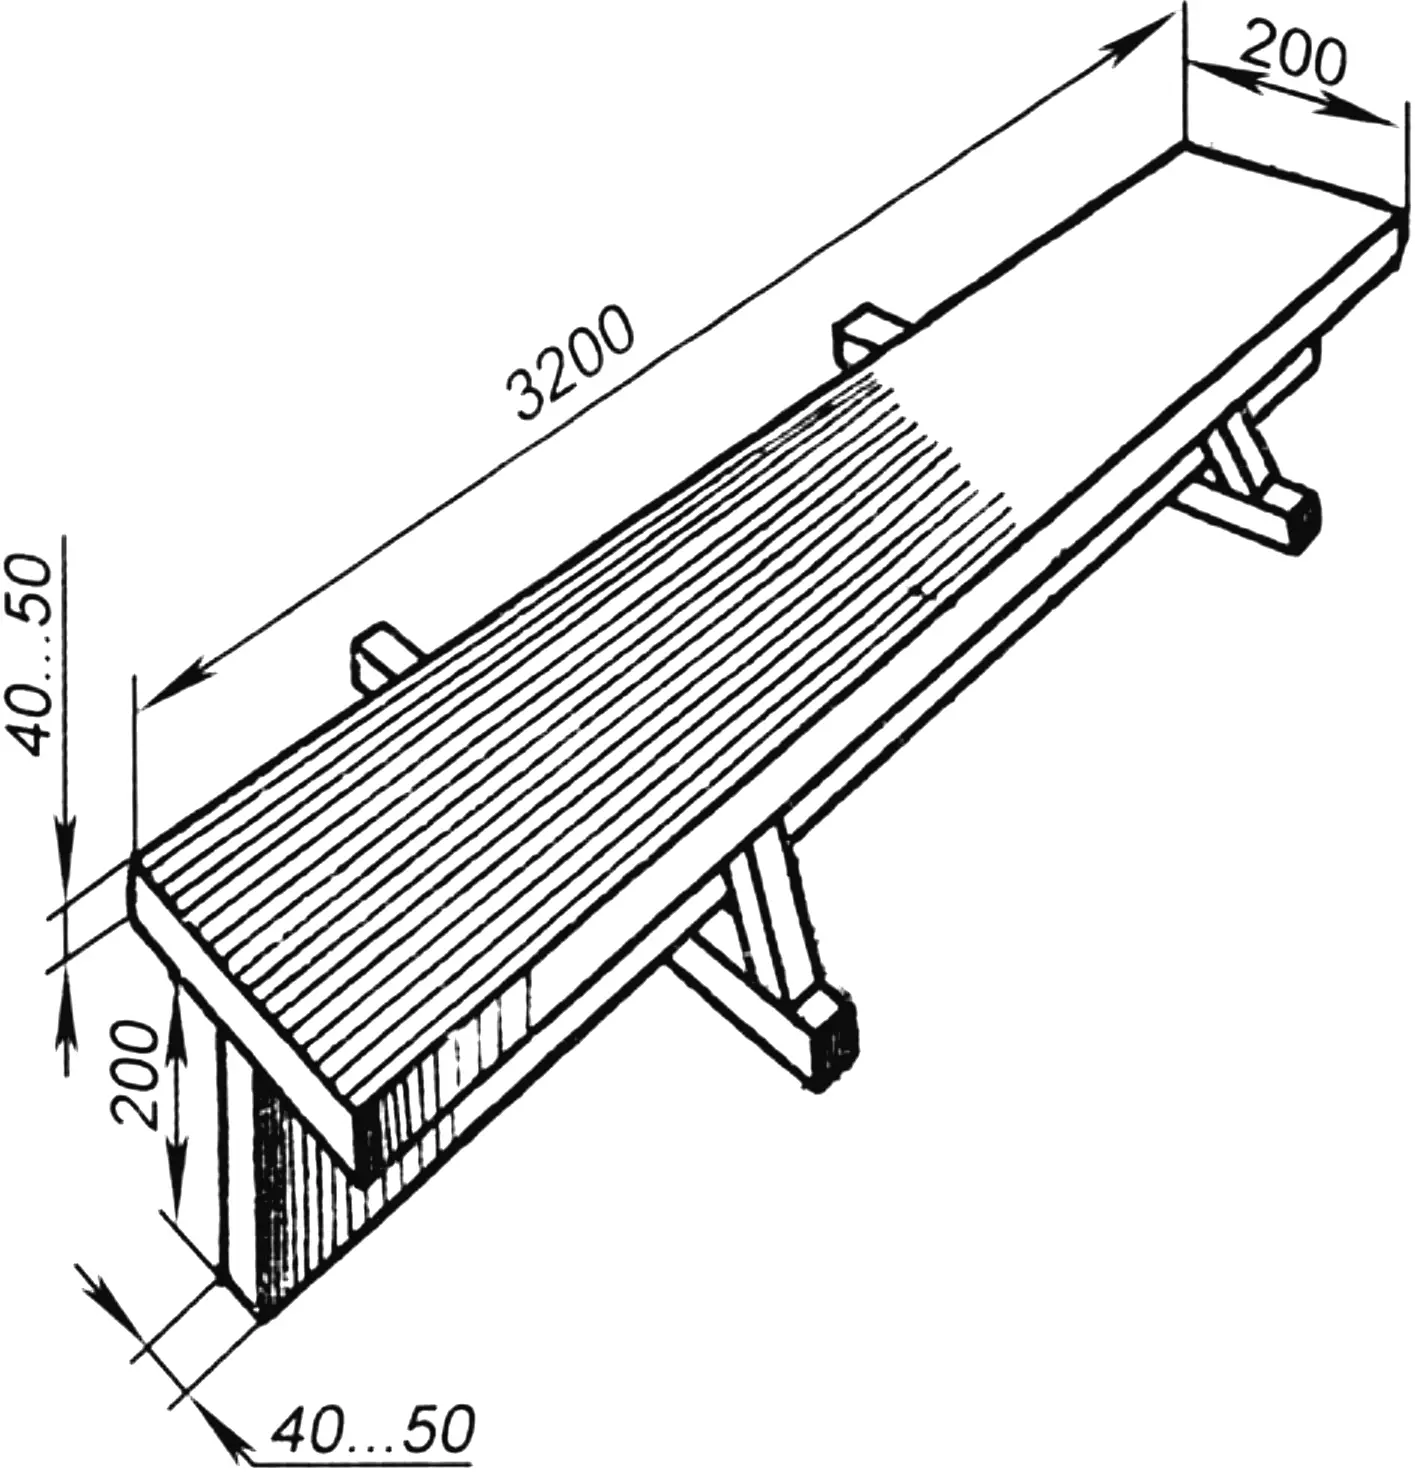
Виготовлення лонжерона, складання лопатей і їх подальша обробка виконуються на стапелі, який має бути досить жорстким і мати прямолінійну горизонтальну поверхню, а також одну з вертикальних кромок (їх прямолінійність забезпечується струганням під лінійку типу лекальної, не менше 1 м завдовжки).
Стапель (рис. 3) роблять із сухих дощок. До вертикальної поздовжньої кромки (прямолінійність якої забезпечена) на час складання і склеювання лонжерона кріпляться гвинтами металеві установчі пластинки на відстані 400–500 мм одна від одної. Верхній край їх має підніматися над горизонтальною поверхнею на 22–22,5 мм.
Для кожної лопаті слід заготовити 17 смуг фанери, розкроєних за креслеником лонжерона зовнішнім шаром уздовж, із припусками на обробку по 2–4 мм на бік. Оскільки розміри листа фанери 1500 мм, у кожному шарі неминуче склеювання смуг на вус не менше ніж 1:10, а стики в одному шарі мають відстояти від стиків у наступному на відстані 100 мм. Відрізки фанери розташовують так, що перші стики нижнього і верхнього шарів відстоять від комлевого торця лонжерона на 1500 мм, другого і передостаннього шарів — на 1400 мм і т. д., а стик середнього шару буде на відстані 700 мм від торця комлевої частини лопаті. Відповідно розподілятимуться вздовж лонжерона другі і треті стики заготовлюваних смуг.
Крім того, потрібно мати 16 смуг склотканини товщиною 0,3 мм і розмірами 95×3120 мм кожна. Попередньо вони мають пройти обробку для видалення замаслювача.
Склеювати лопаті потрібно в сухому приміщенні за температури 18–20°С.
ВИГОТОВЛЕННЯ ЛОНЖЕРОНА
Перед складанням заготовок стапель вистилається калькою, щоб до нього не прилипали заготовки. Потім укладається і вирівнюється відносно установчих пластин перший шар фанери. Його прикріплюють до стапеля тонкими і короткими цвяхами (4–5 мм), які забивають біля комля і біля кінця лопаті, а також по одному з кожного боку стиків для запобігання зміщенню відрізків фанери по смолі і склотканині в процесі складання. Оскільки вони залишаться в шарах, їх забивають врозкид. Цвяхи забивають зазначеним порядком і для закріплення всіх наступних шарів. Вони мають бути з досить м’якого металу, щоб не пошкоджувати різальні кромки інструменту, що використовується для подальшої обробки лонжерона.
Шари фанери рясно змочують за допомогою ролика або пензля смолою ЕД-5. Потім послідовно накладають на фанеру смугу склотканини, яку розгладжують рукою і дерев’яною гладилкою, доки на її поверхні не з’явиться смола. Після цього на тканину кладуть шар фанери, у якого спочатку змащують смолою той бік, що ляже на склотканину. Набраний таким чином лонжерон покривають калькою, укладають на нього рейку розмірами 3100×90×40 мм. Між рейкою і стапелем струбцинами, розташованими на відстані 250 мм одна від одної, по всій довжині рейки виконують обтискання набраного пакета, доки його товщина не зрівняється з верхніми кромками установчих пластин. Надлишки смоли треба видалити до її затвердіння.
Заготовку лонжерона знімають зі стапеля через 2–3 доби і обробляють до ширини 70 мм у профільній частині, 90 мм — у комлевій, а також довжини між торцями — 3100 мм. Необхідна вимога, яку слід дотримати на цьому етапі, — забезпечення прямолінійності поверхні лонжерона, що утворює в процесі подальшого профілювання передню кромку лопаті. Поверхня, до якої приклеюватимуть нервюри і заповнювач із пінопласту, також має бути досить прямолінійною. Обробляти її слід рубанком і обов’язково з ножем із твердих сплавів або в крайньому разі драчовими напилками. Усі чотири поздовжні поверхні заготовки лонжерона мають бути взаємно перпендикулярними.
ПОПЕРЕДНЄ ПРОФІЛЮВАННЯ
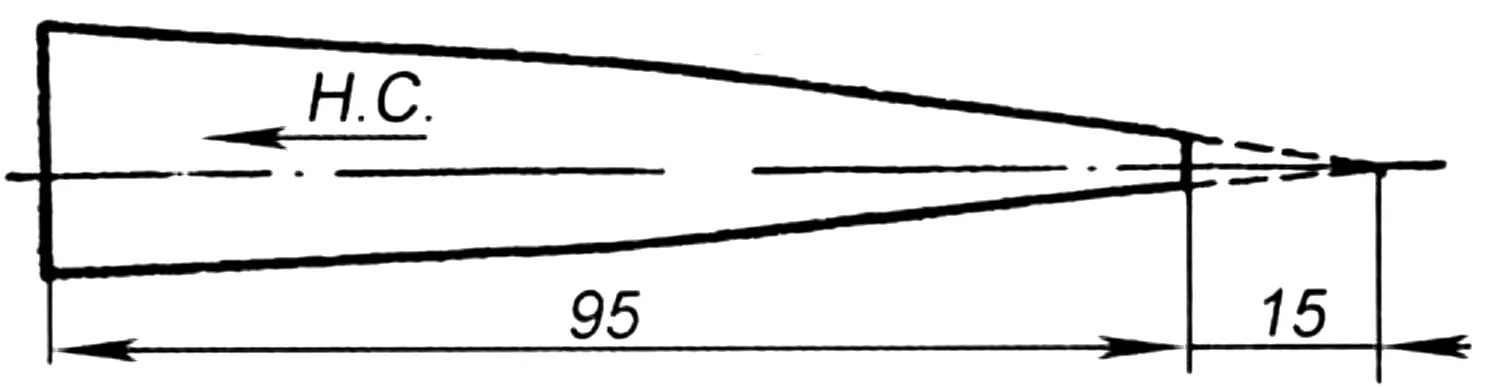
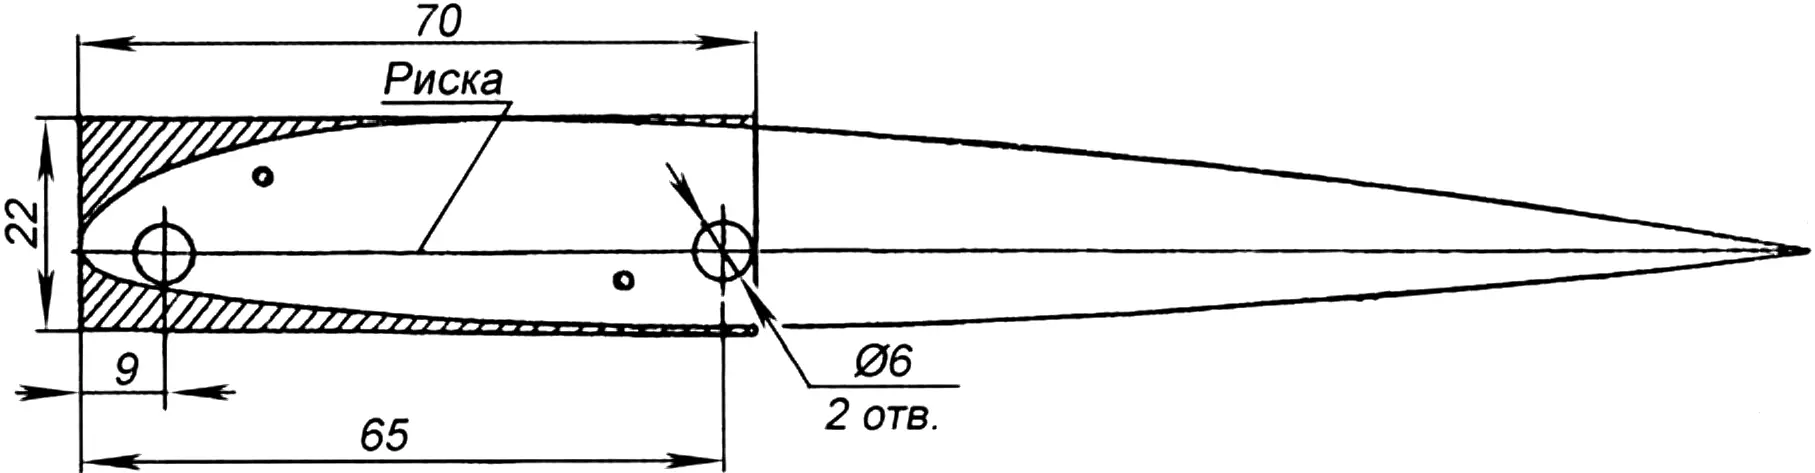
Розмітку заготовки лонжерона виконують так. Її кладуть на стапель і на кінцевому торці, передній і задній площинах наносять лінії, що відстоять від поверхні стапеля на відстані 8 мм (~Yн max). На кінцевому торці, крім того, викреслюють за допомогою шаблона (рис. 4) повний профіль лопаті в масштабі 1:1. Особливої точності під час виготовлення цього допоміжного шаблона не потрібно. Із зовнішнього боку шаблона наносять лінію хорди і на ній біля носика профілю та в точці на відстані 65 мм від нього свердлять два отвори діаметром 6 мм. Дивлячись крізь отвори, суміщають лінію хорди шаблона з лінією, проведеною на кінцевому торці лонжерона, щоб нанести на ньому лінію, що визначає межу профілювання. Щоб уникнути зсувів, шаблон кріплять до торця тонкими цвяхами, під які в ньому свердлять довільно розташовані за їх діаметром отвори.
Обробку лонжеронів за профілем виконують простим рубанком (груба) і плоским драчовим напилком. У поздовжньому напрямку її контролюють лінійкою. Завершивши обробку, приклеюють нервюри до задньої поверхні лонжерона. Точність їх установки забезпечується тим, що на них під час виготовлення наносять лінію хорди, яка суміщається з лінією хорди, нанесеною на задній площині заготовки лонжерона, а також візуальною перевіркою прямолінійності їх розташування відносно допоміжного шаблона. Його знову кріплять для цієї мети до кінцевого торця. Нервюри розташовують на відстані 250 мм одна від одної, причому перша виставляється на самому початку профілю лонжерона або на відстані 650 мм від торця комлевої його частини.
СКЛАДАННЯ І ОБРОБКА ЛОПАТІ
Після затвердіння смоли між нервюрами вклеюють пластини пінопласту, що відповідають профілю задньої частини лопаті; за виступаючими кінцями нервюр роблять пропили в рейці, що утворює задню кромку. Останню приклеюють на смолі до нервюр і пластин із пінопласту.
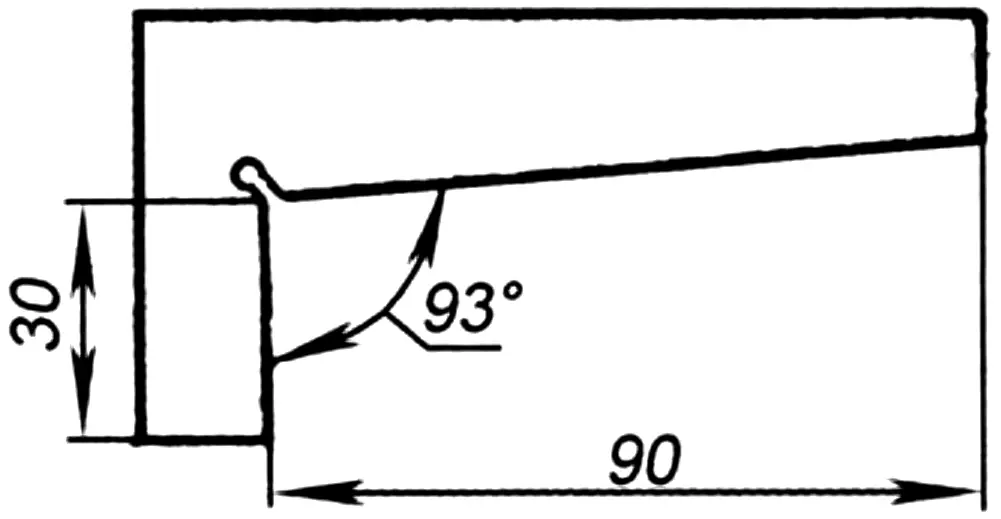
Далі виконують чорнову обробку пінопластових пластин, кривизну яких підганяють під кривизну нервюр, а також видаляють надлишок деревини з рейки для утворення задньої кромки з деяким припуском для подальшої точної обробки за основним шаблоном (рис. 5).
Основний шаблон виготовляють спочатку з припуском 0,2–0,25 мм на зазначені в шаблоні величини Yв і Yн, щоб отримати профіль меншого, ніж остаточний, розміру під обклеювання склотканиною.
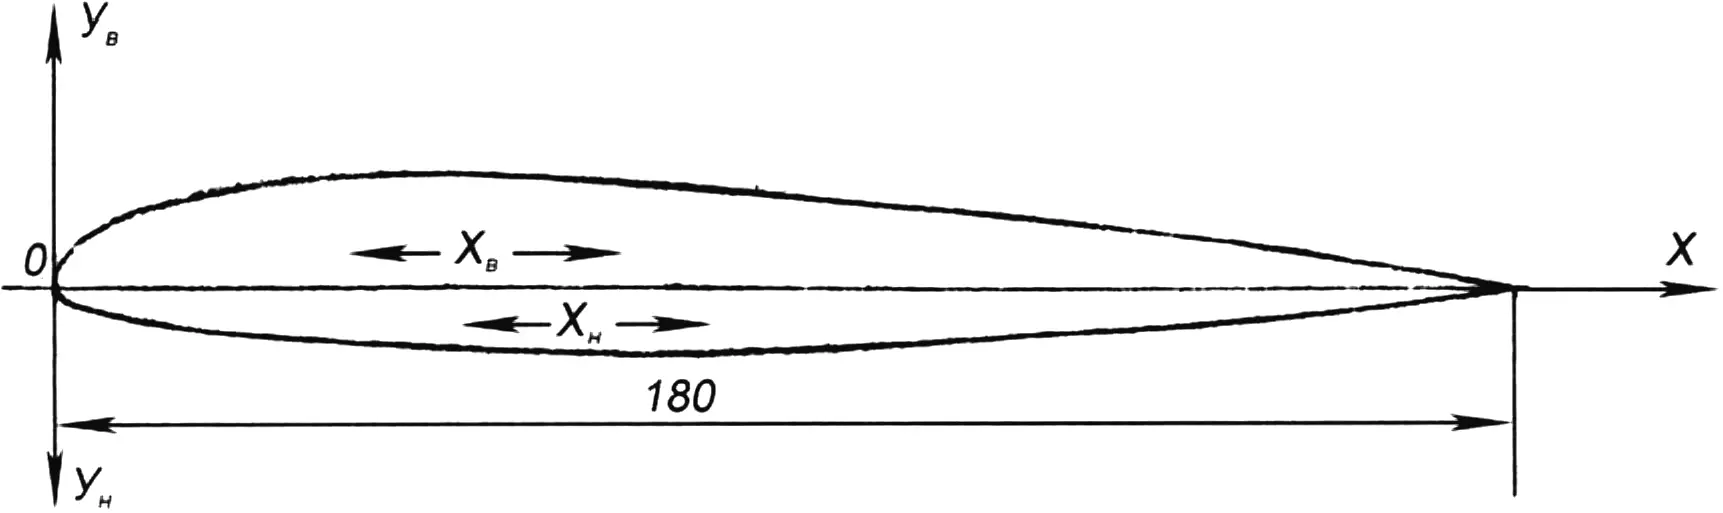
Під час обробки лопаті за допомогою основного шаблона за базу береться її нижня поверхня. З цією метою вивіряється лекальною лінійкою прямолінійність її твірної на відстані Xн=71,8 мм, де Yн=8,1 мм. Прямолінійність можна вважати достатньою в тому випадку, якщо посередині лінійки завдовжки 1 м є зазор не більше 0,2 мм.
| Xв, мм | 1,0 | 2,7 | 5,1 | 9,8 | 13,6 | 17,5 | 27,0 | 36,2 | 54,2 | 72,2 | 90,2 | 108,2 | 126,1 | 144,1 | 162,0 | 171,0 | 180,0 |
| Yв, мм | 3,5 | 5,1 | 7,5 | 9,2 | 10,5 | 11,5 | 12,9 | 13,5 | 13,6 | 12,8 | 11,5 | 9,8 | 7,8 | 5,5 | 3,0 | 1,6 | 0,2 |
| Xн, мм | 2,6 | 4,5 | 8,3 | 11,8 | 15,2 | 18,5 | 27,0 | 35,8 | 53,8 | 71,8 | 89,8 | 107,8 | 125,8 | 143,9 | 161,9 | 171,0 | 180,0 |
| Yн, мм | 2,4 | 3,2 | 3,9 | 4,5 | 4,9 | 5,3 | 6,3 | 7,2 | 8,0 | 8,1 | 7,6 | 6,6 | 5,4 | 3,9 | 2,2 | 1,2 | 0,2 |
Потім до довгих боків добре отрихтованої дюралюмінієвої пластини розмірами 500×226×6 мм кріплять напрямні рейки з твердого дерева або дюралюмінію висотою 8,1 мм. Відстань між ними для верхньої половини основного шаблона має дорівнювати ширині лопаті, або 180 мм. Останню укладають на стапелі на 3–4 підкладках, товщина яких дорівнює товщині плити пристосування, і притискають струбцинами. Завдяки цьому отрихтована пластина може пересуватися між стапелем і нижньою поверхнею лопаті по всій довжині в прямолінійній площині, чим забезпечується сталість товщини лопаті і відповідність її поверхні заданому профілю.
Верхню поверхню лопаті можна вважати обробленою, якщо верхня половина шаблона переміщується по всій її довжині без зазору за профілем і в місцях дотику шаблона з напрямними. Нижню поверхню лопаті перевіряють повністю зібраним шаблоном, обидві половини якого жорстко з’єднані разом. Верхню і нижню поверхні профілюють за допомогою драчових напилків із грубою і середньою насічкою, а западини і нерівності закладають за шаблоном шпаклівкою зі смоли ЕД-5, змішаної з деревною мукою, і знову обпилюють за шаблоном.
ОБКЛЕЮВАННЯ ЛОПАТІ
Наступною операцією є обклеювання профільних і комлевих частин лопатей склотканиною товщиною 0,1 мм у два шари на смолі ЕД-5. Кожен шар являє собою суцільну стрічку склотканини, яку накладають своєю серединою на передню кромку лопаті. Основна вимога, яку необхідно дотримувати при цьому, — надлишки смоли після того, як тканина добре нею просочиться, мають бути ретельно витиснуті за допомогою дерев’яної гладилки в поперечному напрямку від передньої кромки до задньої, щоб під тканиною не утворилися повітряні бульбашки. Тканина ніде не повинна підгортатися або зморщуватися, щоб уникнути непотрібних потовщень.
Обклеївши лопаті, їх зачищають наждачним папером, а задню кромку доводять до товщини, близької до остаточної. Перевіряють також профіль носика лонжерона. Поки це роблять за допомогою основного шаблона з деякими припусками, як зазначено вище, щоб переконатися в якісності профілювання верхньої і нижньої поверхонь.
Основний шаблон доводять до потрібного розміру і з його допомогою виконують остаточне підганяння профілю із застосуванням шпаклівки, причому за основу знову береться нижня поверхня лопаті, для чого за допомогою лекальної лінійки знову перевіряється прямолінійність її твірної на відстані Xн=71,8 мм від носика. Переконавшись у її прямолінійності, лопать кладуть на стапель нижньою поверхнею вниз на підкладках висотою 42 мм (ця величина являє собою округлену різницю між висотою нижньої половини шаблона і Yн=8,1 мм). Одна з підкладок лягає під комлеву частину лопаті, яка в цьому місці притискається до стапеля струбциною, решта — уздовж лопаті на довільних відстанях одна від одної. Після цього верхню поверхню лопаті промивають ацетоном або розчинником і покривають по всій довжині тонким шаром шпаклівки зі смоли ЕД-5 і зубного порошку такої густоти, щоб вона легко розподілялася на поверхні і не стікала по кривизні профілю (консистенція густої сметани). Міцно скріплений основний шаблон повільно і рівномірно просувають уздовж лопаті фаскою вперед за рухом так, щоб його кромка весь час спиралася на горизонтальну поверхню стапеля. Знімаючи зайву шпаклівку на опуклих місцях профілю і залишаючи потрібну її кількість у западинах, шаблон забезпечує таким чином доведення профілю. Якщо виявиться, що западини в деяких місцях не заповнилися, цю операцію повторюють після нанесення на них товстішого шару шпаклівки. Зайву шпаклівку слід періодично видаляти, коли вона починає звисати з передньої і задньої кромок лопаті. Під час виконання цієї операції важливо переміщувати шаблон без перекосів і перпендикулярно до поздовжньої осі лопаті, рухаючи його безперервно, щоб уникнути нерівностей поверхні лопаті. Давши шпаклівці досягти повної твердості і згладивши її злегка наждачним папером, операцію остаточної шпаклівки повторюють на нижній поверхні, користуючись підкладками висотою 37 мм.
ОЗДОБЛЕННЯ ЛОПАТЕЙ
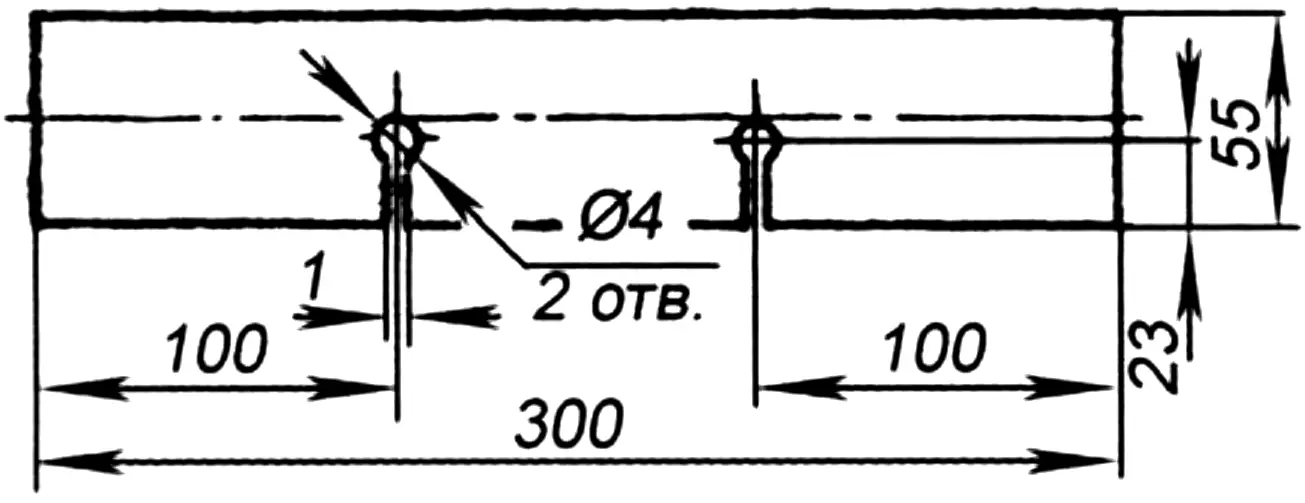
Зробивши лопаті, їх обробляють наждачним папером середньої зернистості, звертаючи особливу увагу на формування носика профілю, промивають ацетоном або розчинником і покривають ґрунтом № 138, крім місця кріплення тримера (рис. 6). Потім усі нерівності закладають нітрошпаклівкою, стежачи, щоб на профільованих поверхнях не утворилося зайвих потовщень.
Остаточні оздоблювальні роботи, що полягають в обережному зніманні водостійким наждачним папером різної зернистості надлишків шпаклівки, проводять, узгоджуючись із просуванням зімкнутого шаблона вздовж поверхонь лопаті без зайвого хитання і зазорів (не більше 0,1 мм).
Після обклеювання лопатей склотканиною товщиною 0,1 мм і до їх покриття ґрунтом на комлеву частину лопатей зверху і знизу на смолі ЕД-5 приклеюють пластини з дуба або ясена розмірами 400×90×6 мм, які зістругують так, щоб лопаті набули установчого кута, укладеного між хордою і горизонтальною площиною і рівного 3°. Його перевіряють за допомогою нескладного шаблона (рис. 7) відносно передньої поверхні комля, а також контролюючи паралельність поверхонь, що утворюються при цьому знизу і зверху комля.
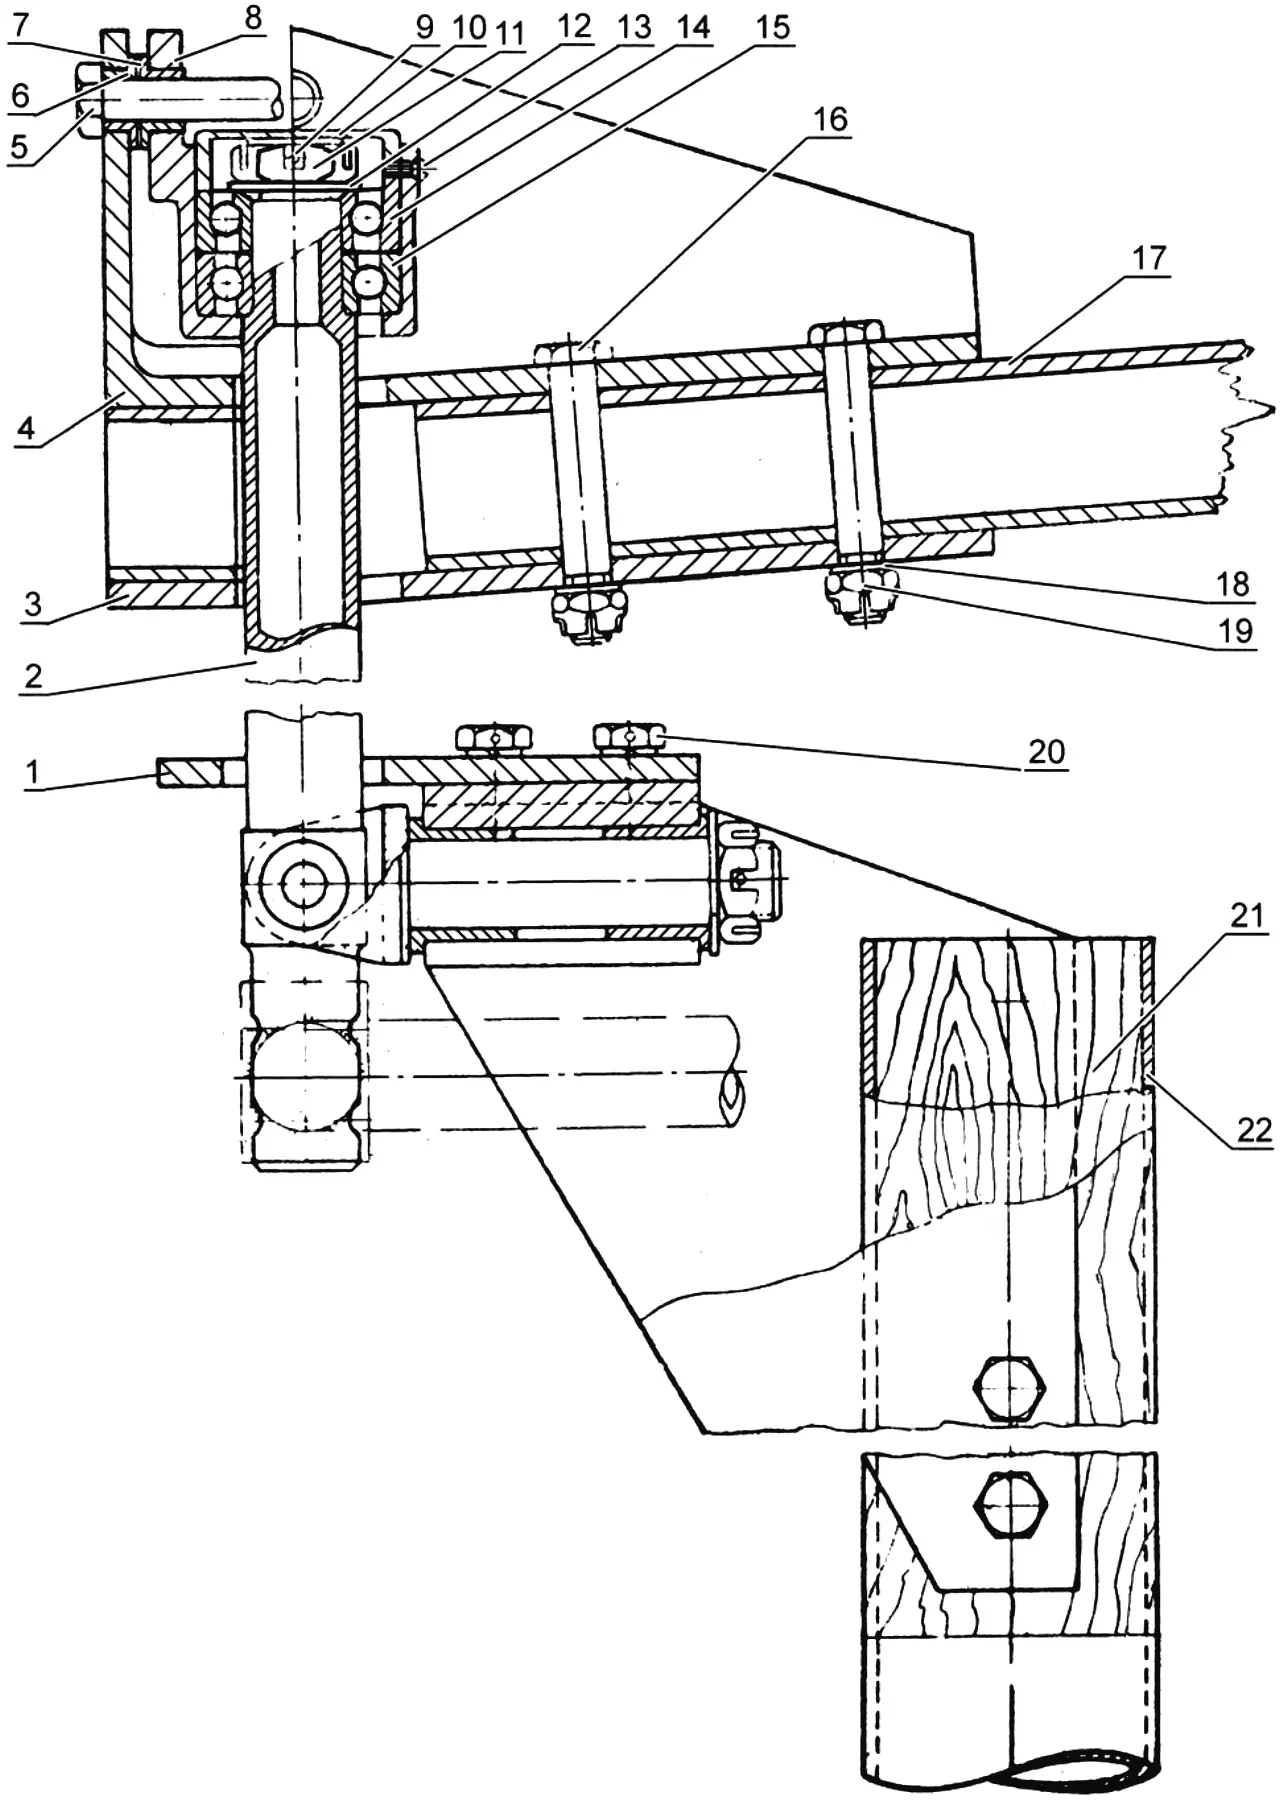
1 — обмежувач кутів (Д16Т); 2 — вісь несучого гвинта (30ХГСА); 3 — нижня пластина втулки (Д16Т, s6); 4 — ферма втулки (Д16Т); 5 — вісь головного шарніра (30ХГСА); 6 — втулка (бронза олов’яниста); 7 — шайба Ø20–10, 5–0,2 (сталь 45); 8 — корпус підшипників (Д16Т); 9 — отвір під шплінт; 10 — кришка корпуса підшипн. (Д16Т); 11 — корончаста гайка M18; 12 — шайба Ø26–18, 5–2 (сталь 20); 13 — гвинт кріплення кришки М4; 14 — радіально-упорний підшипник; 15 — радіально-сферичний підшипник № 61204; 16 — болт кріплення лопаті (30ХГСА); 17 — накладка лопаті (s3, 30ХГСА); 18 — шайба Ø14-10-1,5 (сталь 20); 19 — самоконтряща гайка М10; 20 — гвинт М8; 21 — буж (Ø61, L = 200, Д16Т); 22 — пілон (труба Ø65×2, L=1375, липа)
На цьому закінчується формування комля лопаті, і він обклеюється склотканиною 0,3 мм на смолі ЕД-5 для надання лопаті герметичності. Готова лопать, крім комля, фарбується нітроемаллю і полірується.
Поради щодо визначення фактичного положення центра ваги лопатей, їх балансування і спряження зі втулкою читайте в наступних номерах журналу.
СКЛАДАННЯ І РЕГУЛЮВАННЯ
У попередньому номері журналу був докладно описаний технологічний процес виготовлення лопатей несучого гвинта автожира.
Наступним етапом є балансування лопатей за хордою, складання і балансування несучого гвинта за радіусом лопатей. Від точності установки останніх залежить плавність роботи несучого гвинта; у противному разі виникатимуть підвищені небажані вібрації. Тому до складання треба поставитися дуже серйозно — не поспішати, не починати роботу, доки не буде підібрано весь необхідний інструмент, пристосування і не підготовлено робоче місце. Під час балансування і складання треба постійно контролювати свої дії — краще сім разів відміряти, ніж один раз упасти хоча б із малої висоти.
Процес балансування лопатей за хордою в даному випадку зводиться до визначення положення центра ваги елемента лопаті.
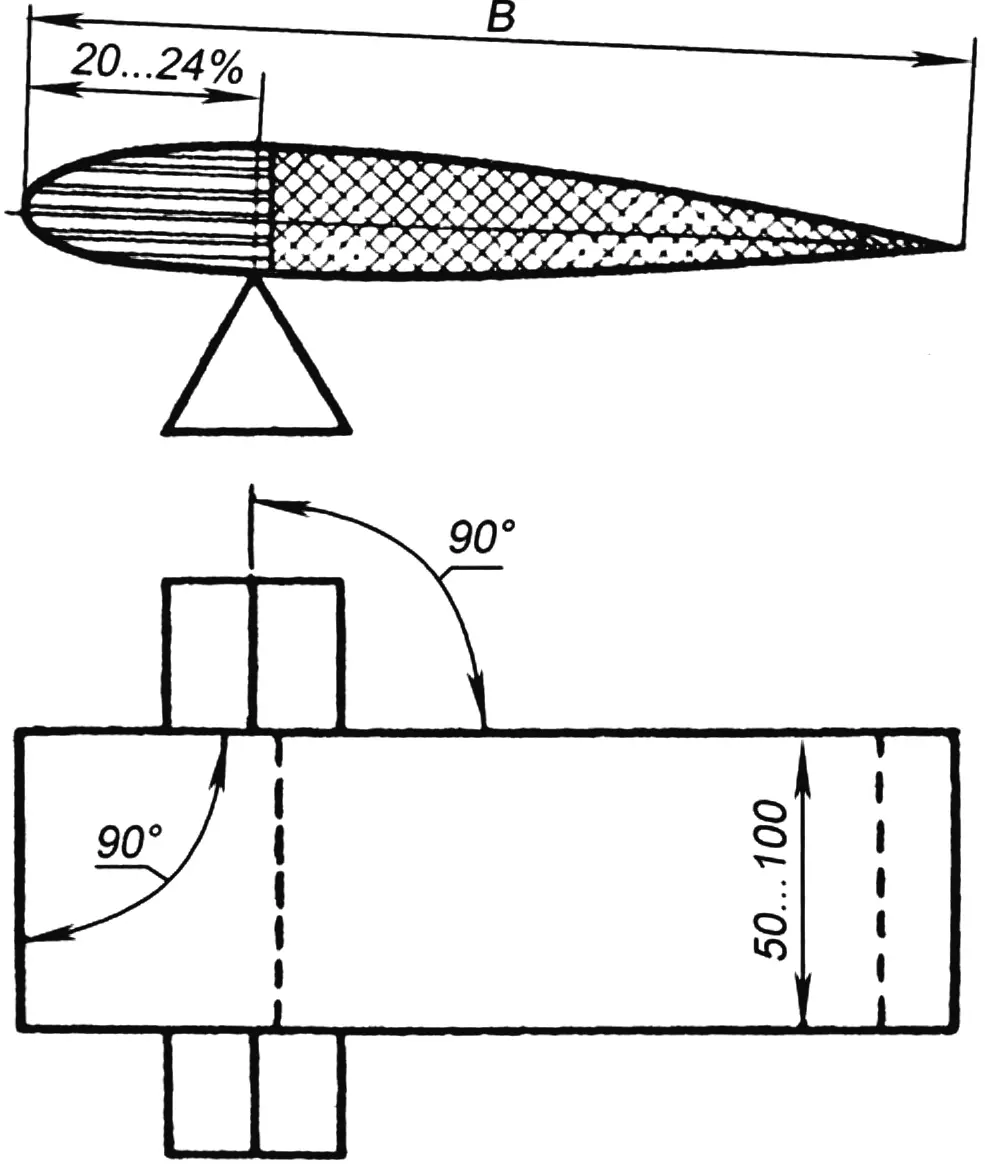
Основна мета, що викликає необхідність балансування лопаті за хордою, — зменшити тенденцію до виникнення коливань флаттерного типу. Хоча у описуваної машини виникнення цих коливань малоймовірне, однак пам’ятати про них потрібно, і під час регулювання слід докласти всіх зусиль для того, щоб ЦВ лопаті перебував у межах 20–24% хорди від носика профілю. Профіль лопаті NACA-23012 має дуже мале переміщення центра тиску (ЦТ — точка прикладення всіх аеродинамічних сил, що діють на лопать у польоті), який перебуває в тих самих межах, що й ЦВ. Це дає змогу сумістити лінії ЦВ і ЦТ, що практично означає відсутність пари сил, які спричиняють закручування лопаті несучого гвинта.
Пропонована конструкція лопаті забезпечує потрібне положення ЦВ і ЦТ за умови виготовлення їх строго за креслеником. Але навіть за найретельнішого підбору матеріалів і дотримання технології вагова невідповідність може виникнути, у зв’язку з чим і виконуються балансувальні роботи.
Визначити (з деякими допустимими похибками) положення ЦВ виготовленої лопаті можна, виконавши лопаті з припуском на кінцях 50–100 мм. Після остаточного обпилювання припуск відрізають, на лопать ставлять законцівку, а відрізаний елемент піддають балансуванню.
На тригранну, горизонтально розташовану призму своєю нижньою поверхнею кладуть елемент лопаті (рис. 1). Його площина перерізу за хордою має бути строго перпендикулярна ребру призми. Пересуванням елемента лопаті вздовж хорди добиваються його рівноваги і заміряють відстань на носику профілю до ребра призми. Ця відстань має становити 20–24% від довжини хорди. Якщо ЦВ вийде за цю максимальну межу, на носик профілю в кінцевій частині лопаті треба буде навісити протифлаттерний вантаж такої ваги, щоб ЦВ змістився вперед на необхідну величину.
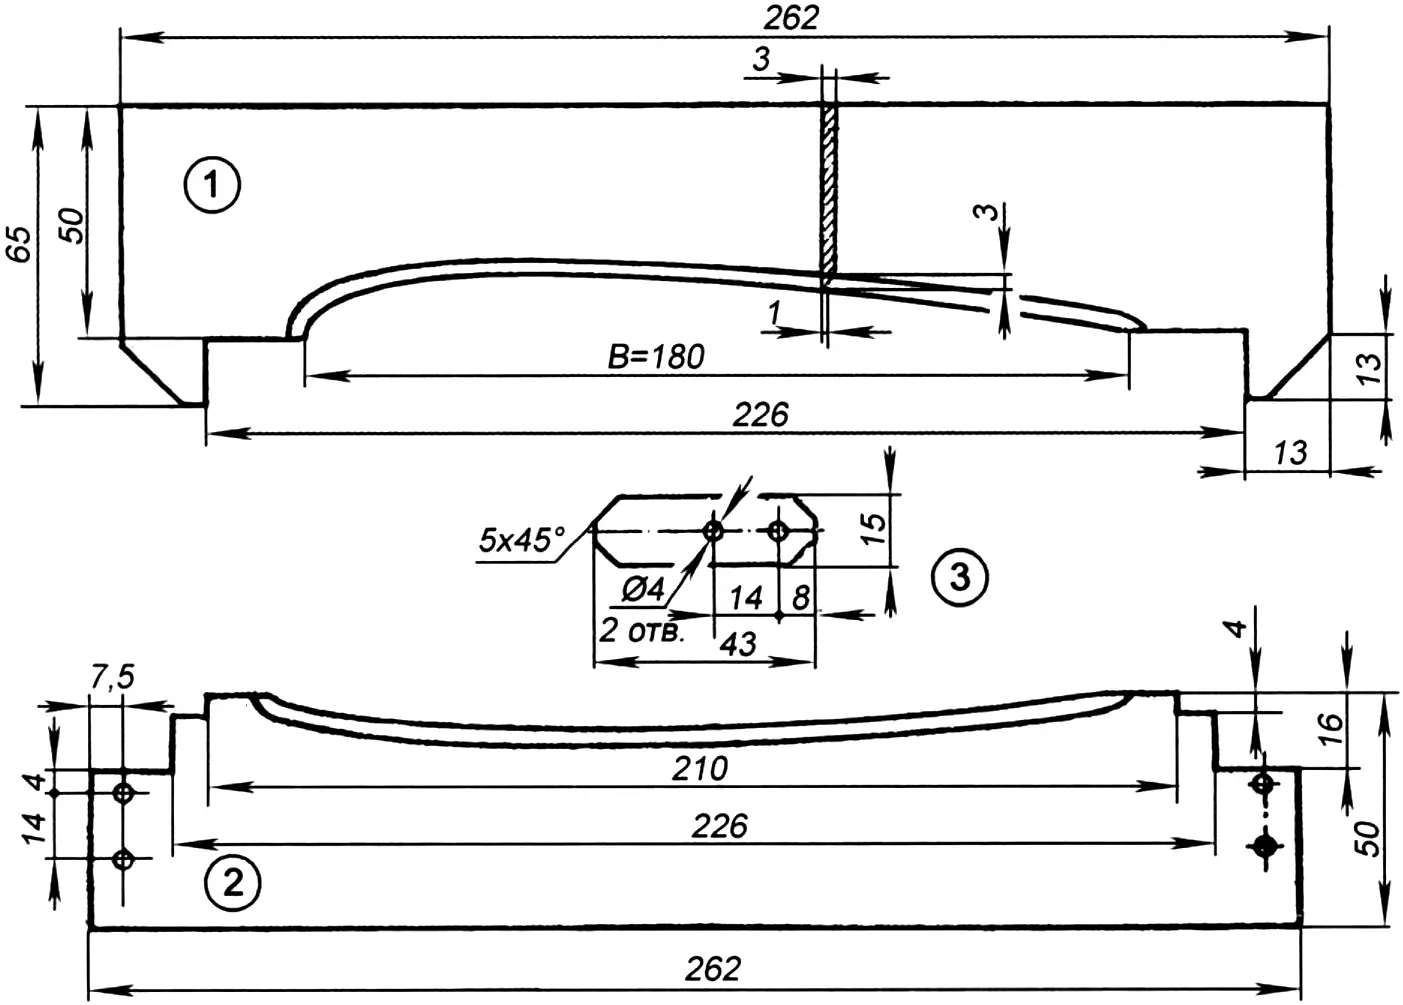
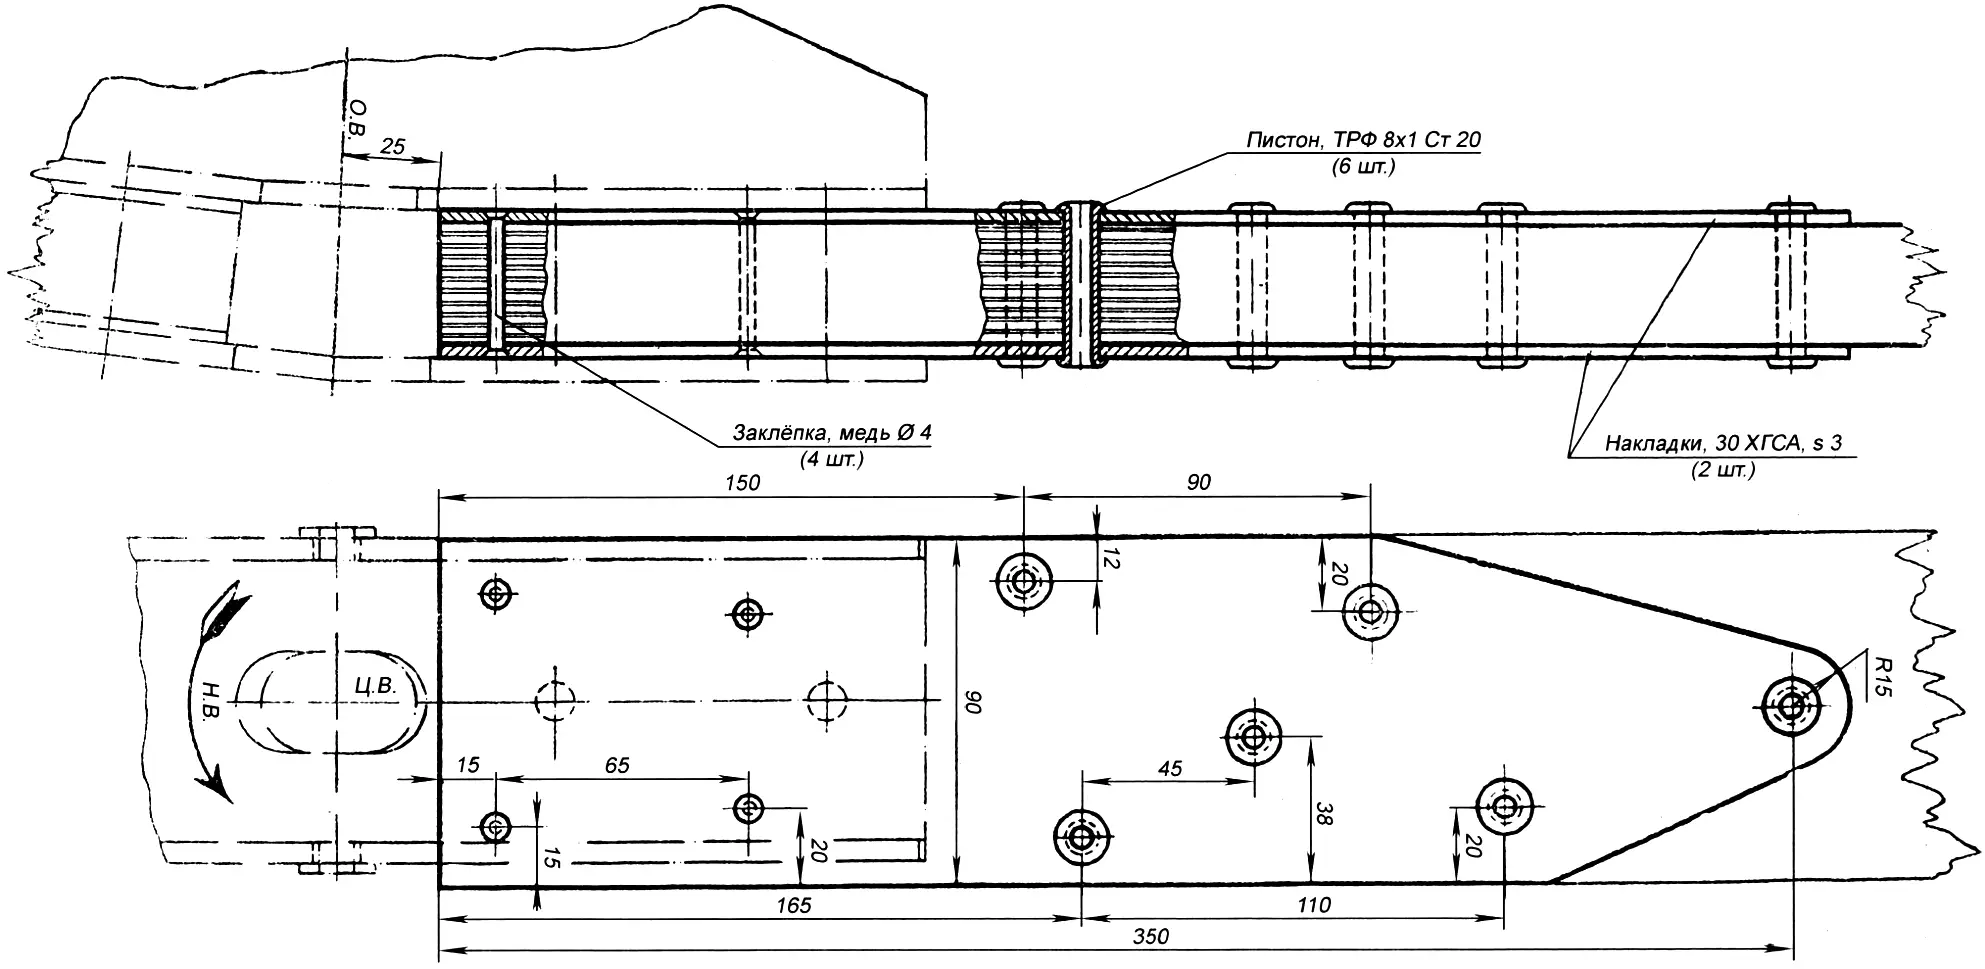
Комель лопаті підсилений накладками, які являють собою сталеві пластини товщиною 3 мм (рис. 2). Вони кріпляться до комля лопаті пістонами діаметром 8 мм і заклепками впотай на якомусь клеї: БФ-2, ПУ-2, ЕД-5 або ЕД-6. Перед установкою накладок комель лопаті зачищають грубим наждачним папером, а саму накладку обробляють піскоструминним апаратом. Склеювані поверхні деталей, тобто комель лопаті, накладки, отвори під пістони і самі пістони, знежирюють і ретельно змащують клеєм. Потім розклепують пістони і ставлять заклепки (по 4 штуки на кожну накладку). Після цієї операції лопаті готові до розмітки для установки їх на втулку.
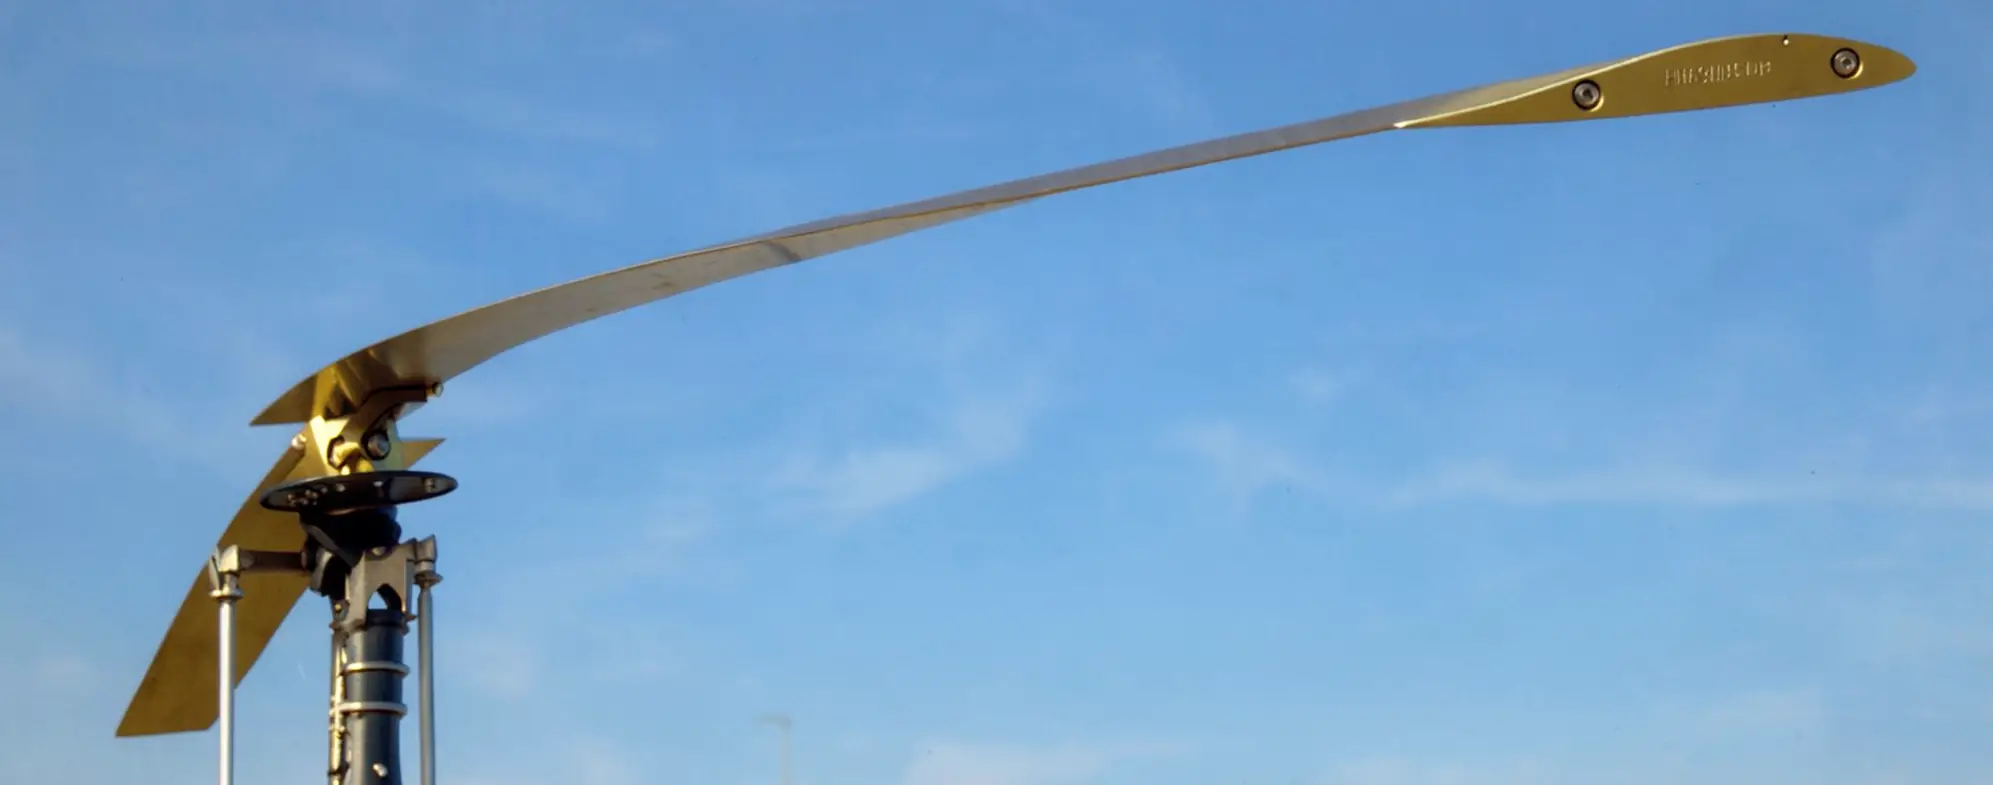
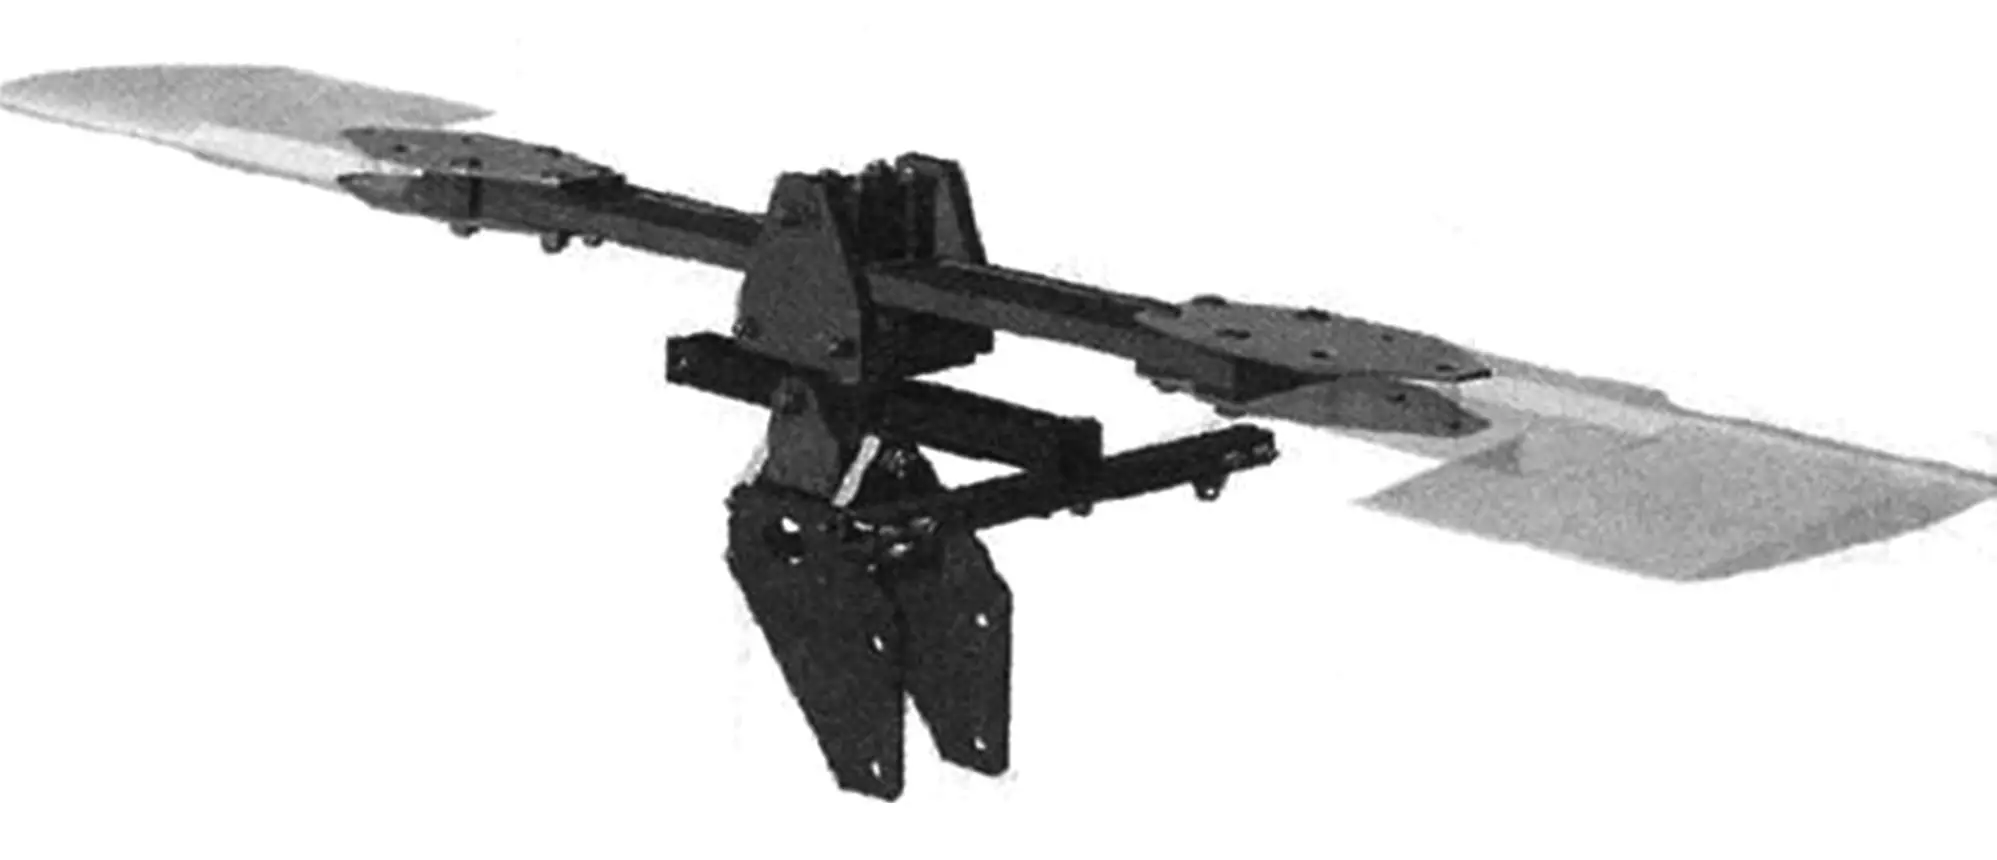
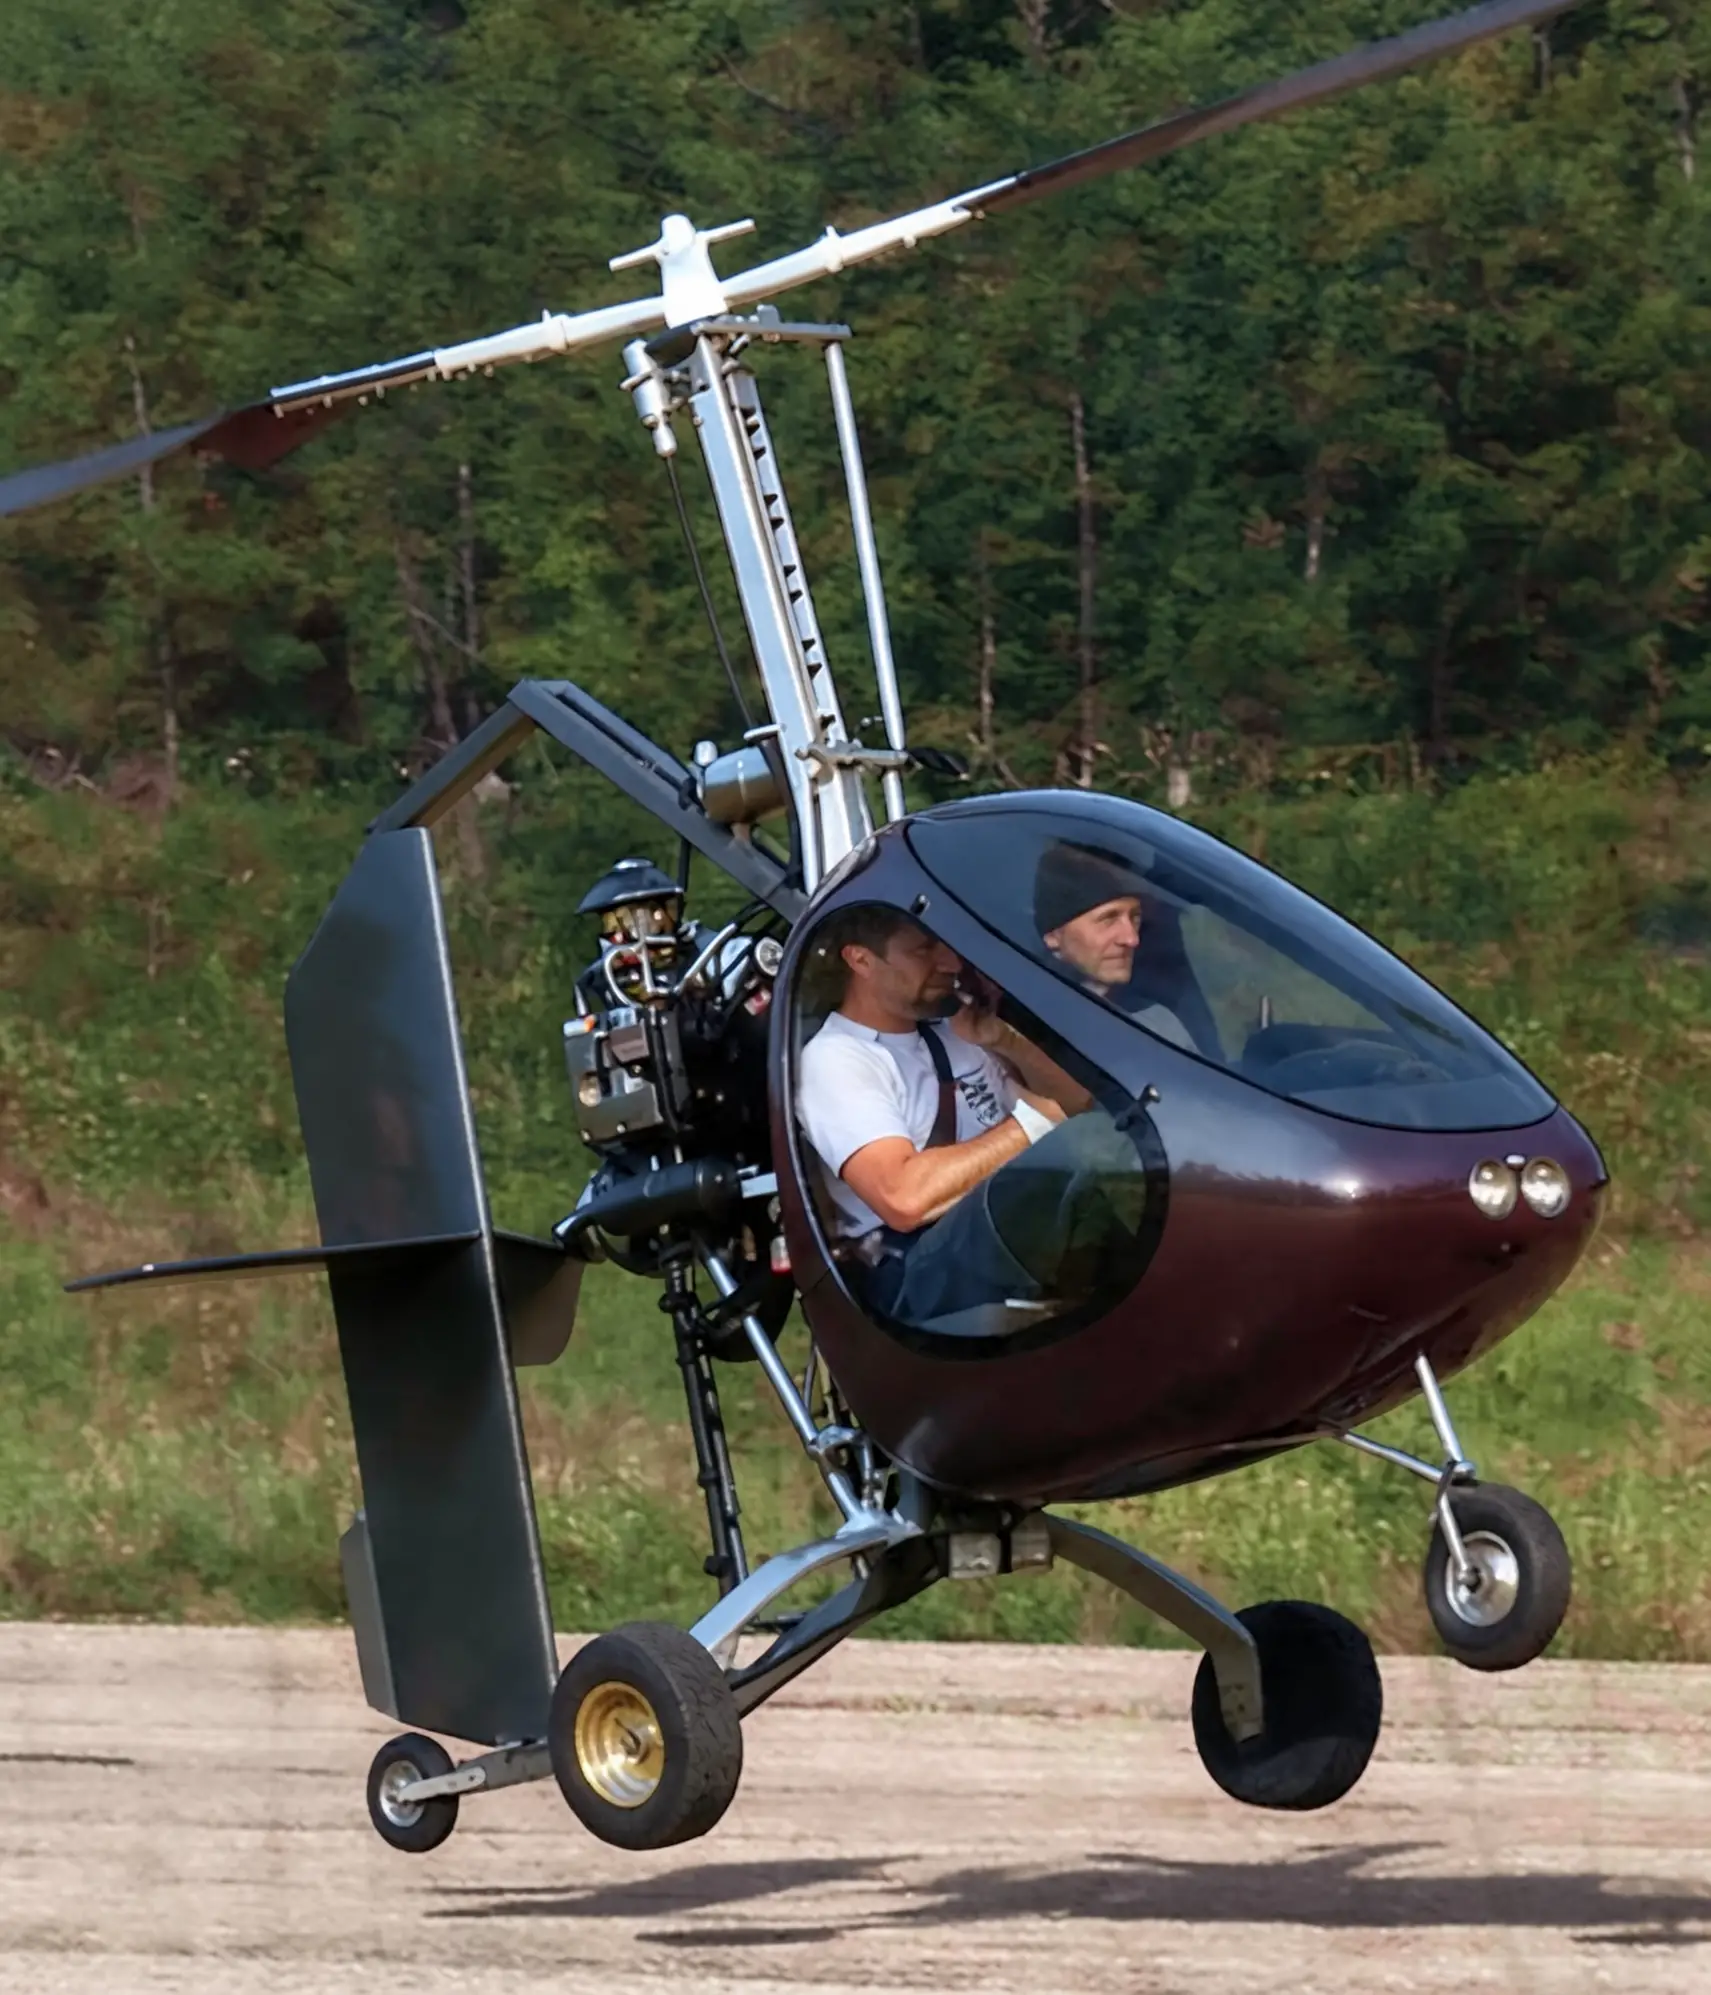
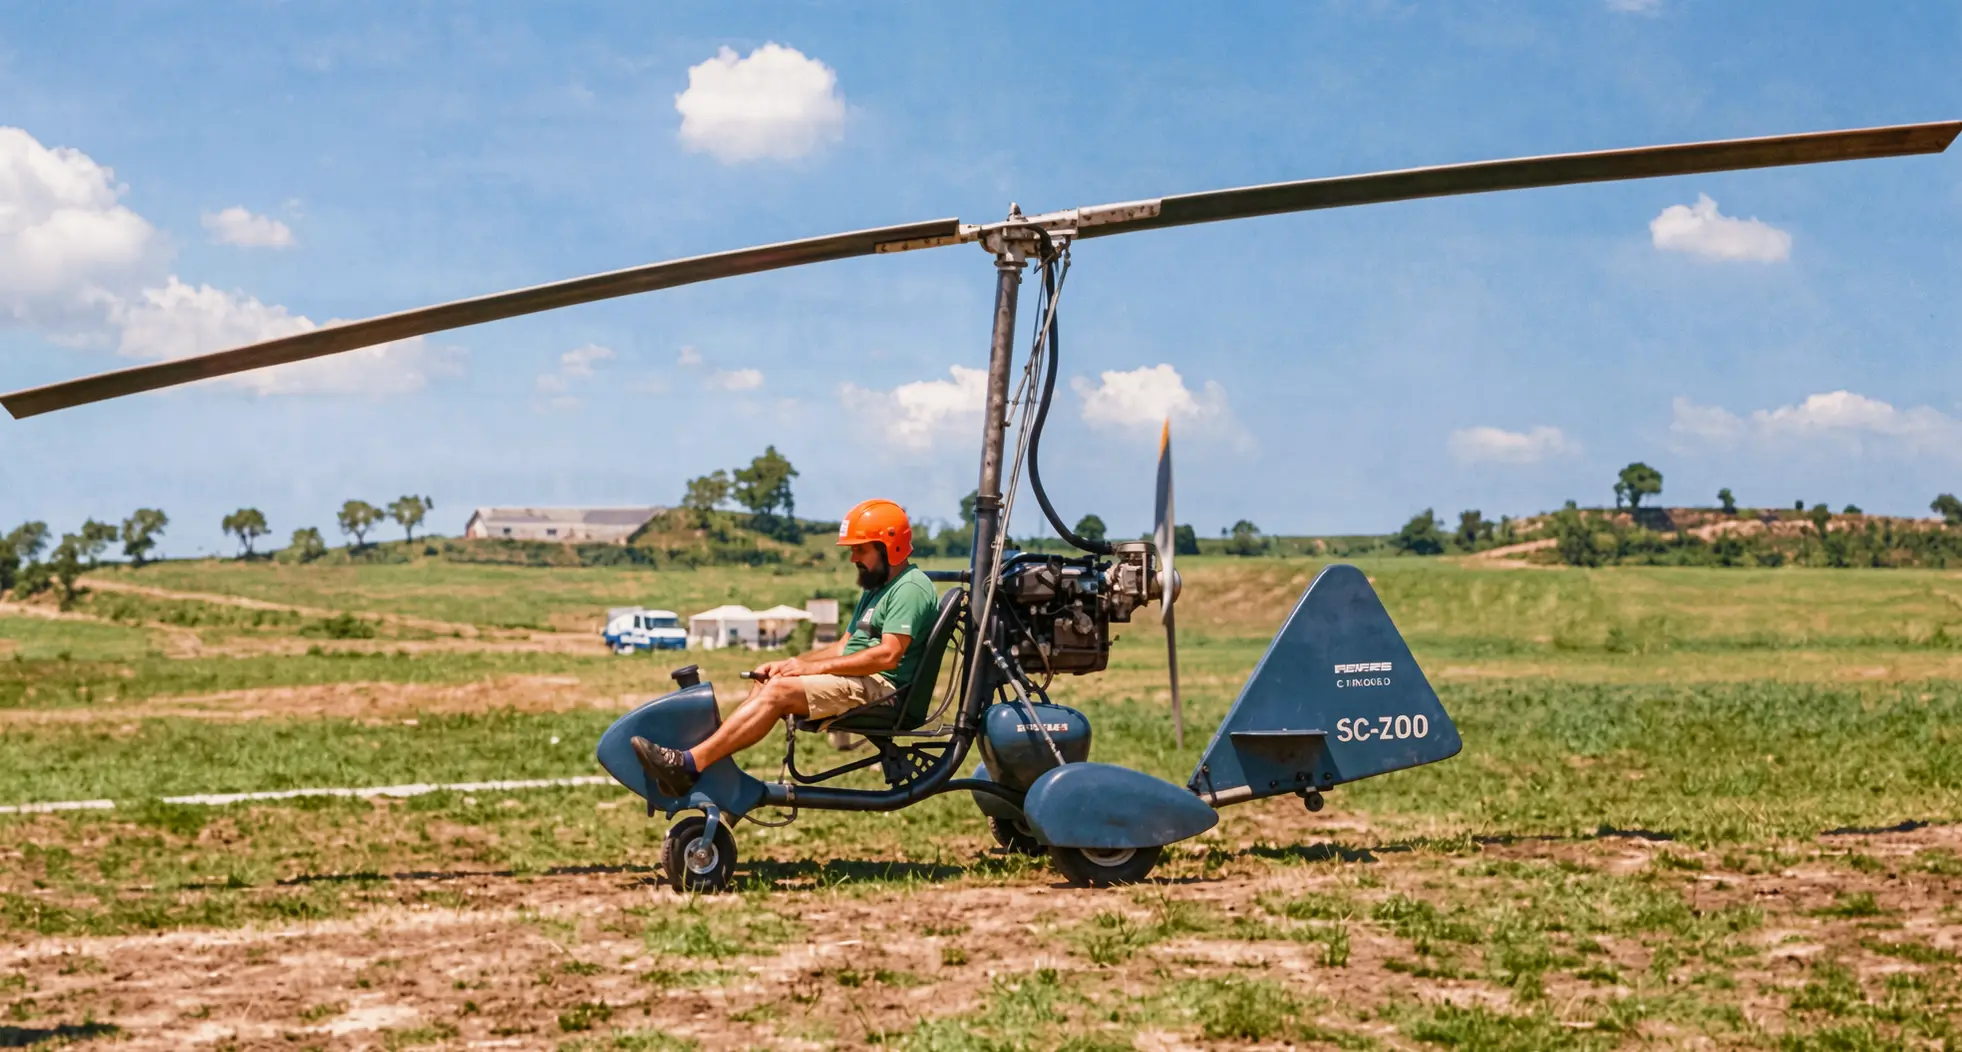
Несучий гвинт автожира (рис. 3) складається з двох лопатей, втулки, осі гвинта з підшипниками кочення, корпуса підшипників горизонтального шарніра і обмежувача кутів відхилення осі несучого гвинта.
Втулка складається з двох деталей: П-подібної ферми і нижньої пластини (рис. 4). Ферму бажано робити з поковки. Під час виготовлення її з прокату треба звернути особливу увагу на те, щоб напрямок прокату був обов’язково паралельний поздовжній осі ферми. Такий самий напрямок прокату має бути і на нижній пластинці, яка робиться з листа дюралюмінію марки Д16Т товщиною 6 мм.
Обробка ферми ведеться за операціями в такому порядку: спочатку фрезерують заготовку, залишаючи припуск по 1,5 мм на бік, потім ферму піддають термічній обробці (загартуванню і старінню), після чого виконують остаточне фрезерування згідно з креслеником (див. рис. 4). Потім шабером і наждачним папером на фермі виводять усі поперечні риски і наносять поздовжній штрих.
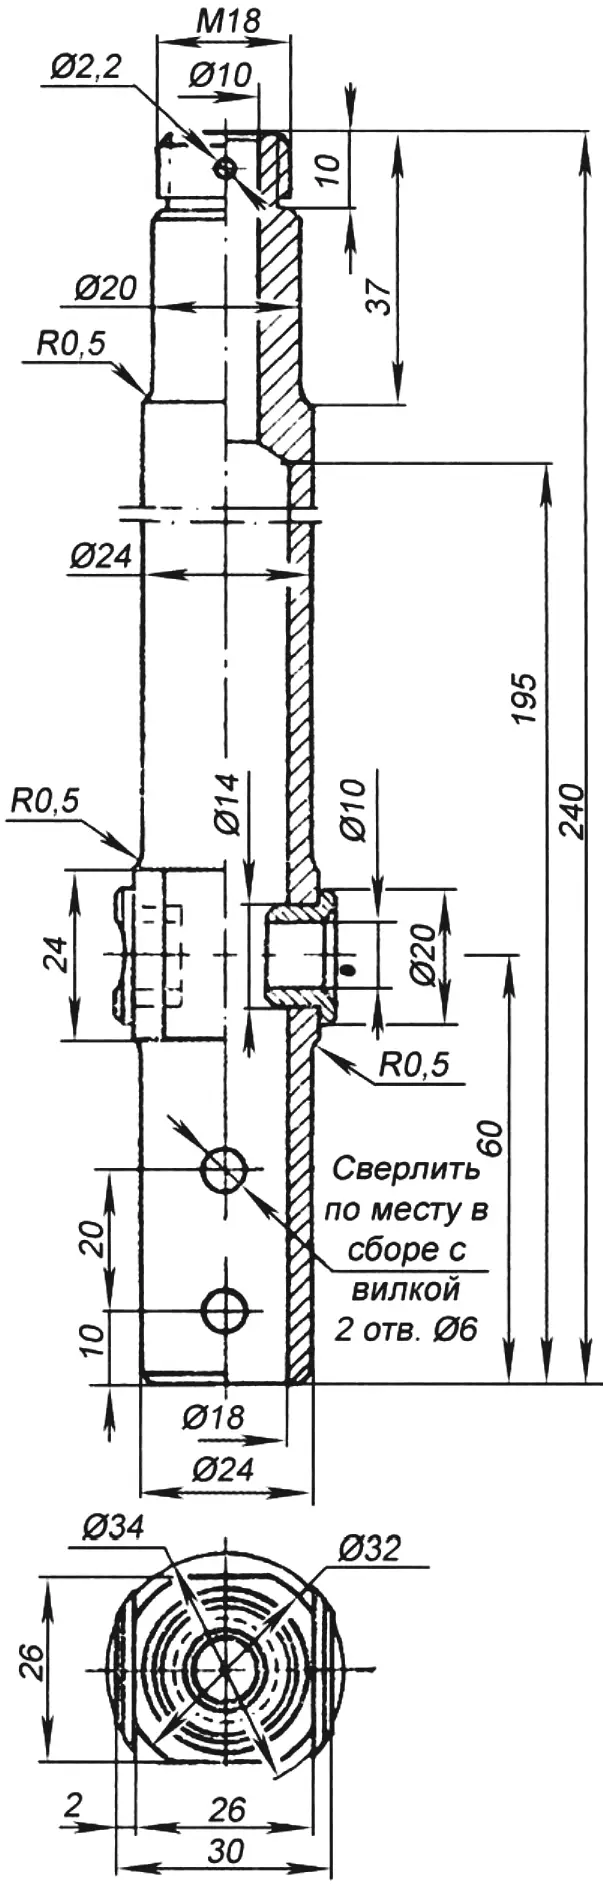
Вісь (рис. 5) кріпиться на пілоні на двох взаємно перпендикулярних осях, які дозволяють їй відхилятися від вертикалі на задані кути.
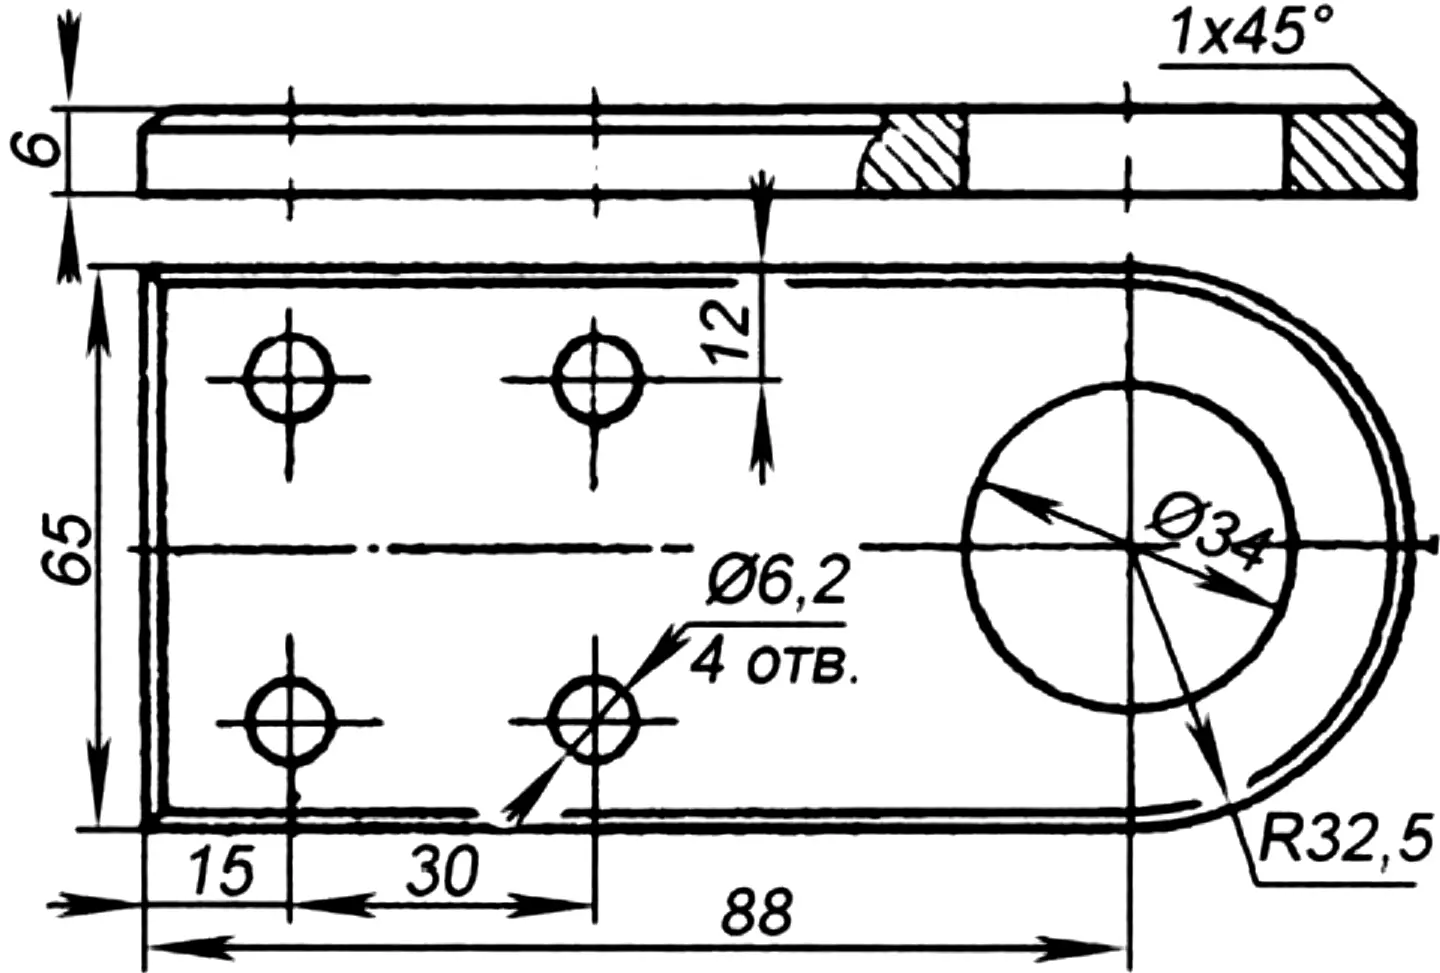
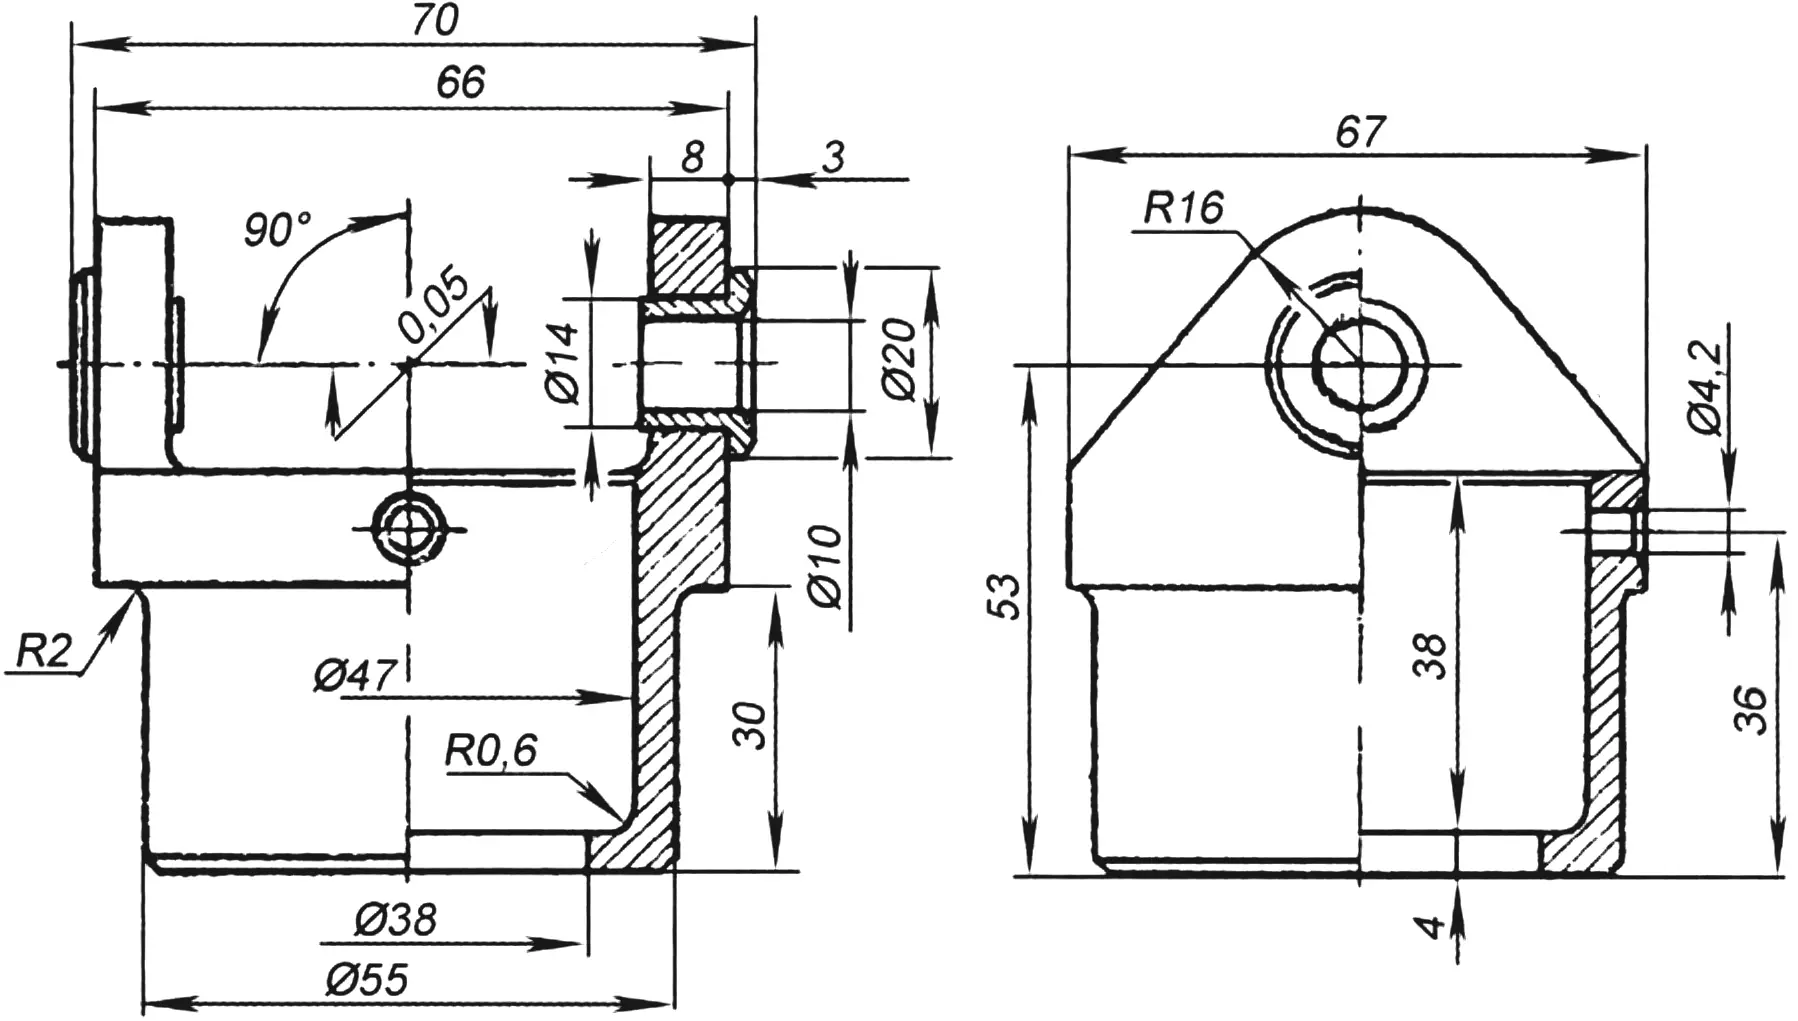
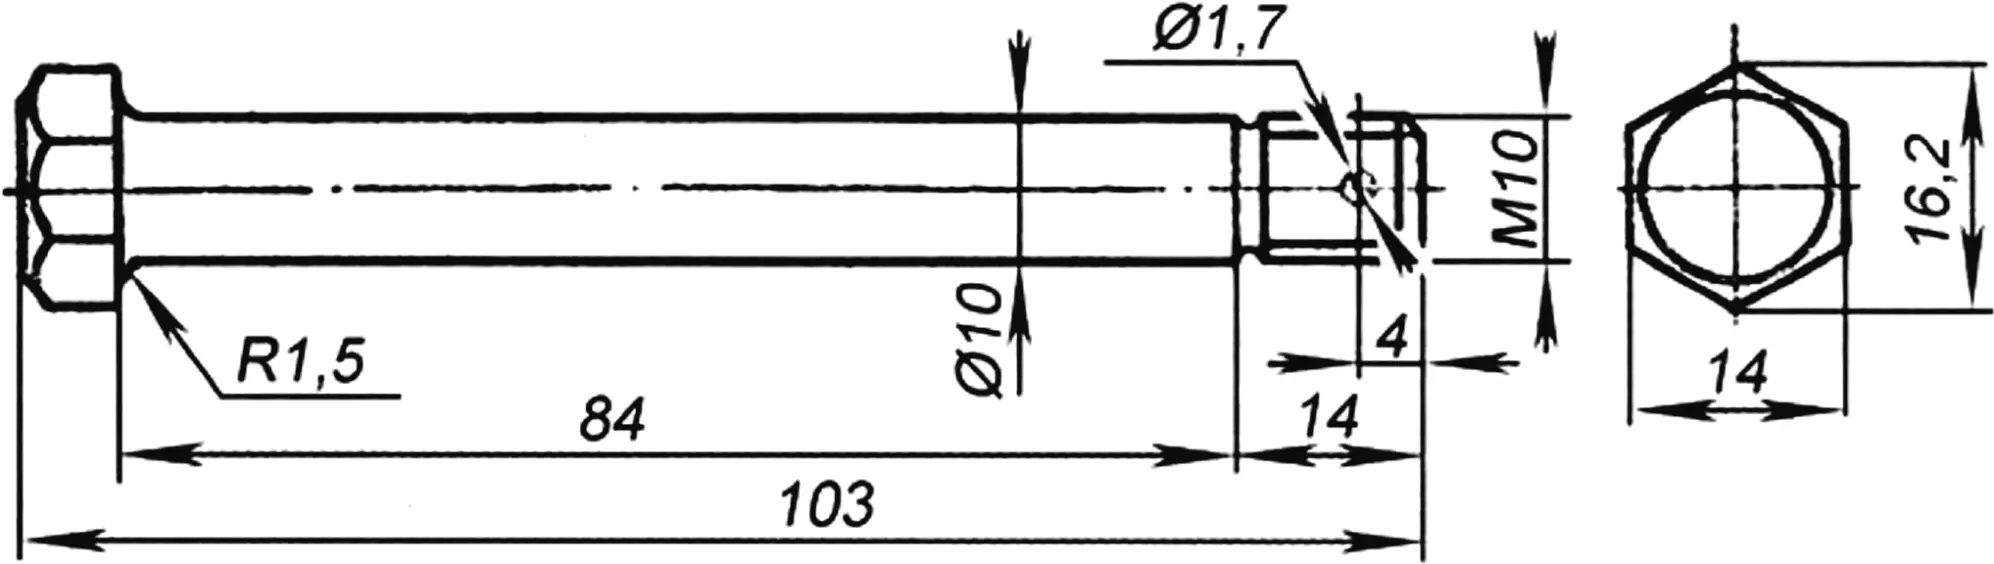
На верхню частину осі насаджені два підшипники кочення: нижній — радіальний № 61204, верхній — радіально-упорний № 36204. Підшипники укладені в корпус (рис. 6), який своїм нижнім внутрішнім бортиком сприймає в польоті все навантаження від ваги автожира. Під час виготовлення корпуса треба звернути особливу увагу на обробку спряження бортика з циліндричною частиною. Підрізи і риски в місці спряження недопустимі. У верхній частині корпус підшипників має два вушка, в які запресовані бронзові втулки. Отвори у втулках обробляють розвертками після їх запресування. Вісь втулок має проходити через вісь обертання корпуса строго перпендикулярно до неї. Крізь отвори у вушках корпуса підшипників і втулки, які запресовані в щоки ферми, проходить болт (рис. 7), що є горизонтальним шарніром несучого гвинта автожира, відносно осі якого лопаті здійснюють махові рухи.
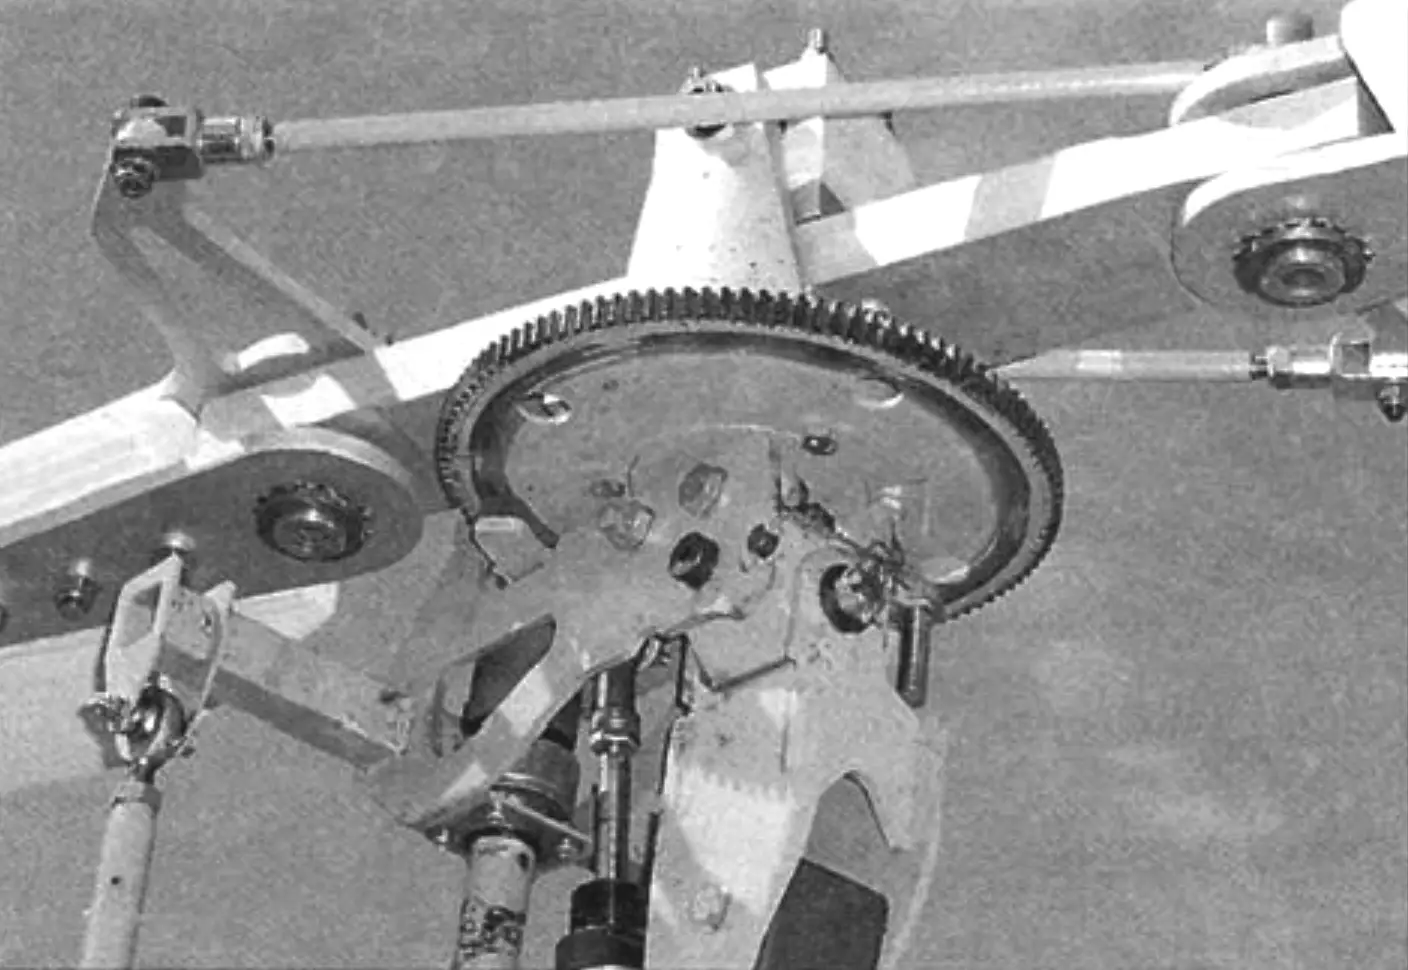
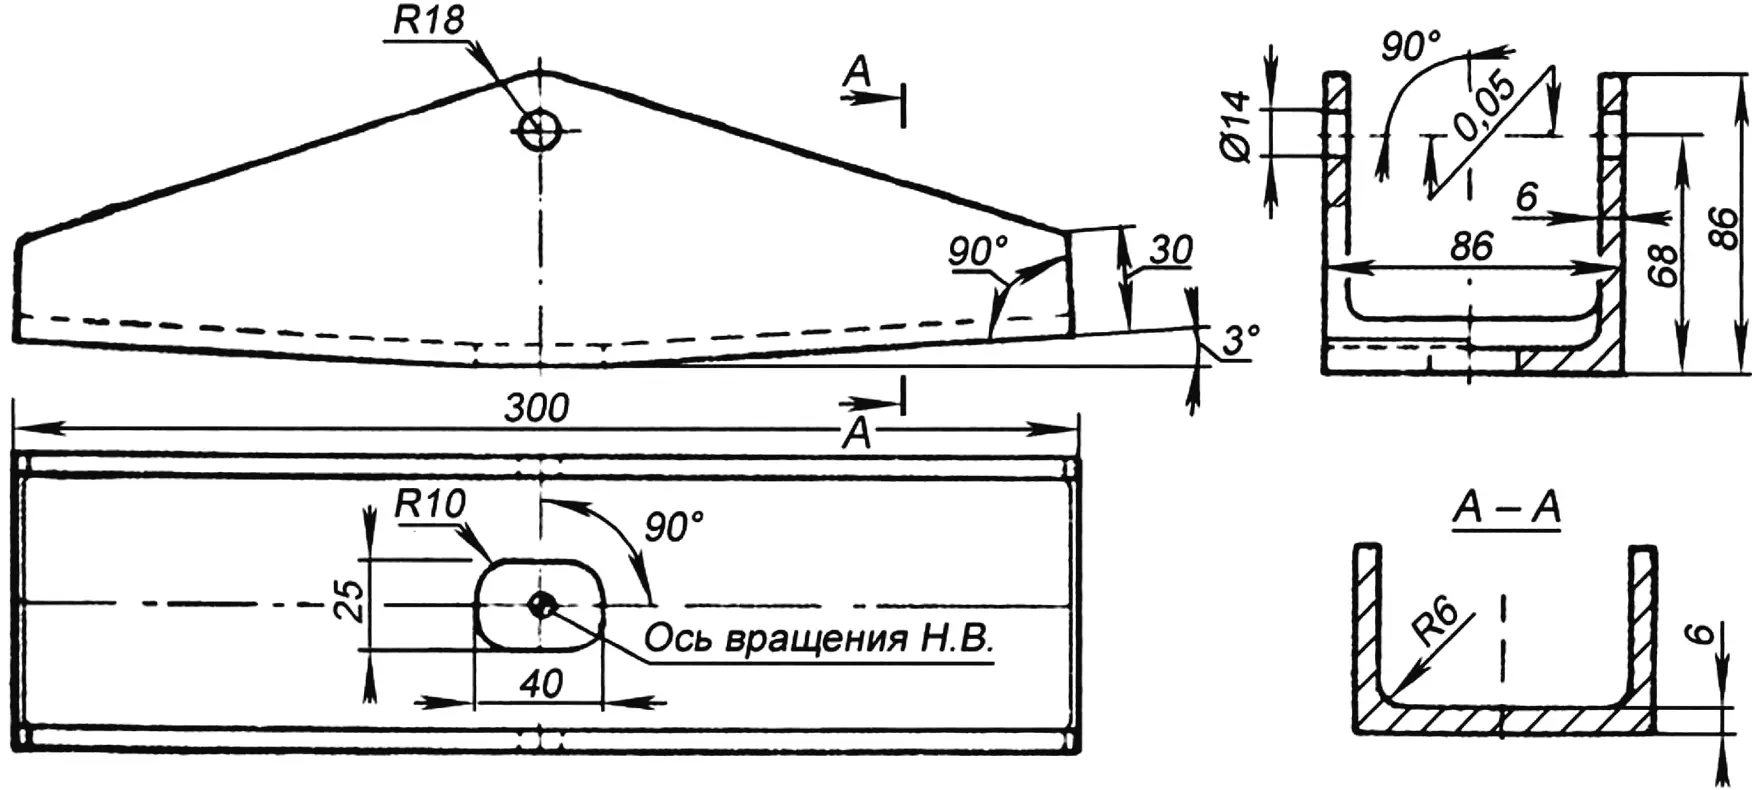
Кут відхилення осі і відповідно зміна положення площини обертання диска обмежуються пластиною, закріпленою на пілоні (рис. 8). Ця пластина не дозволяє відхилятися несучому гвинту понад допустимі кути, що забезпечують керованість автожиром за тангажем і креном.
«Моделіст-конструктор» № 2’2014, Б. БАРКОВСЬКИЙ, Ю. РИСЮК