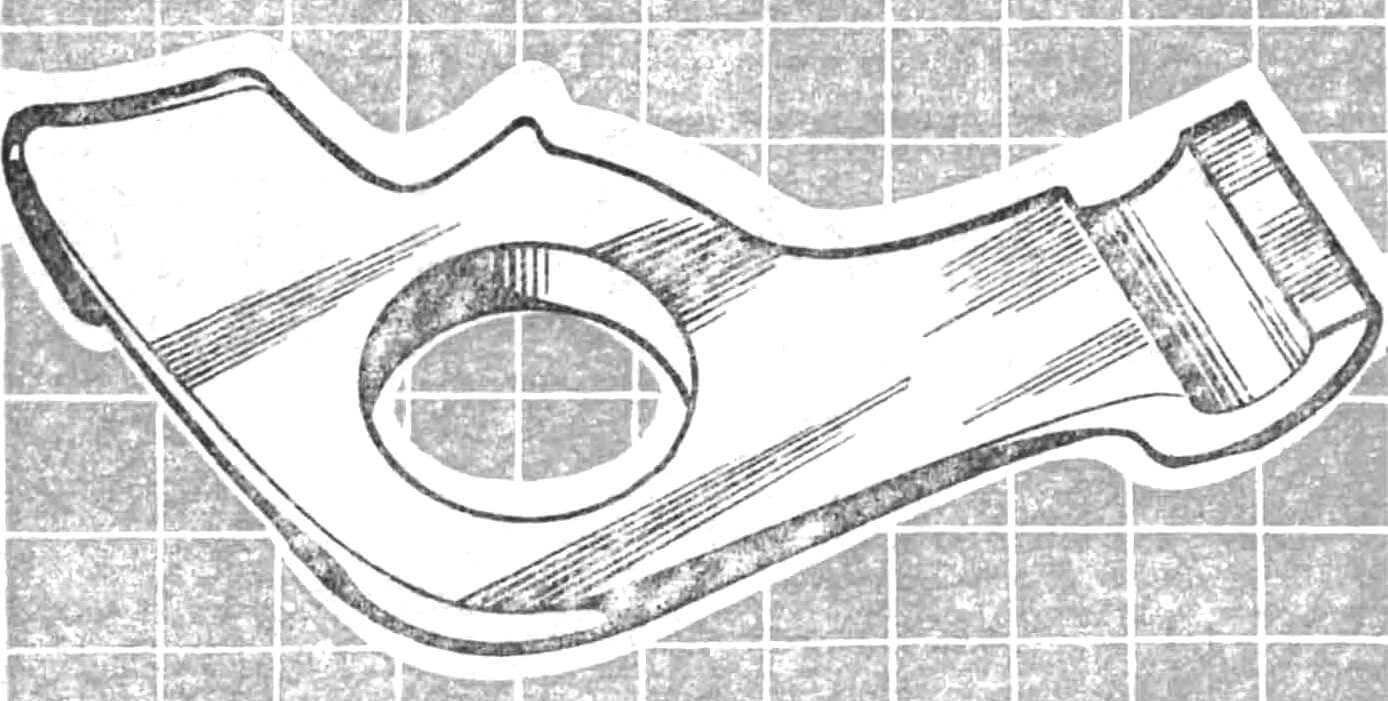
На Мелитопольском моторном заводе новаторами внедрен прогрессивный процесс упрочнения чугунных деталей, разработанный в научно-производственном объединении НИИТавтопром. Новая технология обеспечивает высокую износостойкость деталей, высвобождает 18 рабочих, дает экономию 17 т легирующих металлов — хрома, никеля, молибдена, меди, ванадия. Это достигается благодаря переходу на обработку поверхностного слоя чугуна высокотемпературной плазмой. Вырывающаяся из плазмотрона струя раскаленного газа, имеющая температуру около 25 0000, в считанные секунды оплавляет поверхность детали. А так как остальная часть детали не успевает прогреться, то за счет отвода тепла внутрь на ее поверхности при охлаждении образуется мелкодисперсная износостойкая корка — так называемый «отбеленный слой», обеспечивающий детали повышенную износостойкость, а значит — и долговечность.
По новой технологии уже обрабатываются распределительные валы и коромысла клапанов двигателей. Для первых создана автоматическая линия, для вторых деталей — станок-автомат. Цикл плазменной обработки на автоматической линии составляет всего полторы минуты; производительность — 40 распредвалов в час. На станке-автомате за час может быть обработано 510 деталей. Управление процессом плазменного оплавления осуществляется специальным контроллером.
Рекомендуем почитать
 КОРАБЛИ «ДИВИЗИОННОЙ» ЛИНИИ
События в первом крупном морском бою Первой мировой войны для англичан складывались весьма удачно. Ворвавшись рано утром 28 августа 1914 года в Гельголандскую бухту, крейсера «Аретуза»,... АВТОМАТИЧЕСКОЕ ВКЛЮЧЕНИЕ КОЛОНОК ПК
Как известно, аудиоколонки персонального компьютера (ПК) надо включать отдельно. Если же они установлены поодаль от места оператора, такое положение вряд ли можно назвать удобным,...