Вращением рукояток поперечной и продольной подач, а также подъема стола самого станка, фреза подводится к шлифовальному кругу тем зубом, который подлежит обработке, и занимает относительно круга положение, обеспечивающее необходимую величину угла резания. В дальнейшем взаимное расположение, фрезы и режущего инструмента не изменяется. Затачивание происходит при продольном движении стола.
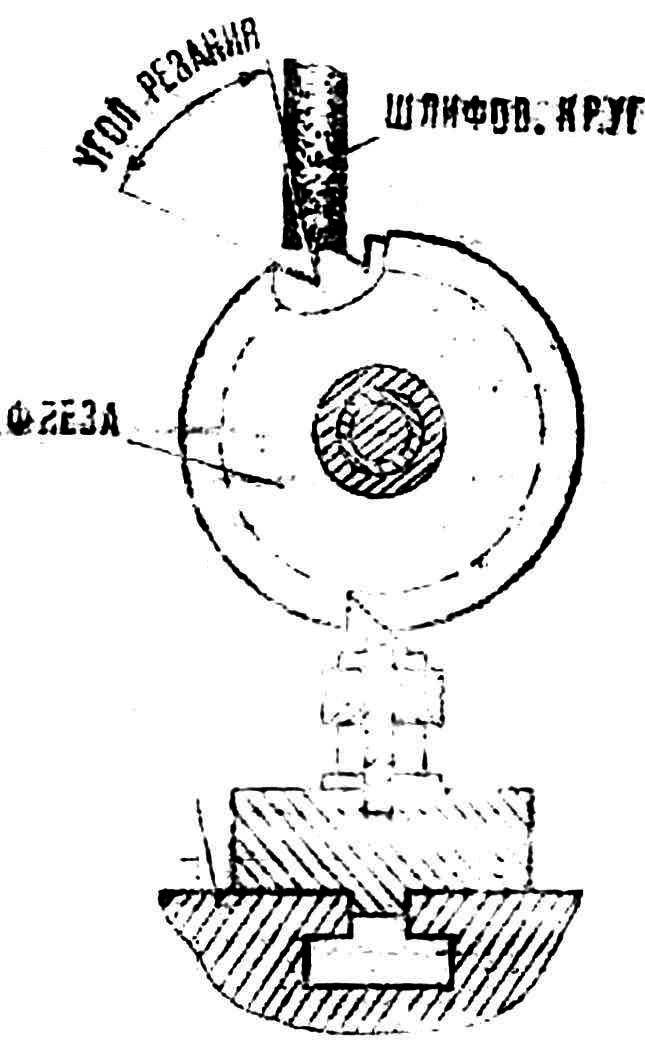
Рис. 1. Схема установки державки для фрез на станке.
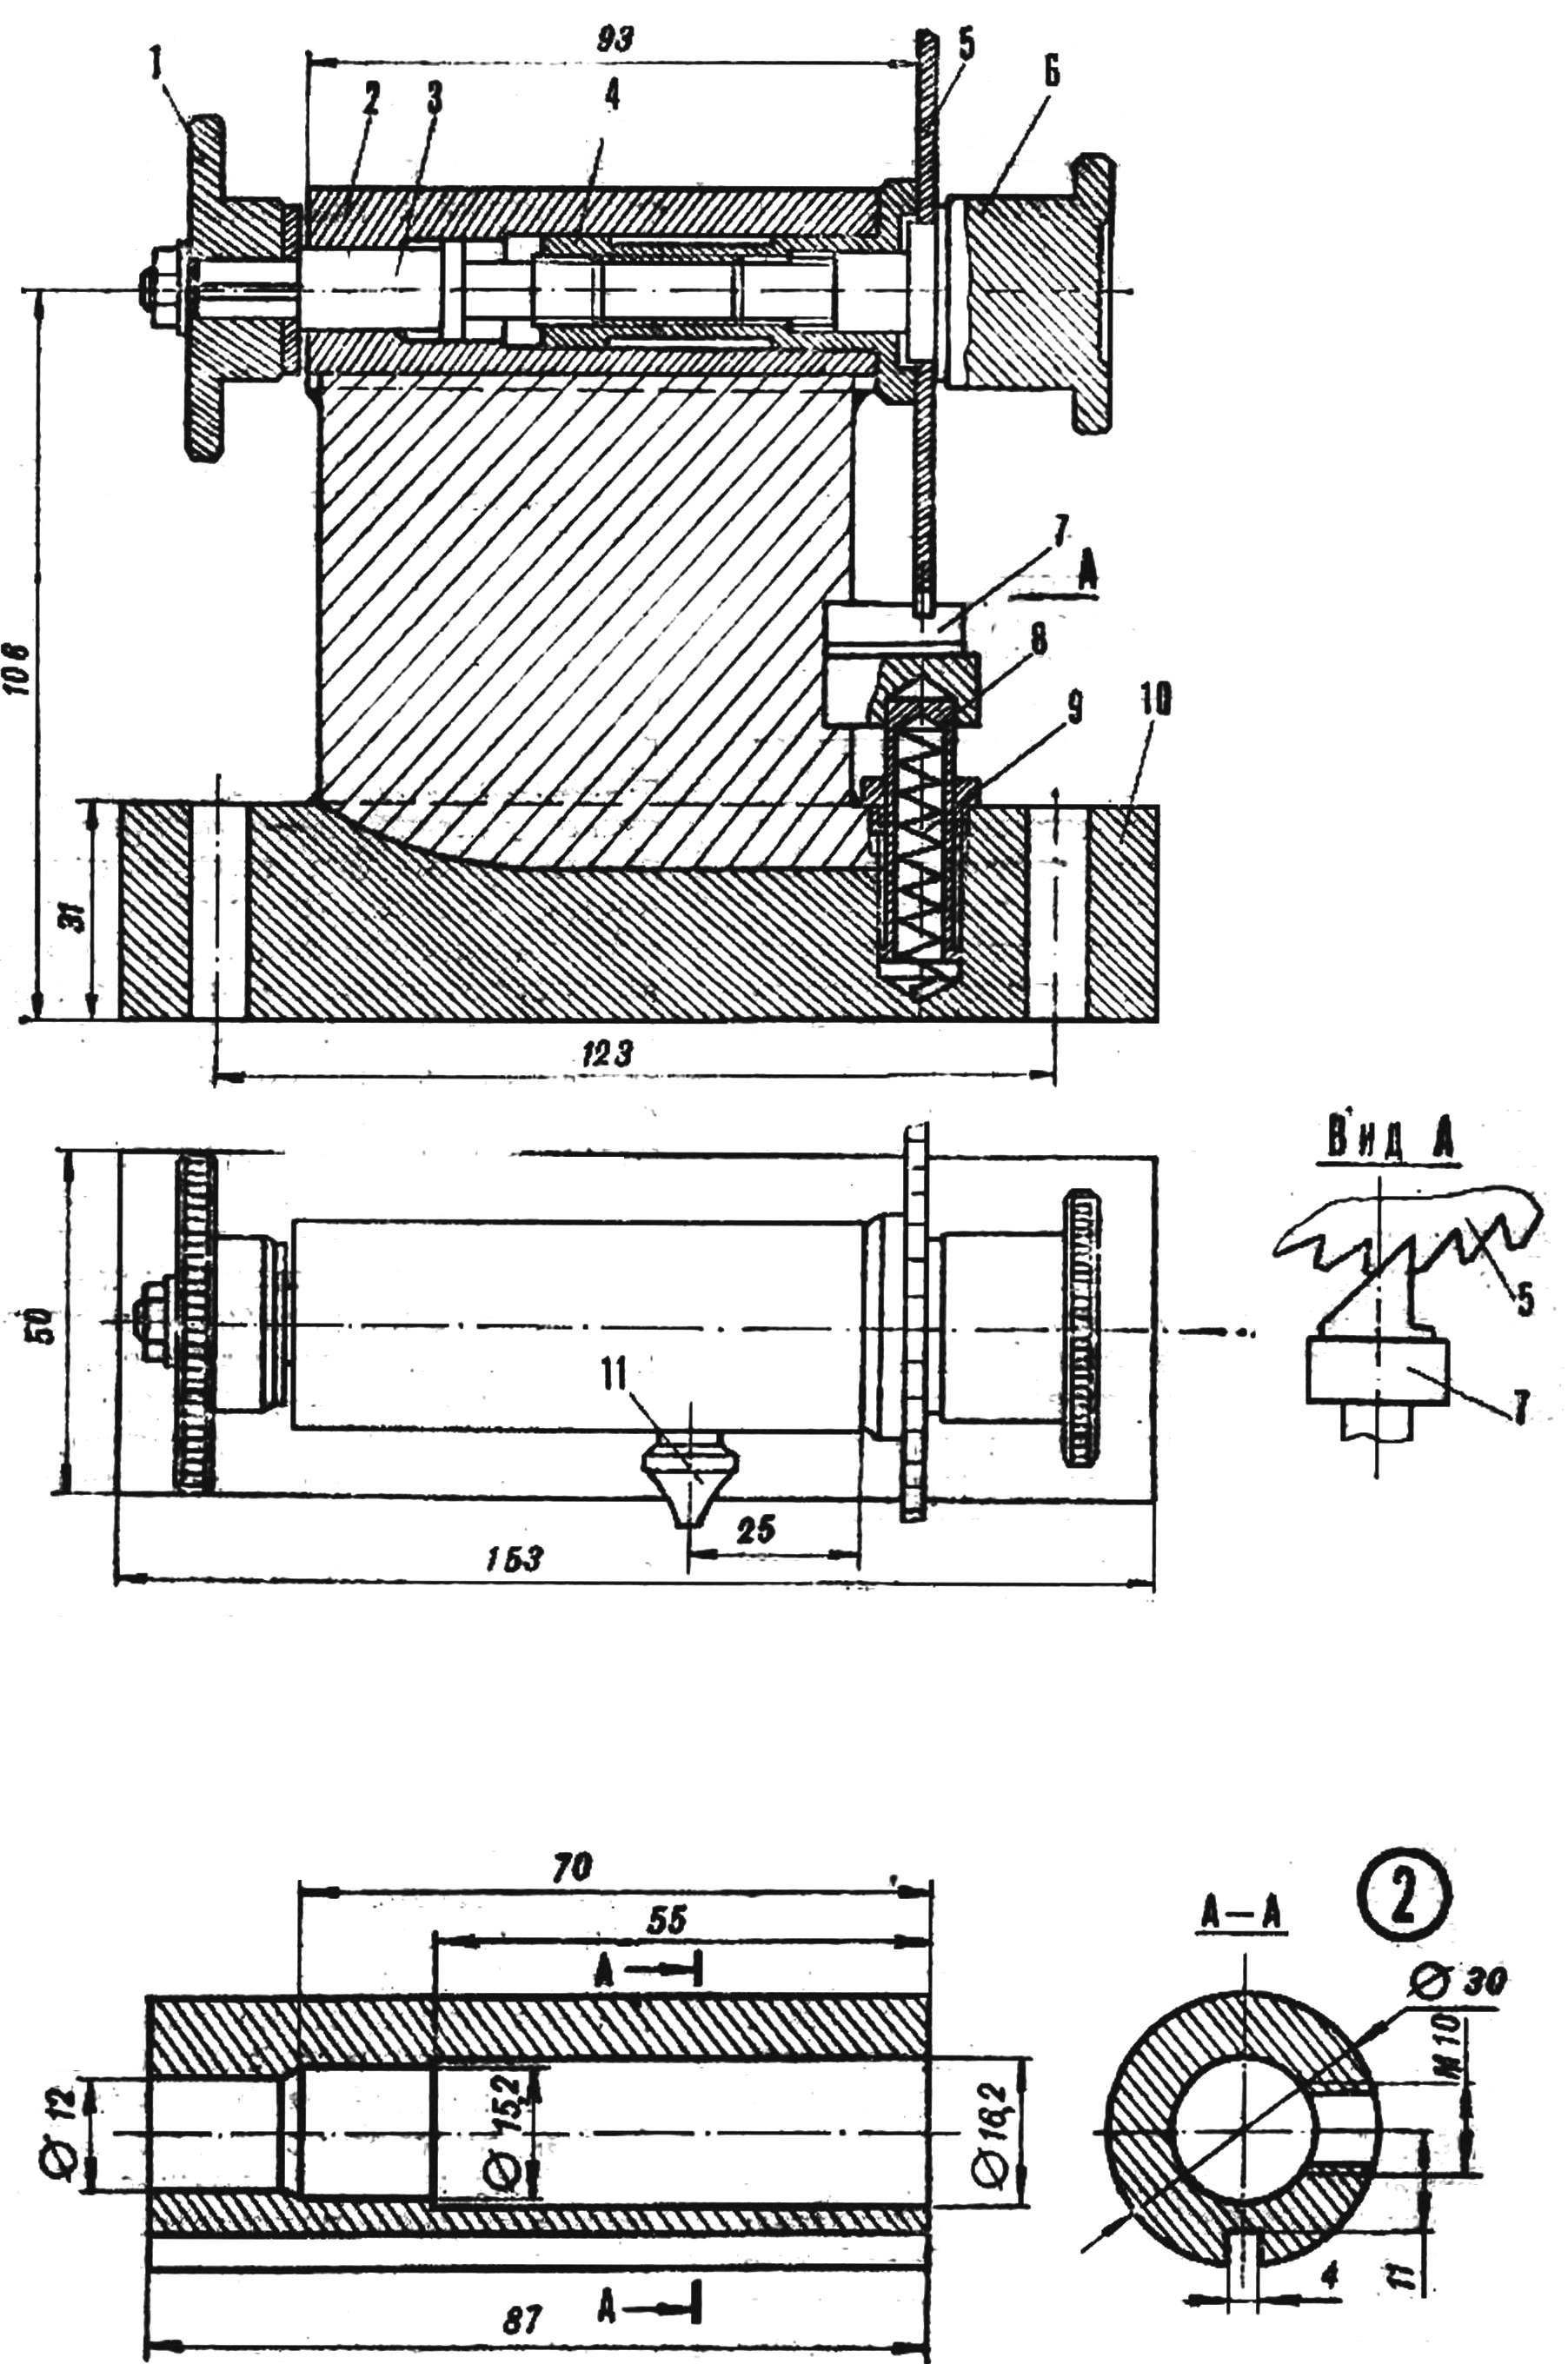
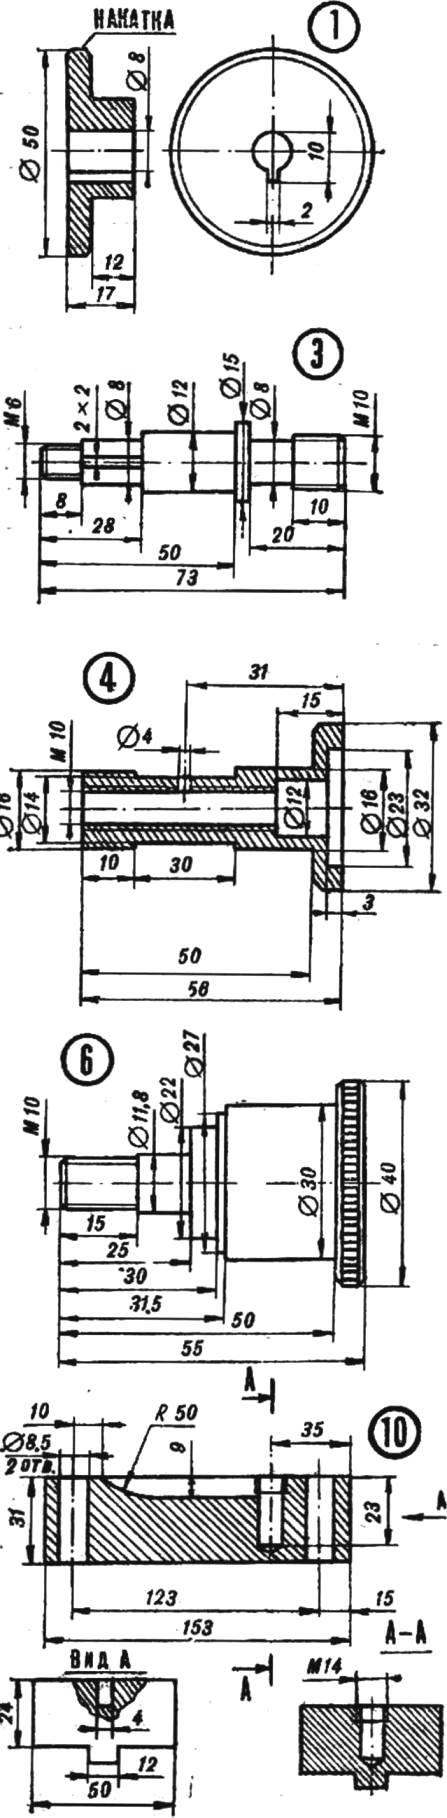
Рис. 2. Приспособление в сборе:
1 — рукоятка (Ст. 20), 2 — втулка (Ст. 40), 3 — винт (Ст. 45), 4 — втулка (Ст. 40), 5 — фреза (диаметр до 100 мм), 6 — гайка, 7 — фиксатор (Ст. 45), 8 — шток (Ст. 40), 9 — пружина, 10 — основание (Ст. 20), 11 — масленка.
Настройка для каждого очередного зуба происходит в следующем порядке: отпускается рукоятка, и выводится из зацепления фиксатор; фреза поворачивается на один зуб и снова фиксируется; рукоятка затягивается; включается продольная подача станка.
Приспособление может быть рекомендовано к внедрению не тоько на станциях юных техников и в учебных мастерских, но также на предприятиях, не имеющих для этой цели специального оборудования.
Рекомендуем почитать
 БЕГУЩАЯ ПО ВОЛНАМ
Каравеллы, клиперы и бриги давно стали историей, но парус не исчез с синих океанских просторов. Он появляется не только в солнечных тропических широтах, но и в суровых антарктических... «СТОРОЖ» АВТОМОБИЛЯ
Какого автолюбителя не волнует, как надежнее защитить свой автомобиль от угона или вторжения посторонних лиц? Здесь, как правило, на помощь приходит электроника. Однако большинство...
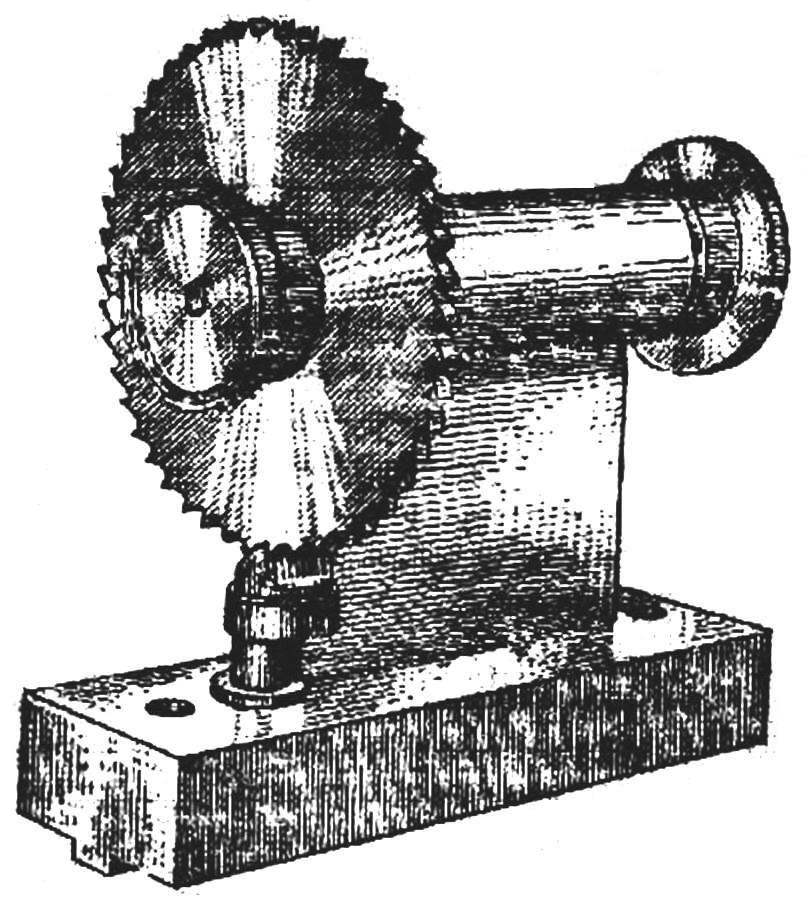
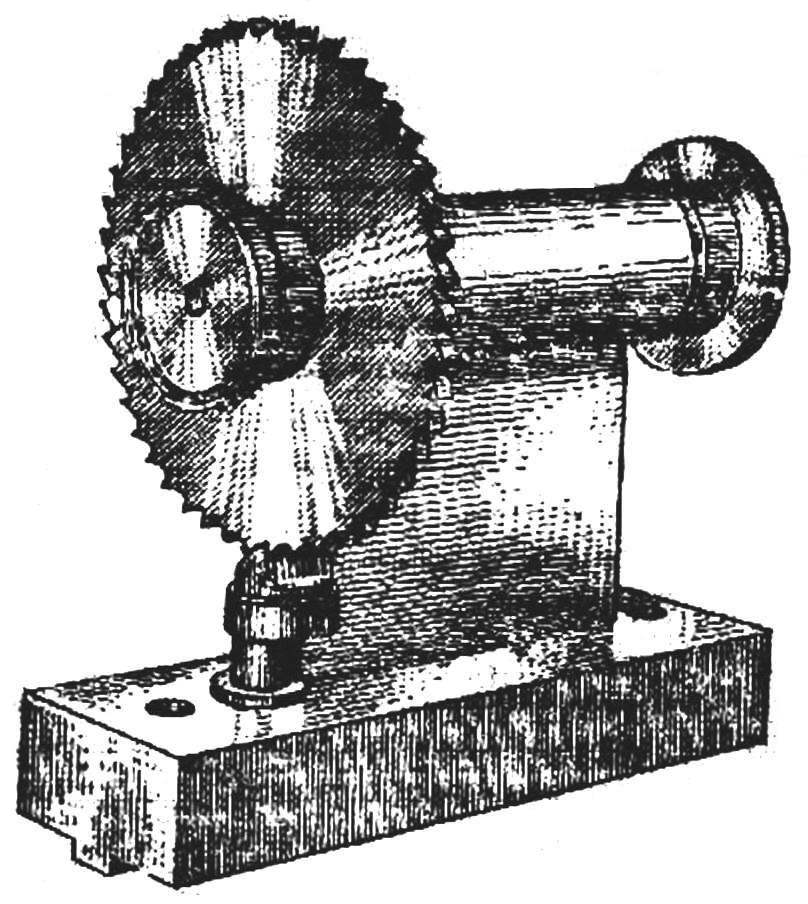 Устройство для затачивания дисковых фрез обеспечивает необходимую точность и равномерность обработки каждого зуба. Оно позволяет точно фиксировать фрезу относительно обрабатывающего инструмента — шлифовального круга. Приспособление устанавливается на стол фрезерного станка и закрепляется двумя винтами М8.